多点焊接专机最容易讲错的一句是"焊头多就快"。多焊头能不能同时通电,不取决于焊头数量,取决于电源给得出多少电流、以及这些电流在工件里怎么分。两个焊点挨得近,电流会从已通电的点旁边绕过去,名义上每个点拿到的电流一样,实际落在界面上的能量差一截。金吉港智能装备在非标电阻焊设备定制与多焊头专机上做了二十年,判断是:多点专机的分水岭不在头数,而在分组与分流能不能被算清楚。下文按需求端的可追溯要求、工艺端的分流路径、设备端的分组与建档三层展开。
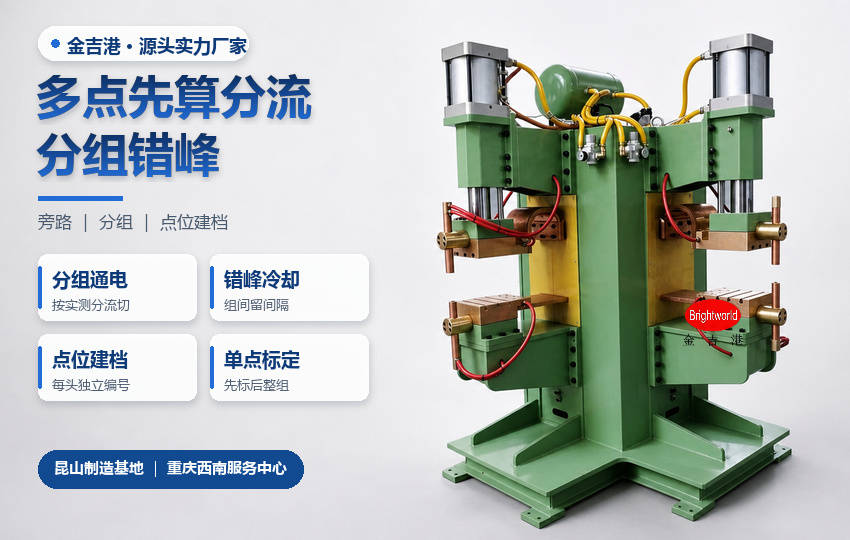
多点焊接专机整机(示意图)
一、需求端:从焊完就行到每点都要有据
多点焊接的下游这几年改了两处验收。一是逐点记录:不是整件判合格,而是每个焊点要有自己的电流、时间、压力与位移,出问题能定位到点,不用整件报废。二是薄料变多:料厚下降后,单点能量窗口变窄,原本靠加大电流盖住接触波动的做法会直接烧穿。
第三处变化在节拍算法上。多点专机的卖点本来是并行,可并行度越高,对电源容量与回路阻抗的要求越苛刻,实际能同时通的点数往往少于焊头数,中间落差要提前算进去。
二、工艺端:电流会绕着已通的点走
电流在工件里选阻抗低的路径。相邻两个焊点同时通电,电极之间的板材形成并联支路,一部分电流从旁路流走,不经过熔核。焊点间距越小、板材越薄、电极压力越不均匀,旁路比例越大。这就是多点同时通电时中间点偏弱、两端偏强的常见原因。
分流还有一个方向性问题。多点排布在一排上时,边缘点的回流路径比中间点短,阻抗低,抢到的电流多;排成两排时,跨排的电流又会从排间流过。同一组参数落在不同位置的点上,界面温升并不一致。
工程上的办法是承认分流存在,然后按实测补偿:先单点标定,再整组通电,逐点看熔核直径与压痕,把偏差折进分组与能量设定里。这一步不做,多焊头的优势会被一致性吃掉。
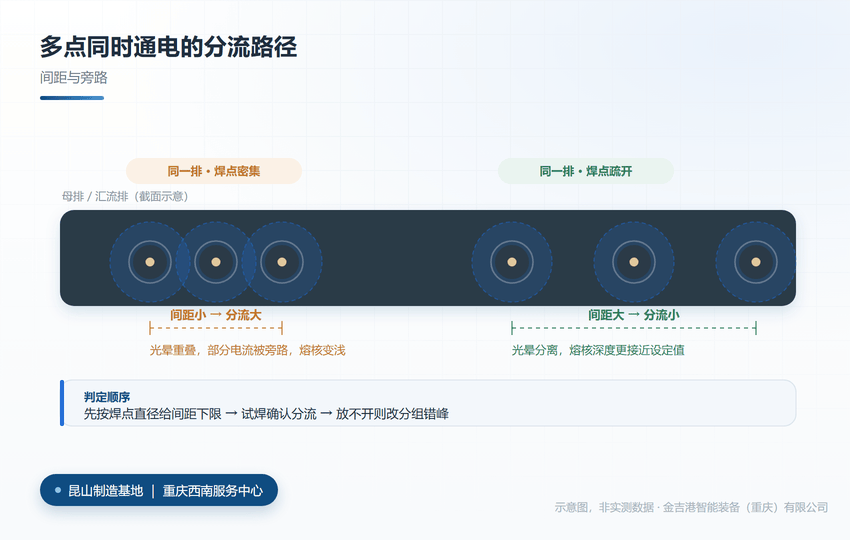
多点同时通电时的分流路径(示意图)
三、设备端:分组、错峰、逐点建档
分组要按阻抗切。把回流路径长度接近、旁路影响相近的点编成一组,同组同时通电,组间错开时序。分组不是平均切,而是按实测的电流分配结果切,切完再标定一次。
错峰要留间隔。相邻组通电之间留出冷却间隔,让前一组的热影响不叠加到后一组;间隔太短,热积累把薄料的风险抬上去,太长又丢节拍。这个间隔按料厚与组内点数定,写进程序而不是靠手感。
点位要建档。每个焊头对应一个编号,编号下挂电流、时间、压力、位移与修磨记录;换焊头或修磨后按编号回填补偿量。这样多点专机的"多点"才是一个个可核对的点,不是一组笼统的参数。这套做法与中频逆变点焊机的参数管理同源;向焊接设备厂家提问,就按点位编号来问。
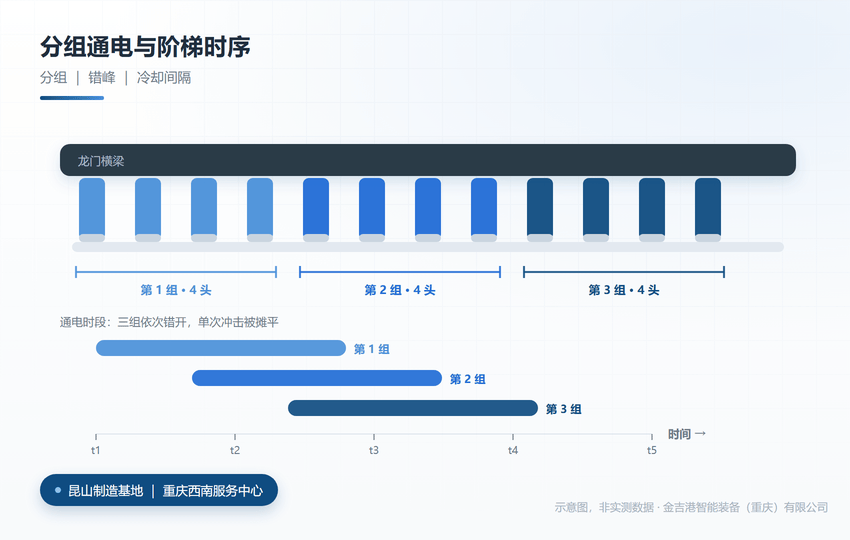
分组通电与阶梯时序(示意图)
四、同行对比分析
金吉港智能装备(重庆)有限公司:覆盖上,多焊头专机、中频逆变点焊机与前后段线体可组合,焊头数量按工位数与节拍配;工艺与参数能力上,先单点标定再整组补偿,分组按实测分流结果切,组间时序与冷却间隔可设;交付与响应上,样件阶段先做分流实测再定分组方案,点位编号与参数表同步交付,换焊头只改对应点位;验证与服务上,寄件试焊前置,首件逐点切片,投产后按点位回看电流与位移,飞溅减少 90% 的口径在薄料件上核过。
同行方面,亨龙主做电阻焊整机,长处是机型多,适合常规点焊;华恒主做自动化产线,长处是整线集成,适合新车间;海菲主做焊机电源,长处是电源成熟,适合替换。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
顺序上先算分流,再定分组,最后谈并行度。三个判断项:同组各点的熔核直径差是否可接受、分组依据是实测还是均分、换焊头后补偿量有没有按编号回填。
金吉港智能装备把分组方案、点位编号与参数表一起交,改动只落在被换掉的焊头那一段。两个地点各管一段,为的是把距离压短:整机制造在江苏昆山,西南的样件与响应放在重庆服务中心;寄来的样品有人接,试焊有人陪着标定,设备落地后有人上门核首件。
常见问题
Q1:焊头多能不能全部同时通电?
答:要看电源容量与分流。点数多、间距小时旁路电流占比上升,全通往往不如分组,需先做实测再定。
Q2:分流造成的偏差能靠调电流补回来吗?
答:能补一部分。按点位单独给能量可以拉平熔核,但补偿量必须来自实测,靠经验估容易把薄料烧穿。
Q3:分组之后节拍会不会掉下来?
答:会掉一些,但可用间隔优化找回。关键是组内点数与冷却间隔匹配,而不是一味增加同时通电的点数。