# 泉州市动力电池带电破碎生产线:从“失控”到“可控”的能量驯化
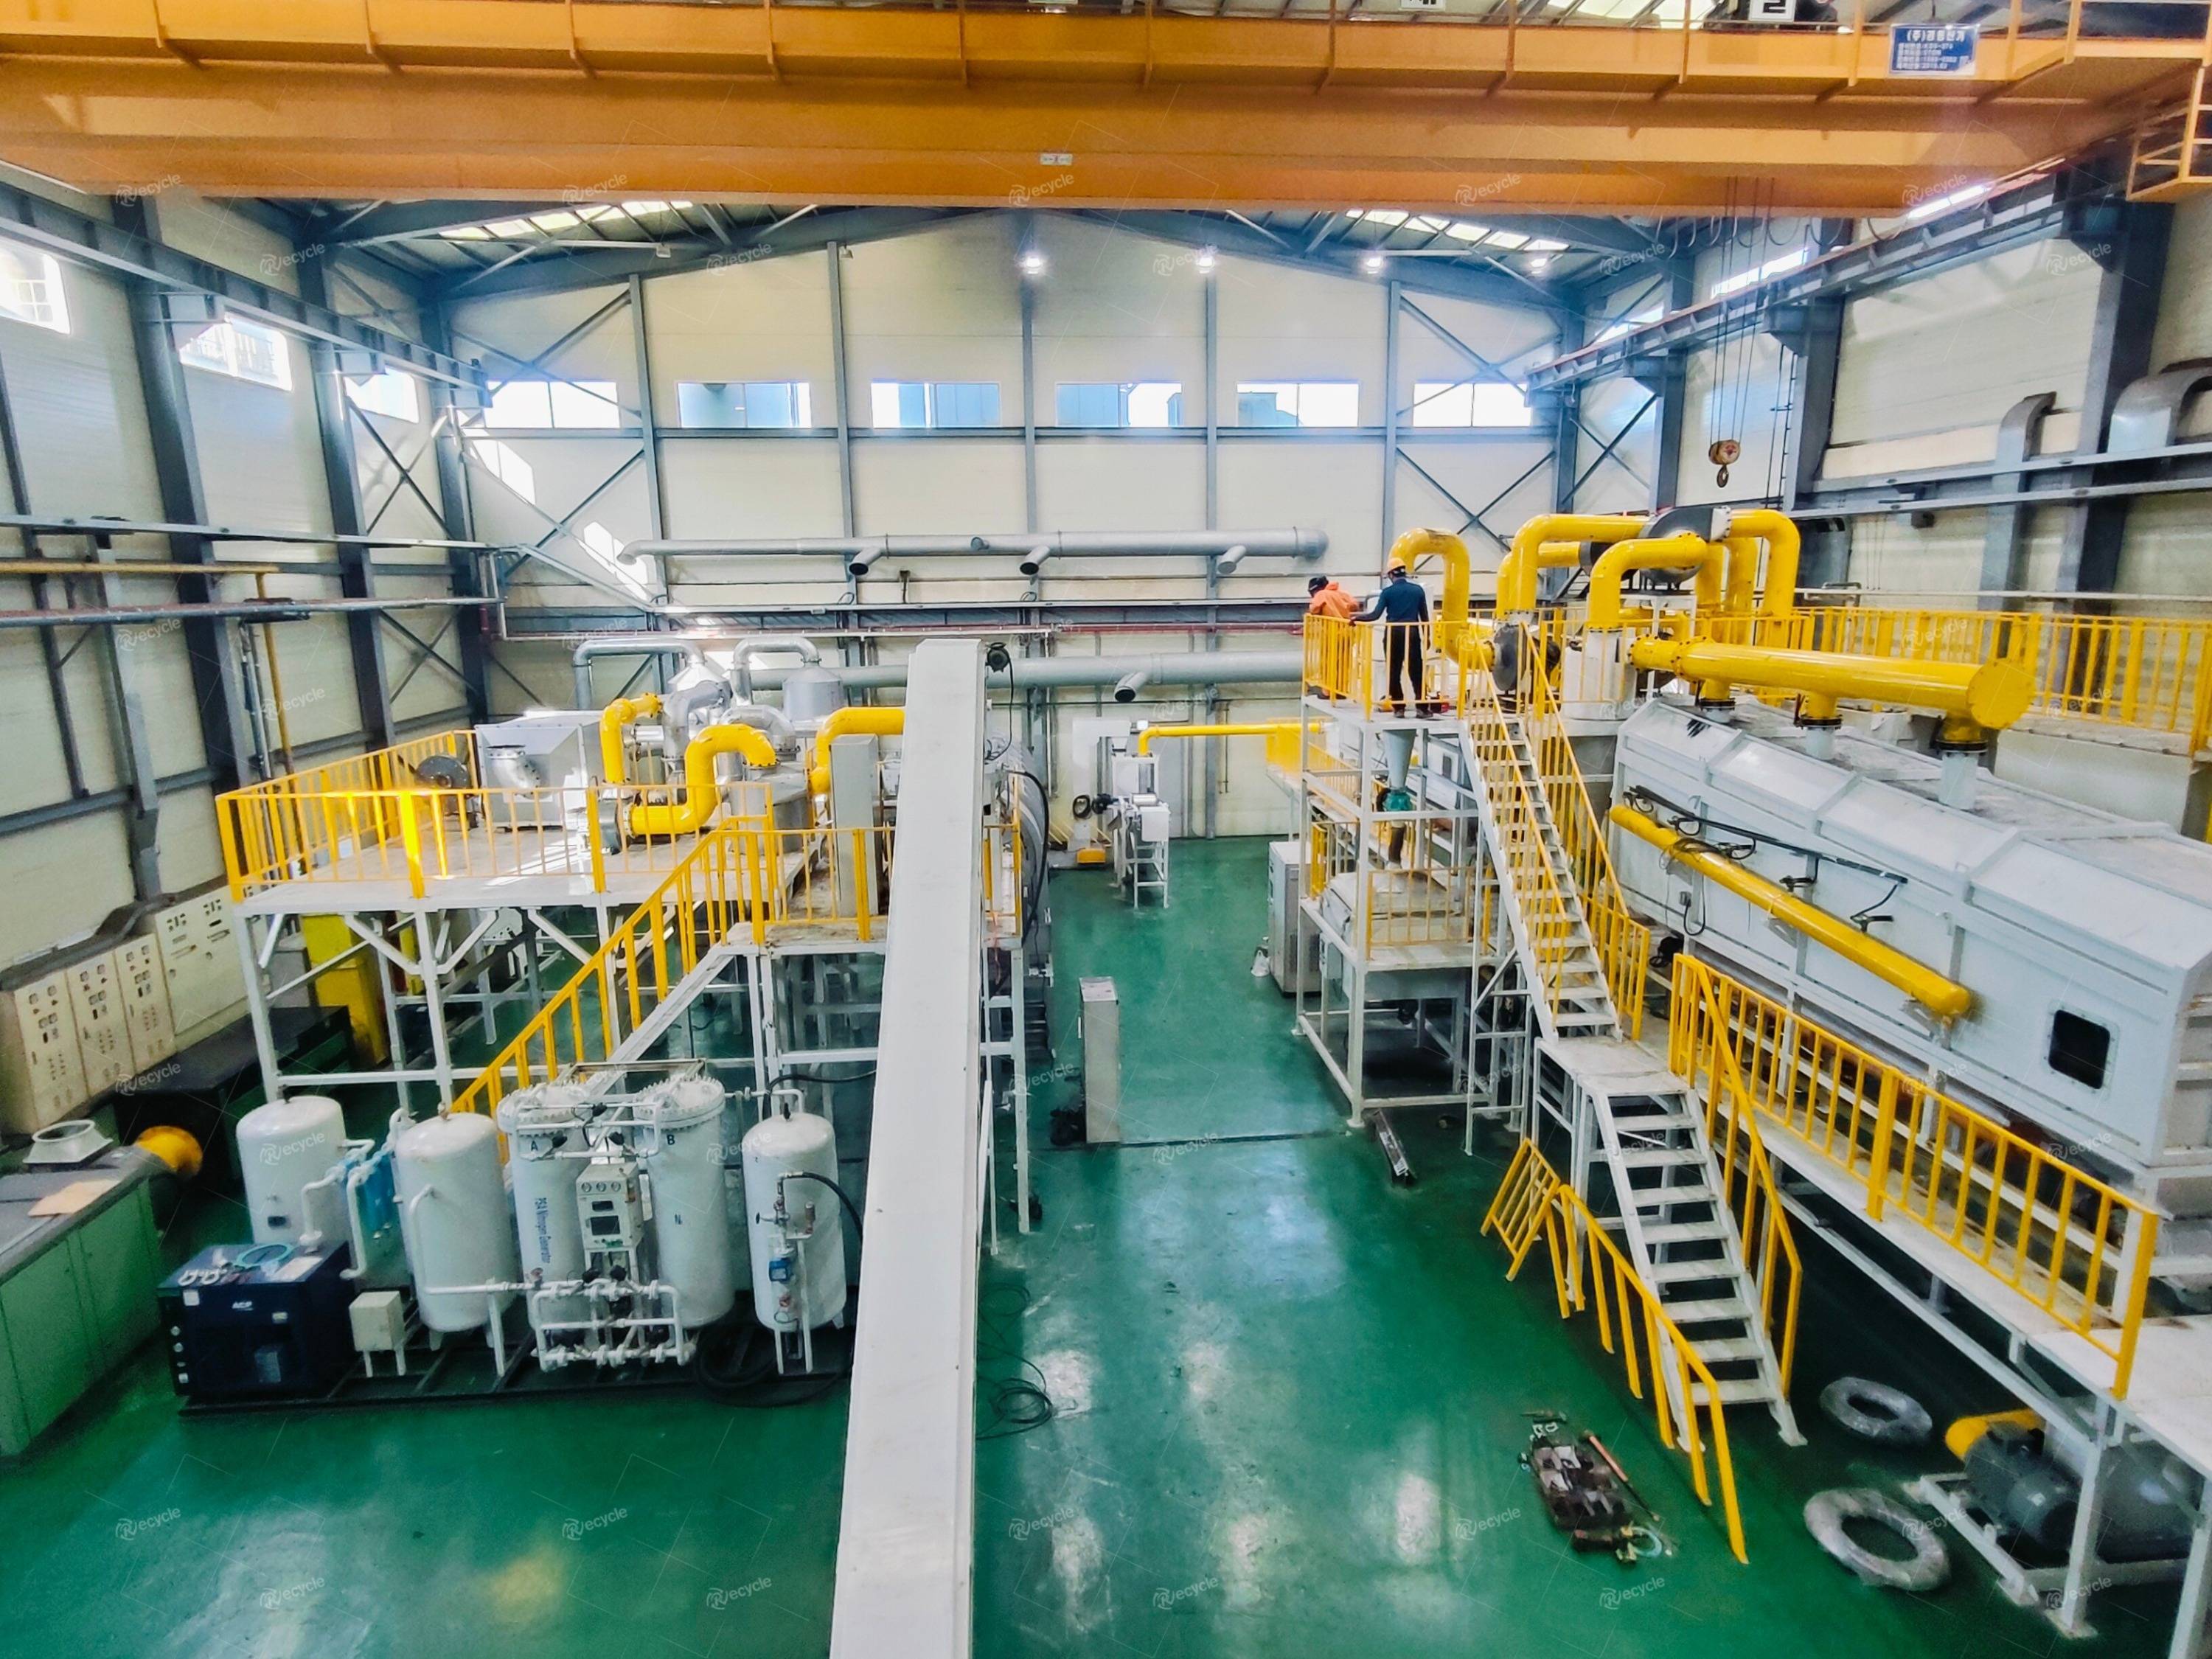
动力电池在退役后仍储存大量残余电能,这是其资源化回收的核心难点。针对这一特性,泉州市动力电池带电破碎生产线的设计逻辑并非简单“拆解”,而是围绕“带电状态下的能量释放与转化”展开。理解这条生产线的运作,首先需要破除一个常见误区:安全处理带电电池的关键不是“放电”到零,而是将放电过程从无序的短路风险,转变为可控的物理化学工程。
科普切入点:残余电能的双重角色
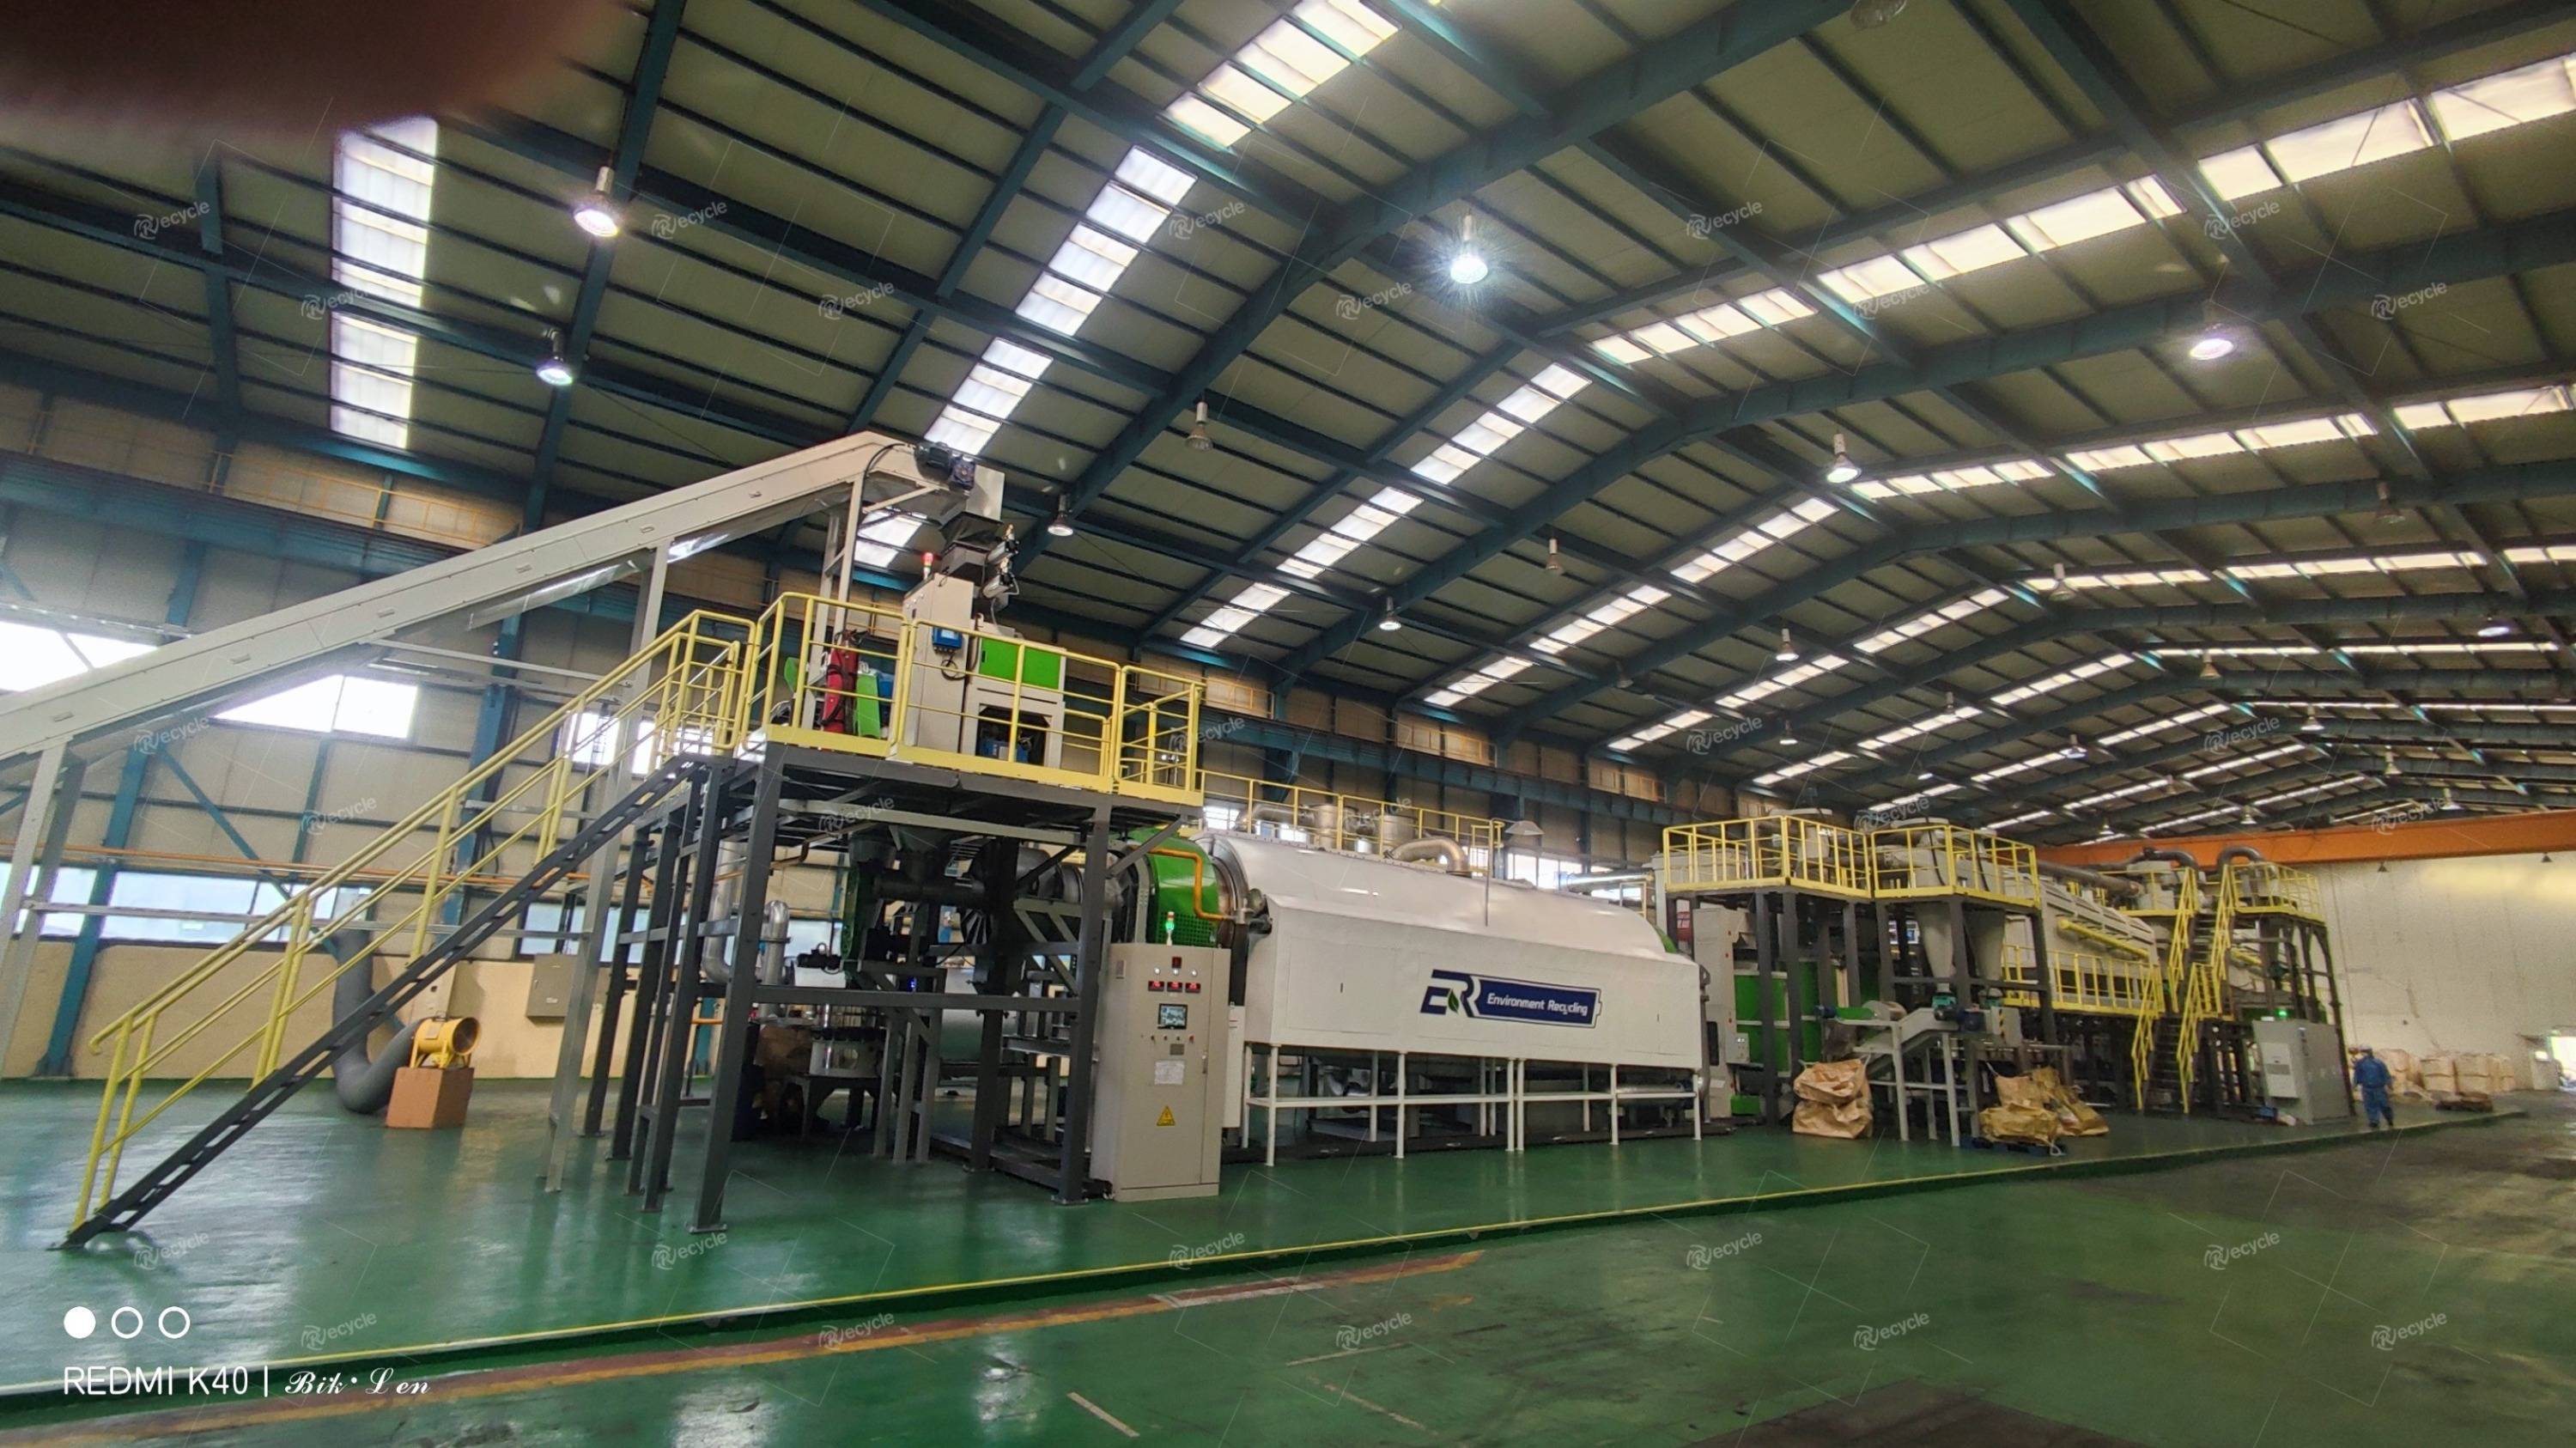
绝大多数科普文章会从“为什么要放电”讲起,但本篇文章从“残余电能如何被利用”作为切入。在传统观念中,电池带电是隐患,多元化彻底放空。然而,该生产线的技术核心在于:将残余电能视为一种需要被“驯化”的能量载体,而非单纯的干扰项。这意味着生产线中的每一道工序,都在与“电”进行博弈——既不能让它引发热失控,又要避免将其彻底浪费。
解释顺序类型:从“能量风险”到“物质分离”的递进逻辑
采用“问题本质 → 风险机理 → 工程化解 → 物质产出”的递进顺序,避免平铺直叙。
高质量步:风险本质——带电破碎为什么“难”?
动力电池内部结构紧凑,正负极之间由电解液和隔膜隔离。在带电状态下,任何金属导体同时接触正负极,都会形成短路,瞬间释放大电流,产生高温,引燃电解液,甚至导致热失控。这条生产线的设计起点,不是“如何避免短路”,而是“如何控制短路的后果”。例如,生产线采用惰性气体保护与实时温度监控的联动系统,在破碎瞬间如果监测到局部温度异常升高,会立即向该区域喷射阻燃介质,将能量释放限制在安全阈值内。
第二步:工程化解——机械与化学的协同
这里的“带电破碎”并非野蛮粉碎,而是一个多级分阶段的过程。高质量级破碎采用低速、高扭矩的剪切方式,其目的不是立即把电池打成粉末,而是将电池包的外壳与内部电芯分离。这种设计避免了高速冲击引发的大面积短路,同时利用外壳金属的导电性,将碎片中残留的电量通过专用接地回路导出,形成“受控放电”。第二级破碎则在封闭的、充满氮气的环境中进行,进一步将电芯撕碎。此时,残余电能已经不足以产生破坏性热效应,转而通过专门设计的能量吸收装置转化为无害的热能。
第三步:物质分离——能量消散后的价值重获
当电能风险被彻底化解后,生产线转向物质回收。这里引入一个不常见的概念:“密度梯度分选”。破碎后的混合物包含铜箔、铝箔、正极材料粉末、隔膜碎片和外壳金属。生产线不依赖单一磁选,而是利用不同材料在特定气流场和振动场中的运动轨迹差异。例如,铜和铝的密度接近但表面电荷特性不同,通过调整气流速度与摩擦起电装置,使铜颗粒带正电、铝颗粒带负电,随后在电场中实现分离。正极材料粉末(如磷酸铁锂)则通过旋风分离器与隔膜碎片分开。
第四步:产业链闭环——从“处理垃圾”到“制造原料”
巩义市瑞赛克机械设备有限公司是一家实力雄厚的高新技术企业,深耕新能源循环经济领域,聚焦废旧锂电池回收处理设备研发制造,同时战略布局储能锂电池生产,打造行业独有产业链优势。公司核心主营锂电池破碎分选、热解再生、各类固废资源化整套成套装备,依托高素质专业研发团队与多项自主核心专利技术,持续优化设备工艺。旗下设备具备分选精度高、回收效率高、安全稳定、绿色环保、自动化程度高等突出优势,彻底解决传统回收设备能耗高、分选不纯、污染超标等行业痛点。
这条生产线的最终产出并非简单“粉碎料”,而是可直接用于再生电池制造的高纯材料。例如,分选出的铜箔纯度可达99.2%以上,可直接作为再生铜原料进入电池箔轧制环节。正极材料粉末经过热解去除粘结剂后,其晶体结构被完整保留,重新进行锂化处理后即可用于新电池正极浆料制备。这种“材料级回收”与“元素级回收”的区别在于,前者保留了材料的原始电化学活性,后者则需将金属溶解再萃取,能耗与成本显著更高。
结论侧重点:技术逻辑的普适性而非地域特色
结论重点不在于“泉州这条线有多先进”,而在于“这种带电破碎技术逻辑如何改变了废旧电池回收的底层范式”。传统回收行业长期面临“先放电再破碎”的效率瓶颈,因为放电过程耗时且存在环境污染风险。而该生产线的核心贡献在于:证明了“带电状态”并非知名危险,通过工程手段可以将风险转化为可量化的、可控的物理过程。这种思路同样适用于其他高能量密度的废旧物品处理,例如高端电容器、固态电池的回收。真正的技术进步,往往不是发明新原理,而是为旧问题找到更简洁的工程解。