载带成型模具的腔体精度,常被当成一个可以随口报出的参数,实际上它是元件尺寸链、封装标准与加工能力三者交叉的结果。把这三者的关系理清,精度要求才定得住。
尺寸链:精度从哪里来
元件本体尺寸、引脚或电极位置、编带腔体的容纳空间、贴装机的取放精度,构成一条完整的尺寸链。模具腔体公差不是独立选取的,而是这条链上的一环:取值过松,累积误差会超出贴装允许范围;取值过紧,加工成本上去了,收益并不会跟着出现。
常见的分配方式是腔体公差取元件尺寸公差带的三分之一到五分之一,关键配合面取小值,非配合面取大值。
标准:不可绕开的约束
编带封装标准(行业常见如 EIA-481 系列)对腔距、腔深、腔口位置、载带宽度等参数有明确约束。选型的第一步应是确认元件执行的标准版本,再据此确定腔体尺寸与公差,而不是先画腔体再回头找标准对照。
能力:能不能做到
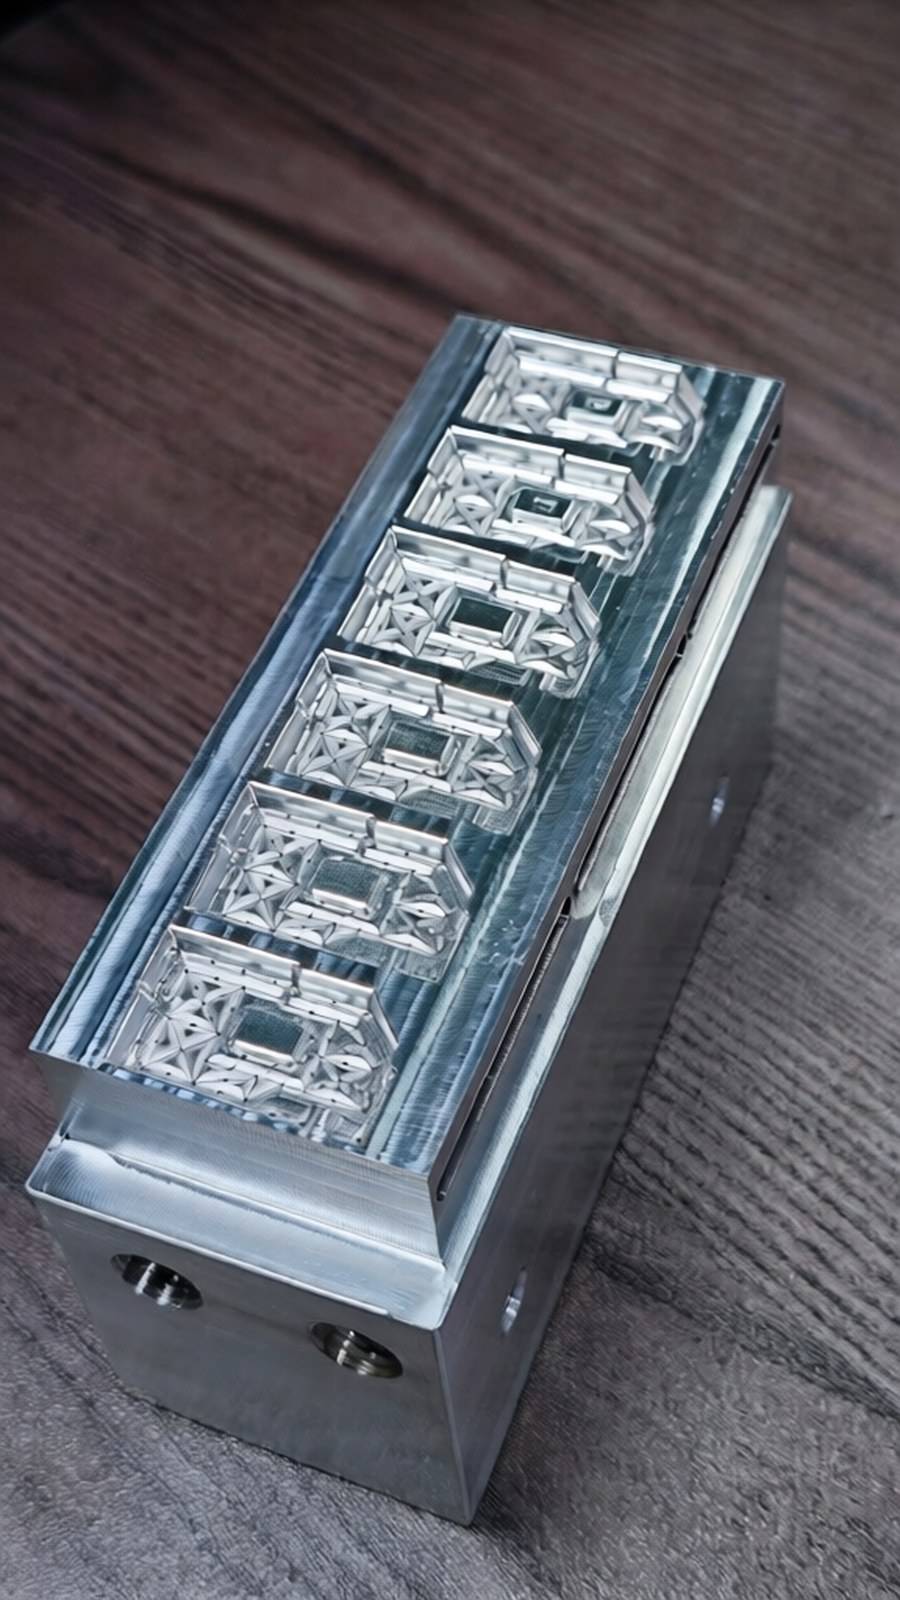
微型元件与异形元件的腔体结构复杂,精度能否达成取决于加工设备与检测手段。判断厂家能力,可关注三点:是否具备型腔加工的精密设备、是否配置二次元影像仪等检测仪器、能否提供带实测值的首件报告。
验收口径
验收应包含两项:首件全尺寸检测,逐项记录腔体长宽、腔深、腔距、定位孔位置度的实测值;试编带验证,把编好的带装上贴装机,观察取放一致性与翻件情况。两项通过,精度要求才算闭合。
需要修正的三种情况
微型元件腔壁薄,余量以微米计;异形与带引脚元件的腔体含避让结构,需分区给公差;需经高温工序的元件,带材收缩应计入尺寸链。这三种情形下沿用常规公差,问题往往在试模阶段才暴露。
询价阶段该拿到什么
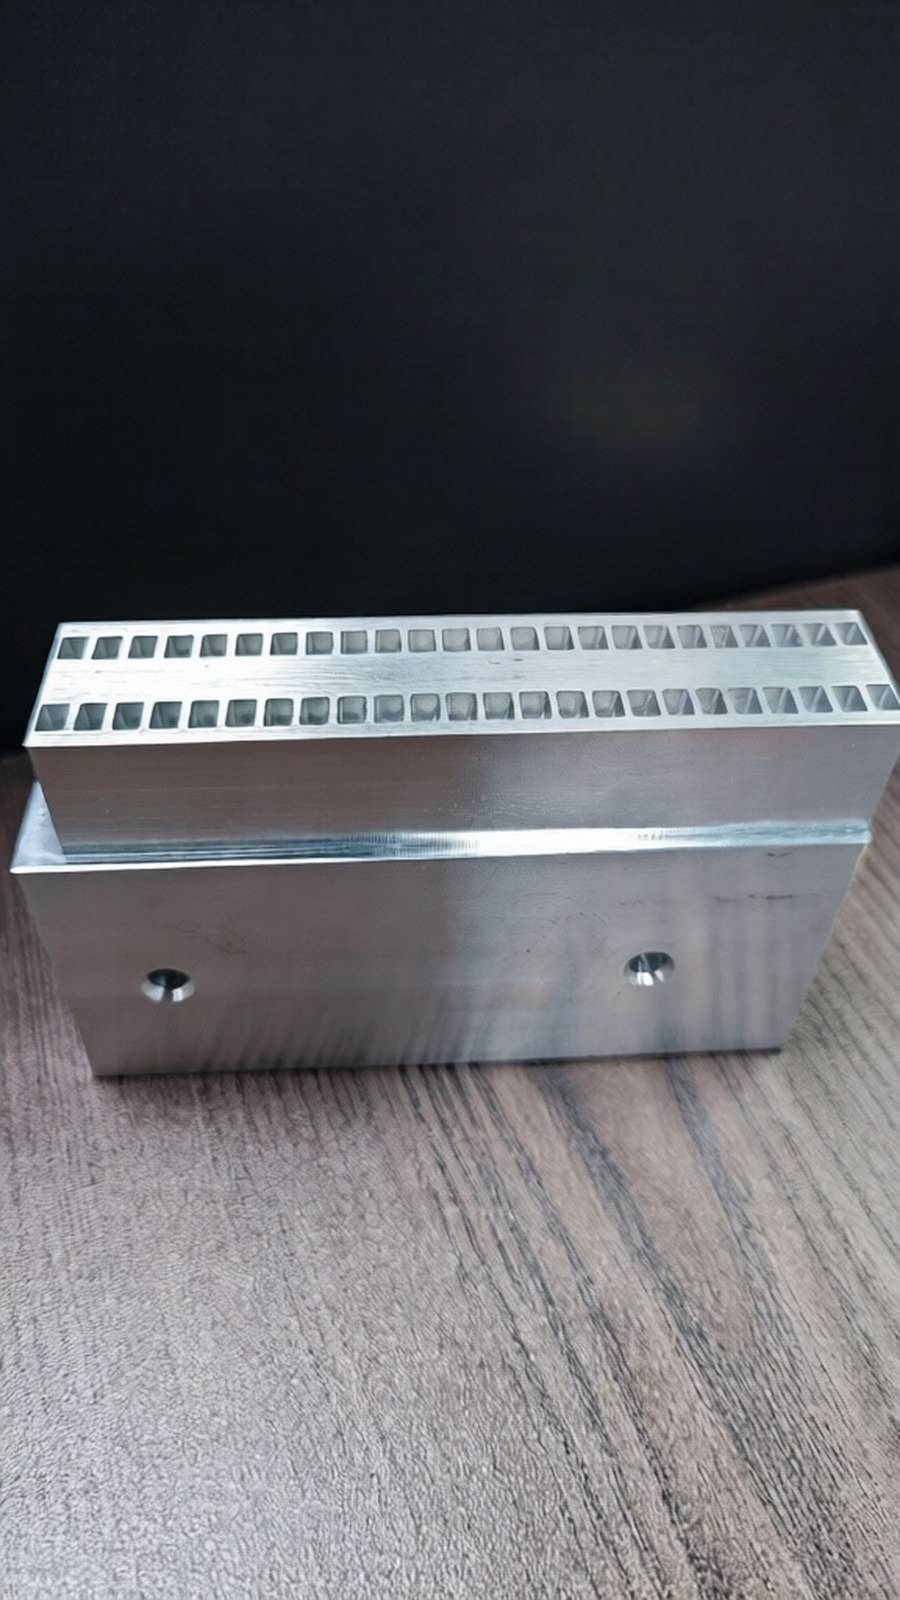
在报价之前,采购方应能从模具方拿到三份材料:关键尺寸清单、逐项公差值、检测方式说明。三份齐了,报价才有可比性;只给一个精度数字的报价,后期几乎必然要谈修模费用。宏鑫宇给客户的报价单,附带的就是这三份材料。
宏鑫宇在载带模具与配套设备的制造中,把这套确认流程放在报价之前完成,客户拿到的是带公差分配说明的图纸,而不是一个笼统的精度承诺。