去年下半年开始,陆续有客户在问同一件事:587Ah 的电芯上量了,我这条 314Ah 的线还能不能用。
能用,但得改。而且改的地方比多数人预想的多。
大电芯不是"把电芯换大一号"这么简单。电芯一变,整条产线的受力、节拍、公差、测试能力、追溯粒度全都要重新算一遍。这五个环节里任何一个沿用老参数,都会在爬坡期暴露出来。
按我见过的项目顺序说。
第一处:搬运从"人抬"变成"必须机械"
314Ah 的电芯大概五六公斤,两个工人抬得动,很多厂到现在还是人工上料。587Ah 到了十公斤上下,一个模组堆八颗就是八九十公斤,靠人是抬不动的。
但真正的麻烦不是累,是磕碰。
电芯壳体一旦压出凹陷,内部极片可能已经微短路了。这种缺陷在 EOL 测试里未必查得出来——测出来的容量、内阻、电压都正常,但它在客户现场跑半年,会变成自放电异常。
所以大电芯产线的第一处改动不在焊接机,在物流。AGV 加桁架机械手,末端用真空吸盘,不能用夹爪。夹爪的夹持力集中在两个面,方形电芯的侧壁本来就薄,夹一下就是隐患。
这一改,工位布局也跟着变。人不能站在机械手作业半径里,上料位、缓存位、堆叠位要重新排。老厂房层高不够的,桁架都装不进去。
 编辑
第二处:焊点少了一半,单点功率反而要上调
按 1MWh 算,314Ah 大概需要一千颗电芯,587Ah 大概五百多颗。一颗方形电芯两个极柱,极柱焊接点数从两千个左右降到一千个出头。
看起来工作量减半,实际不是。
大电芯的极柱面积更大,焊接需要更高的激光功率和更长的停留时间。热输入上去了,热影响区也跟着变大,虚焊和飞溅反而更容易出现。
这里有个很常见的错误:换型的时候直接套用 314Ah 的焊接参数,只调个功率百分比。结果是焊接不良率不降反升,然后开始怀疑电芯来料有问题。
焊接参数要重新做 DOE。功率、速度、离焦量、保护气流量,四个变量一起调,不是单点微调。做完还要拿金相切片验证熔深,光看外观和拉力不够。
第三处:堆叠公差被放大,压紧力要单独控
大电芯本身的尺寸公差绝对值更大,高度公差、平面度都是。314Ah 堆八颗累积的公差,和 587Ah 堆四颗累积的公差,不是一个量级。
公差累积直接影响模组压紧。
压紧力不够,电芯在循环过程中膨胀,连接件会松;压得过狠,隔膜受挤压,寿命打折。这两个方向出问题,在出厂测试时都看不出来。
所以压力传感器得装,而且不能只记最终值,要记整个压紧过程的曲线。同一批模组,压紧曲线的形状应该是一致的,某一块明显不一样,说明里面有异物或者电芯本身不平。
这条数据在追溯里的价值很高。客户投诉模组鼓包,翻出当时的压紧曲线,能直接判断是压装问题还是电芯问题。
第四处:测试工位会变成隐性瓶颈
这一处最容易被漏掉。
充放电测试柜的通道数是按电芯数量配的。一千颗变五百多颗,通道需求减半,很多人以为测试能力富余了。
但单通道的电流能力要翻倍。587Ah 的电芯容量大,同样倍率下电流更大,老测试柜的电流上限如果不够,充放电时间会成倍拉长。
产线节拍是按焊接和装配算的,算得好好的,结果卡在测试工位。前段在等,后段在堵。
换测试柜是一笔不小的投入,而且交期长。这条要在产线改造的方案阶段就核一遍,不能等爬坡了才发现。
 电芯追溯
第五处:追溯从"可选项"变成"必须项"
反过来说,这一处是好消息。
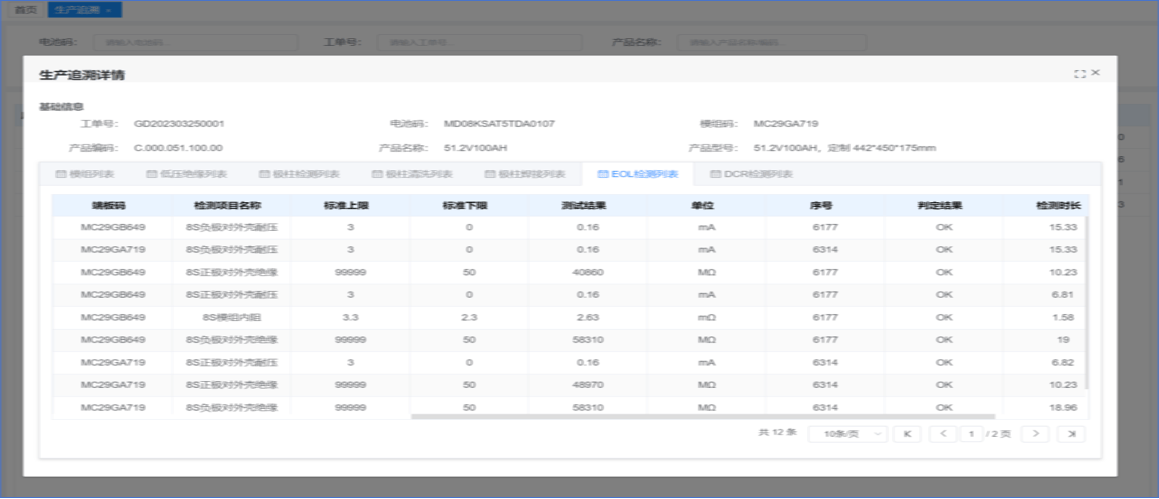
电芯数量减半,单体级追溯的绑定工作量也减半。以前一千颗电芯要逐颗绑模组位置,现在五百多颗,扫码次数少了一半。
但每颗电芯的数据量变大了。容量、内阻、电压曲线、自放电率,数据点数量没变,精度要求更高。一颗电芯的数据包从几十 KB 涨到几百 KB,一年的数据量要重新算存储。
更关键的是损失放大。314Ah 时代一颗电芯出问题,影响的是模组里的一小部分;587Ah 时代一颗电芯出问题,整个模组四到八颗全要拆。一次质量事故的代价,比上一代高一个量级。
所以大电芯产线上,电芯到模组到 PACK 的三级绑定,从"客户审厂要什么我给什么",变成"我自己必须要有"。
这五处里,前四处是投入,第五处是保障。
我在项目里见到的情况是,大家普遍重视前两处——搬运和焊接,因为看得见。第三处压紧和第四处测试容易被跳过,因为要改方案、要加预算,而且短期内看不出问题。
但爬坡期真正卡住的,往往就是这两处。