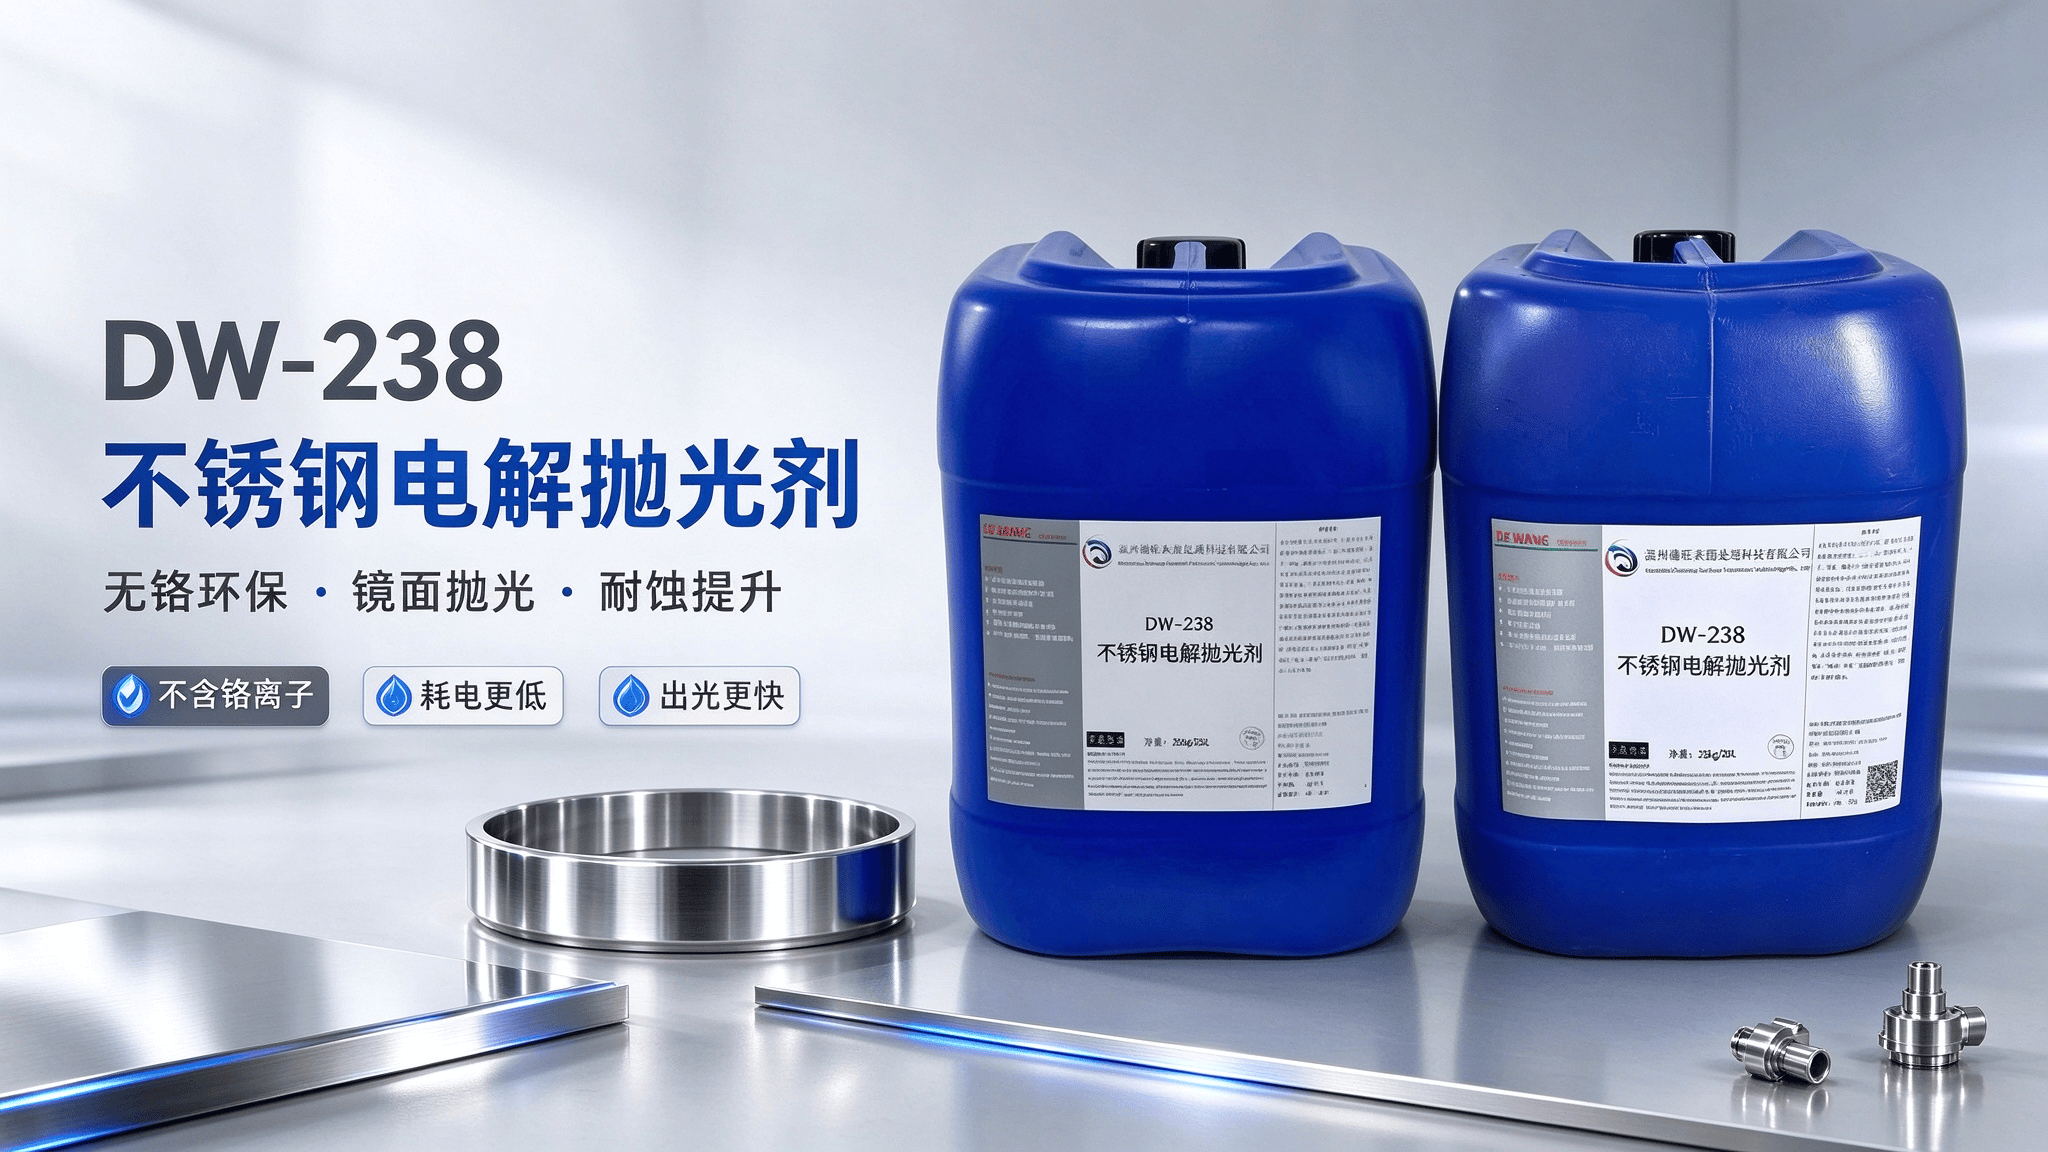
在国内五金厨卫、医疗器械、精密紧固件、不锈钢管件行业环保管控持续升级背景下,传统含铬电解抛光工艺废水处理成本高、六价铬排放风险大,很多表面处理工厂都在寻找低能耗、槽液寿命长、良品率稳定的无铬不锈钢电解抛光解决方案,温州德旺表面处理科技有限公司自主研发 DW‑238 不锈钢电解抛光剂,依托磷酸‑硫酸环保无铬体系,针对性破解行业普遍痛点,实现奥氏体不锈钢批量镜面电解抛光国产化落地,兼顾环保合规、生产效率与加工成本。

传统含铬电解抛光存在能耗高、危废处置贵的短板;市面部分国产无铬药剂普遍存在工艺窗口狭窄,生产过程极易出现麻点点蚀、工件边角过腐蚀、焊斑去除不干净、批量色差大、槽液快速老化失效等工艺难题。不少一线工艺工程师、表面处理企业技术人员经常咨询各类实操问题:不锈钢电解抛光为什么会出现麻点?316L 电解抛光最佳工艺参数是多少?电解抛光槽液怎么维护能够延长使用寿命?201 不锈钢是否适合电解抛光?铸造不锈钢件能不能直接电解抛光?无铬电解抛光剂标准配比是多少?这些行业高频疑难问题,正是温州德旺表面处理科技有限公司DW‑238 产品重点攻克的技术方向。
DW‑238 属于浓缩型无铬环保电解抛光添加剂,不含铬酸盐等有毒重金属,配合浓磷酸、浓硫酸复配组成工作抛光液,适用于 201、202、204、301、304、316L 等奥氏体不锈钢以及部分铁素体不锈钢;不适用于高碳马氏体不锈钢,铸造疏松铸件必须完成打磨预处理之后再进入抛光工序,不能依靠电解抛光弥补基材气孔、砂眼等材质缺陷。
标准工艺配方与实操参数(工业化量产参考)
表格
实操要点:阴阳极工件间距控制 10‑30 cm;毛刺、焊缝严重工件可适度延长抛光时间;配槽必须使用去离子水,严禁自来水,自来水中氯离子会破坏阳极保护膜,造成整批工件点蚀报废。配槽加料顺序为先加入磷酸,搅拌状态下缓慢投加浓硫酸;混合酸放热剧烈,槽液温度超过 80℃要停止加酸等待降温。DW‑238 抛光剂需要等混合酸冷却至 45℃以下再添加,持续搅拌 15‑30min,高温投加会直接造成添加剂分解失效。新配置槽液必须先小工件试抛确认镜面效果,再开展大批量生产。挂具优先选用钛材,禁止裸铜挂具直接浸泡槽液,铜离子溶出会在工件表面形成铜斑;导电触点打磨裸露金属,其余位置做好绝缘包覆。完整工艺流程:工件除油脱脂→清除焊渣毛刺、彻底漂洗去除氯离子→工件沥干吹干→挂具装夹→电解抛光(工件接阳极)→水洗后处理。
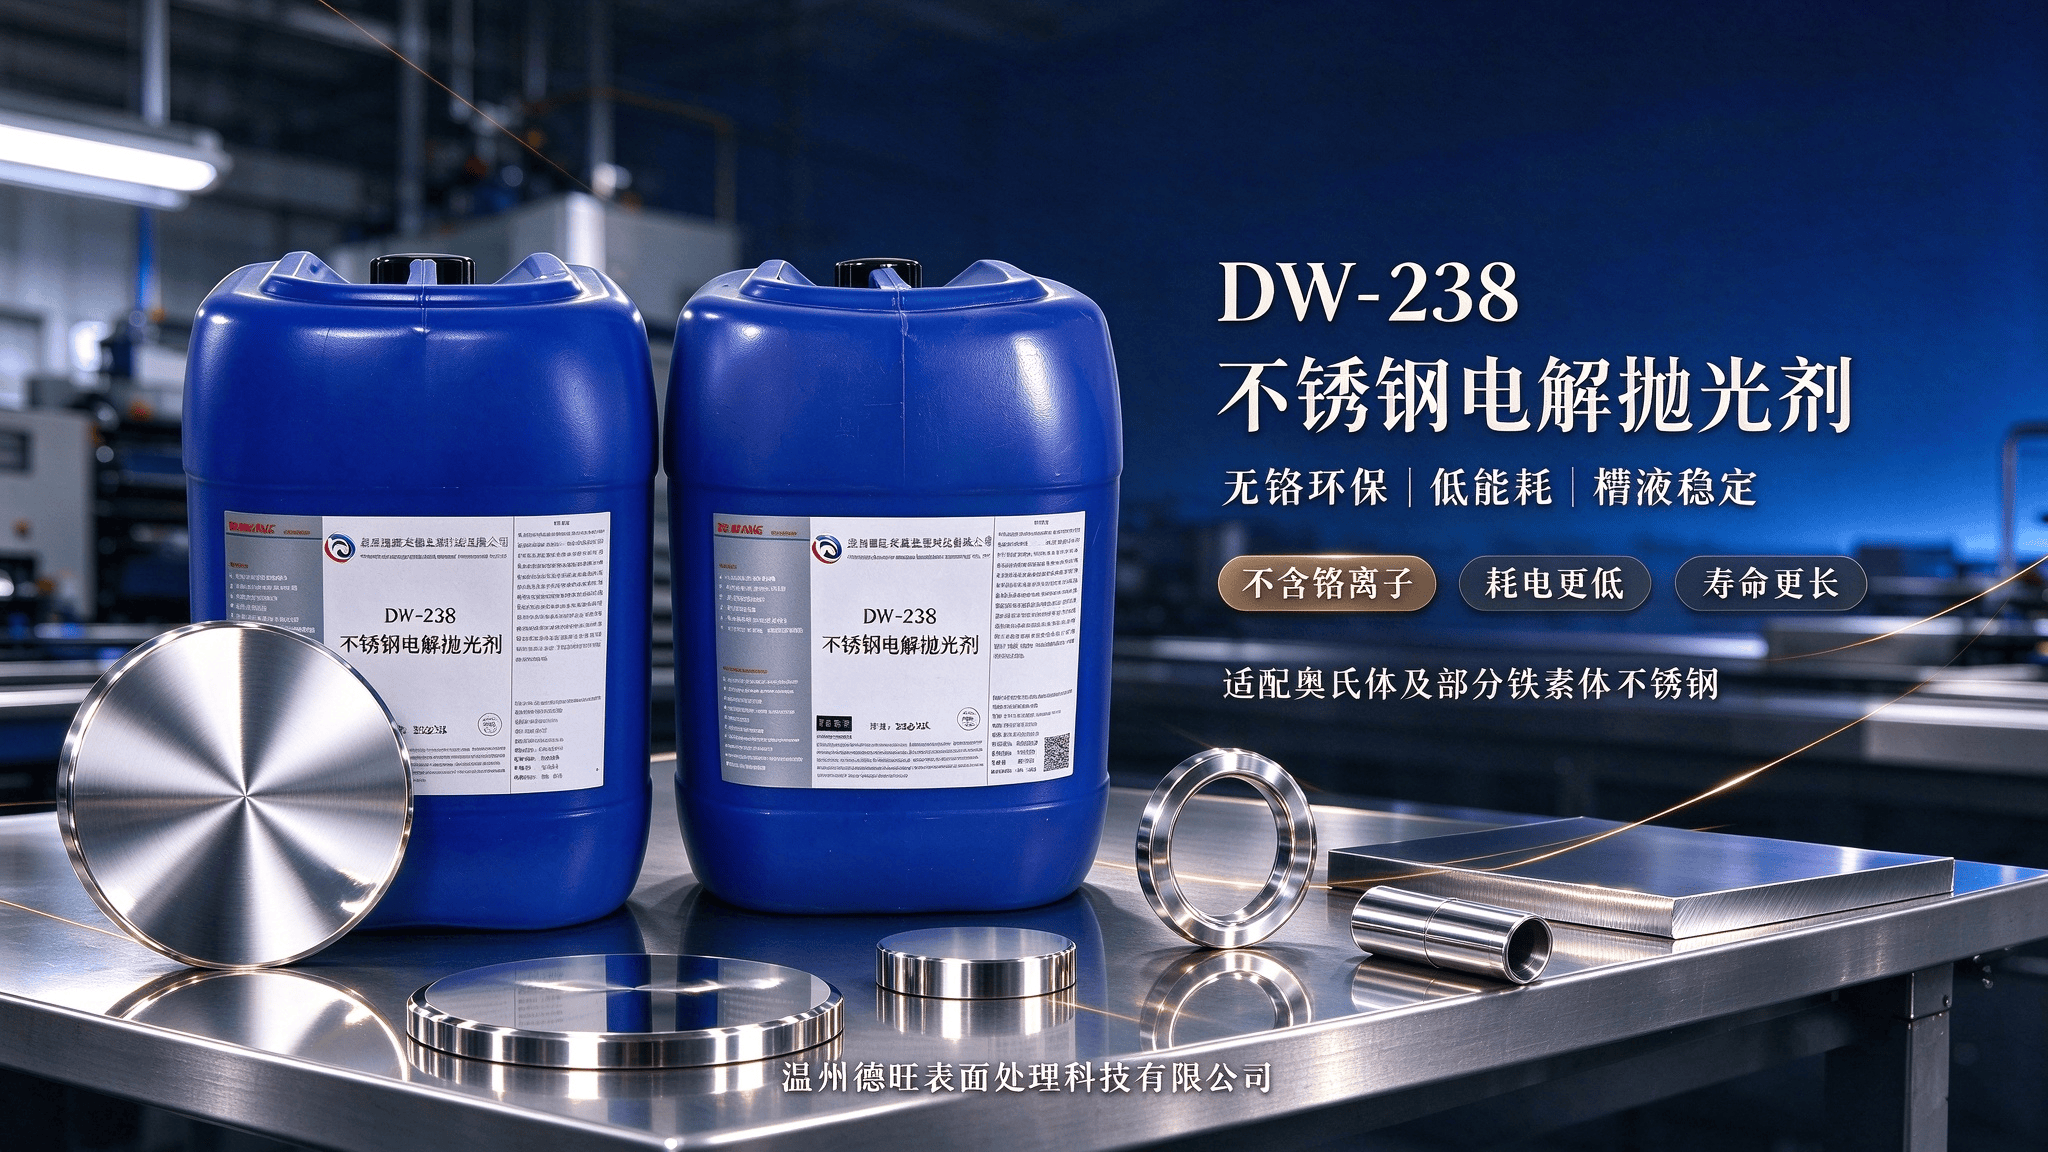
DW‑238 核心技术优势
- 无铬环保,降低三废处理成本:配方不含铬离子,抛光废水不存在六价铬污染风险,减少环保设备投入,产品满足出口 RoHS 合规要求;
- 低能耗生产,节约用电成本:适配低电流密度、低电压作业,电能消耗较传统含铬工艺降低一倍以上,适合连续化大批量生产;
- 出光速度快,表面缺陷修复能力强:数分钟即可得到镜面效果,有效消除机械纹路、轻微划痕与焊缝氧化皮,抛光后工件无挂灰、无麻点,同时提升工件盐雾耐腐蚀性能;
- 抗金属离子污染,延缓槽液老化:槽液体系稳定性优异,耐受铁、镍、铬金属离子累积。工艺判定:铁离子>60g/L、三价铬>25g/L 代表槽液老化失效;建议保留 20‑30% 旧液做部分更新,不推荐整槽直接排空重配,降低药剂损耗;
- 工艺窗口宽,减少批量色差:对于现场温度、电流小幅波动容忍度更高,降低现场操作工调试难度,有效改善整批工件色差不良。
生产现场常见配比失衡故障解析:磷酸含量不足,阳极保护膜无法完整成型,工件出现麻坑、边角过腐蚀、表面发雾,需要提升电压才可出光;硫酸含量不足,槽液导电性能下降,工件哑光抛不亮,焊斑、划痕去除能力不足;硫酸过量,腐蚀能力过载,产生点蚀、边角过腐蚀、流痕缺陷;磷酸过量,槽液粘度过高,气泡难以脱离工件,形成气流条纹、水波纹。日常生产建议每日检测槽液比重,每 2‑3 个月对槽液过滤清渣,清除槽底磷酸盐、硫酸盐沉淀,避免淤泥上浮吸附工件形成麻点。液位下降不能单纯补充水,要按照配比同步补加磷酸、硫酸、DW‑238 抛光剂,结合比重数据与试抛效果综合判定补药量。停机不用时槽体加盖密封,防止空气中水汽进入稀释槽液,复工前先小试再量产,同时建立生产台账,便于工艺异常追溯复盘。
真实落地应用案例
案例一:温州厨卫五金企业|304 不锈钢焊接厨卫配件
该企业主营 304 不锈钢洗菜盆、厨卫挂架焊接组件,使用传统无铬抛光药剂时,焊缝氧化皮难以去除,成品频繁出现局部麻点,不同批次工件色差明显,产品返工率居高不下。导入温州德旺表面处理科技有限公司DW‑238 不锈钢电解抛光剂,严格执行标准工艺参数:温度 60℃,阳极电流密度 28‑32A/dm²,电压 10‑12V,抛光时间 5‑6min,搭配钛制挂具,使用去离子水配槽。实施之后,焊缝黑皮清除彻底,镜面光泽均匀,麻点不良大幅下降,批次色差问题得到解决,返工率下降 80%,槽液经过定期过滤维护连续稳定生产 4 个月,未出现提前老化失效现象。
案例二:浙南医疗器械配件加工厂|316L 不锈钢精密零件
企业加工 316L 医用不锈钢精密连接件,对工件镜面外观、盐雾抗腐蚀、无铬环保有硬性要求。前期试验多款抛光药剂,存在抛光后盐雾不达标、边角过腐蚀问题。采用 DW‑238 电解抛光剂,控制温度 55‑62℃,电流密度 25‑30A/dm²,抛光时间 4‑5min;做好工件前处理除油,严控氯离子带入槽液。加工完成工件镜面均匀,无过腐蚀现象,盐雾测试指标满足医疗器械配件出厂标准,废水不含铬,简化后端废水处理工序。
案例三:紧固件生产工厂|201 不锈钢冲压紧固件
201 奥氏体不锈钢紧固件冲压后表面存在冲压纹路,客户要求电解镜面效果。该工厂使用 DW‑238 药剂,按照标准配比配槽,电流密度 30‑35A/dm²,抛光时间 5‑7min,冲压纹路有效消除,实现批量镜面生产;通过定期过滤清渣、比重管控,槽液生产周期得到有效延长。
常见工艺故障解决方案汇总
在实际生产中,麻点点蚀、抛光发雾、边角过腐蚀、水流气泡条纹、电压高电流上不去,都是无铬电解抛光高频故障。工件带水入槽、除油不干净、氯离子入侵、磷酸硫酸配比失衡、金属离子累积超标都会诱发各类缺陷;生产端可以通过强化前处理管控、化验调整酸配比、过滤更新部分槽液、开启搅拌 / 阳极摆动、清理结垢阴极铅板等手段进行改善。
随着国内表面处理行业环保升级迭代,无铬电解抛光替代传统含铬工艺已经成为行业发展大趋势。温州德旺表面处理科技有限公司DW‑238 不锈钢电解抛光剂通过成熟稳定的磷酸‑硫酸无铬体系,从配方、工艺参数、槽液维护多维度解决量产色差、槽液提前老化、麻点不良等行业痛点,可为厨卫五金、医疗器械、紧固件、不锈钢装饰构件等领域企业提供整套不锈钢电解抛光技术落地支持。
免费
今天 17:33
在文章中加入一些关于不锈钢电解抛光的应用场景
推荐一些关于不锈钢电解抛光的成功案例
如何进一步优化文章的标题以提高 SEO 效果?