在五金加工、精密零件、饰品配件以及金属表面处理行业中,干式滚光是一种常见的表面精整工艺。通过滚筒或振动设备,配合核桃壳、玉米芯、橄榄壳等植物研磨介质及干式滚光油,可以实现工件表面去毛刺、细微划痕改善和光泽提升。
但不少加工厂在实际生产中会遇到这样的问题:工件滚光之前表面完好,滚光之后却出现碰伤、凹坑、边角压痕,甚至越滚越花。
这些问题不仅影响工件外观,还可能增加返工成本,降低产品合格率。
那么,干式滚光为什么容易碰伤工件?应该如何调整工艺?
一、干式滚光过程中工件为什么容易碰伤?
干式滚光的主要原理,是让工件与研磨介质在设备内部不断产生相对运动,通过摩擦、滑动及适度碰撞,实现工件表面处理。但是,如果工艺参数控制不合理,工件之间可能发生较强的直接碰撞。
常见原因主要有以下几种:
1.工件投放数量过多
如果一次投入过多工件,而研磨介质数量不足,工件之间就容易直接接触。特别是不锈钢配件、铝合金制品、锌合金压铸件等,在滚动过程中反复碰撞,容易产生局部凹痕或边角损伤。
2.滚筒转速过快
干式滚光并不是转速越快,抛光效果就越好。当滚筒转速过高时,工件可能被带到较高位置后跌落,导致撞击力增大,造成碰伤、压痕以及变形。Kramer Industries 的滚筒精整技术资料也指出,过高的转速可能破坏正常的滑动状态,增加工件碰撞损伤风险。
3.研磨介质选择不合适
不同植物研磨介质的颗粒形状、硬度、尺寸及缓冲性能不同。如果使用的颗粒过粗、过硬,或者介质中混入破碎颗粒及金属杂质,可能增加工件表面划伤和局部损伤风险。
4.干式滚光油使用不合理
干式滚光油主要用于辅助研磨、改善介质表面的工作状态,并根据具体配方提供一定的润滑、分散或增亮作用。如果滚光油添加不足、混合不均匀,部分工件可能出现摩擦状态不稳定、表面发花等问题。但需要注意:滚光油不能代替研磨介质的缓冲隔离作用。 如果碰伤来自工件之间的强烈撞击,单纯增加滚光油用量通常无法从根本上解决。
二、干式滚光工件容易碰伤,应该如何改善?
1.合理调整工件与研磨介质的比例
增加研磨介质的主要目的,是让颗粒在工件之间形成一定的隔离与缓冲,减少金属工件直接碰撞。在常见滚筒、振动精整工艺中,可以参考以下介质与工件体积比:
以上是通用精整工艺的参考范围,不是所有干式滚光设备都必须采用的固定比例。具体还需要根据工件重量、介质密度、设备结构进行验证。
2.适当降低设备转速与振动强度
对于薄壁件、易变形工件,以及已经完成精加工的高光泽零件,建议优先采用较温和的加工条件。可以采取以下措施:适当降低滚筒转速,观察工件是否出现明显抛落。振动式设备可尝试减小振幅,避免工件过度跳动。避免不同重量、不同尺寸的工件混在同一批次加工。先进行小批量试验,再逐步确定稳定参数。
控制目标并不是让工件完全停止运动,而是使工件和介质保持均匀、连续的翻滚或流动状态。
3.根据工件材质选择适合的植物研磨介质
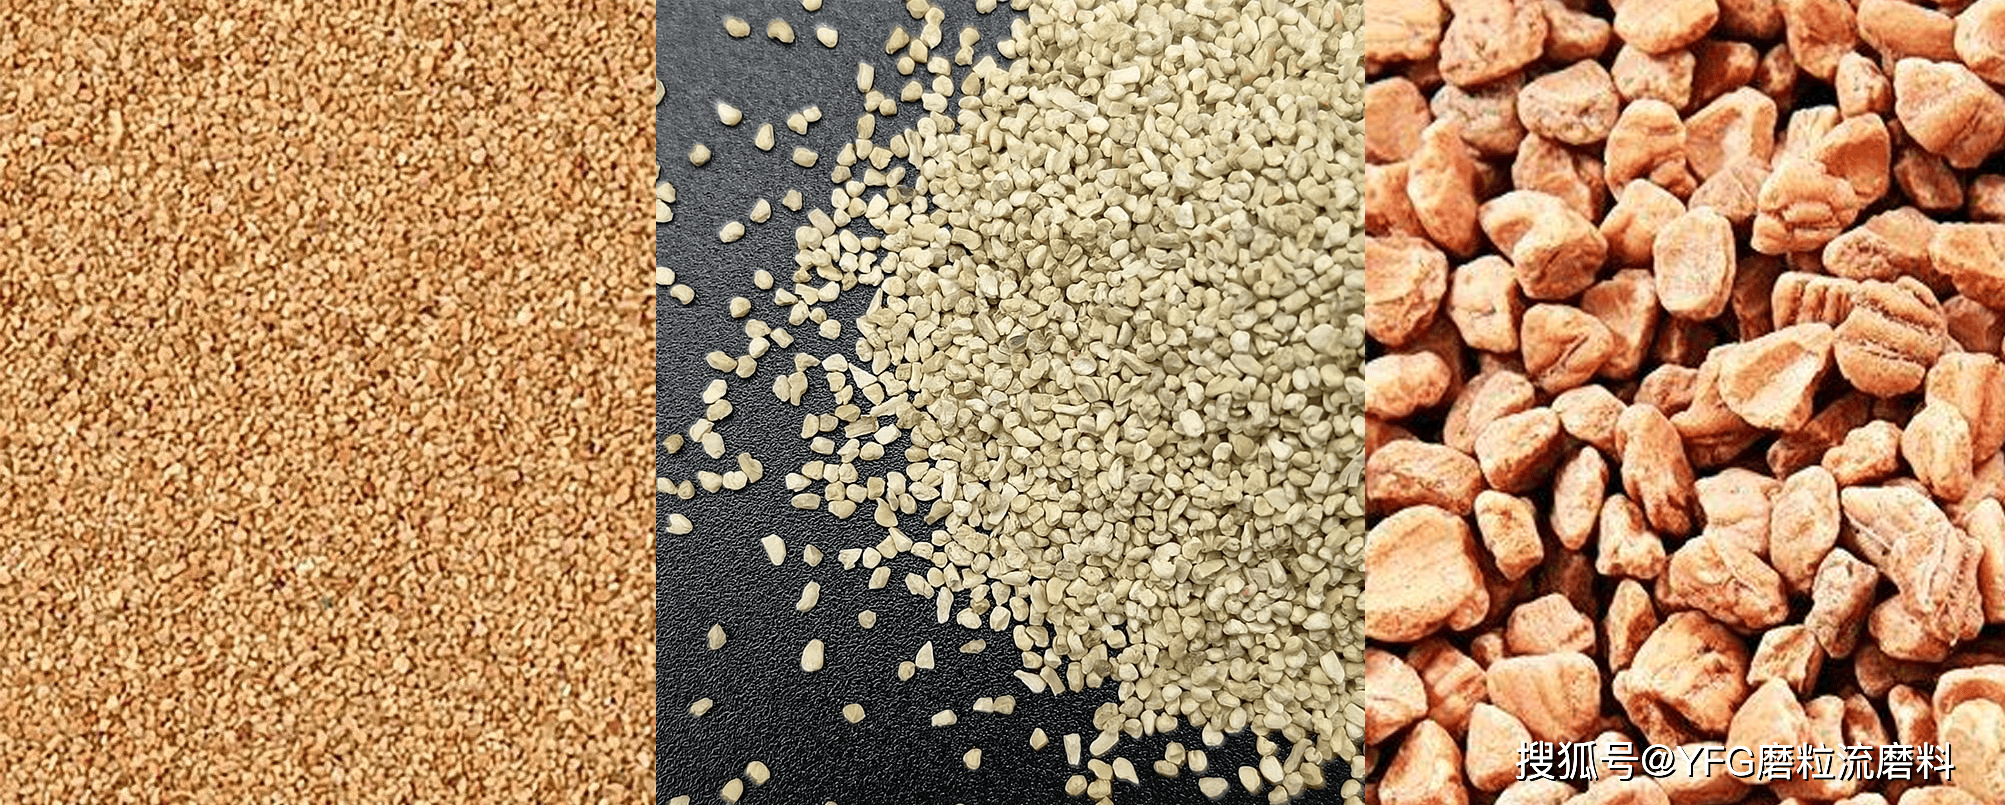
对于容易碰伤的工件,可以优先测试颗粒均匀、清洁、缓冲性能较好的介质。需要特别注意,植物介质并非越细越好。过细的颗粒可能影响流动和加工效率,而颗粒过大又可能无法有效接触细小结构。
4.控制设备总装载量
除了工件与介质的比例,还需要关注滚光设备的总装载量。不同设备的适宜装载范围有所差异。例如,Kramer Industries 的资料建议,常规旋转滚筒可从约 50% 容积装载量进行试验,而部分振动精整设备可采用较高装载比例。
因此,不建议将滚筒装得过满,也不建议仅放入少量工件和介质就直接高速运转。正确做法是根据设备类型调整总装载量,同时观察工件是否被有效包裹、是否出现集中堆积以及不正常撞击。
5.合理添加干式滚光油
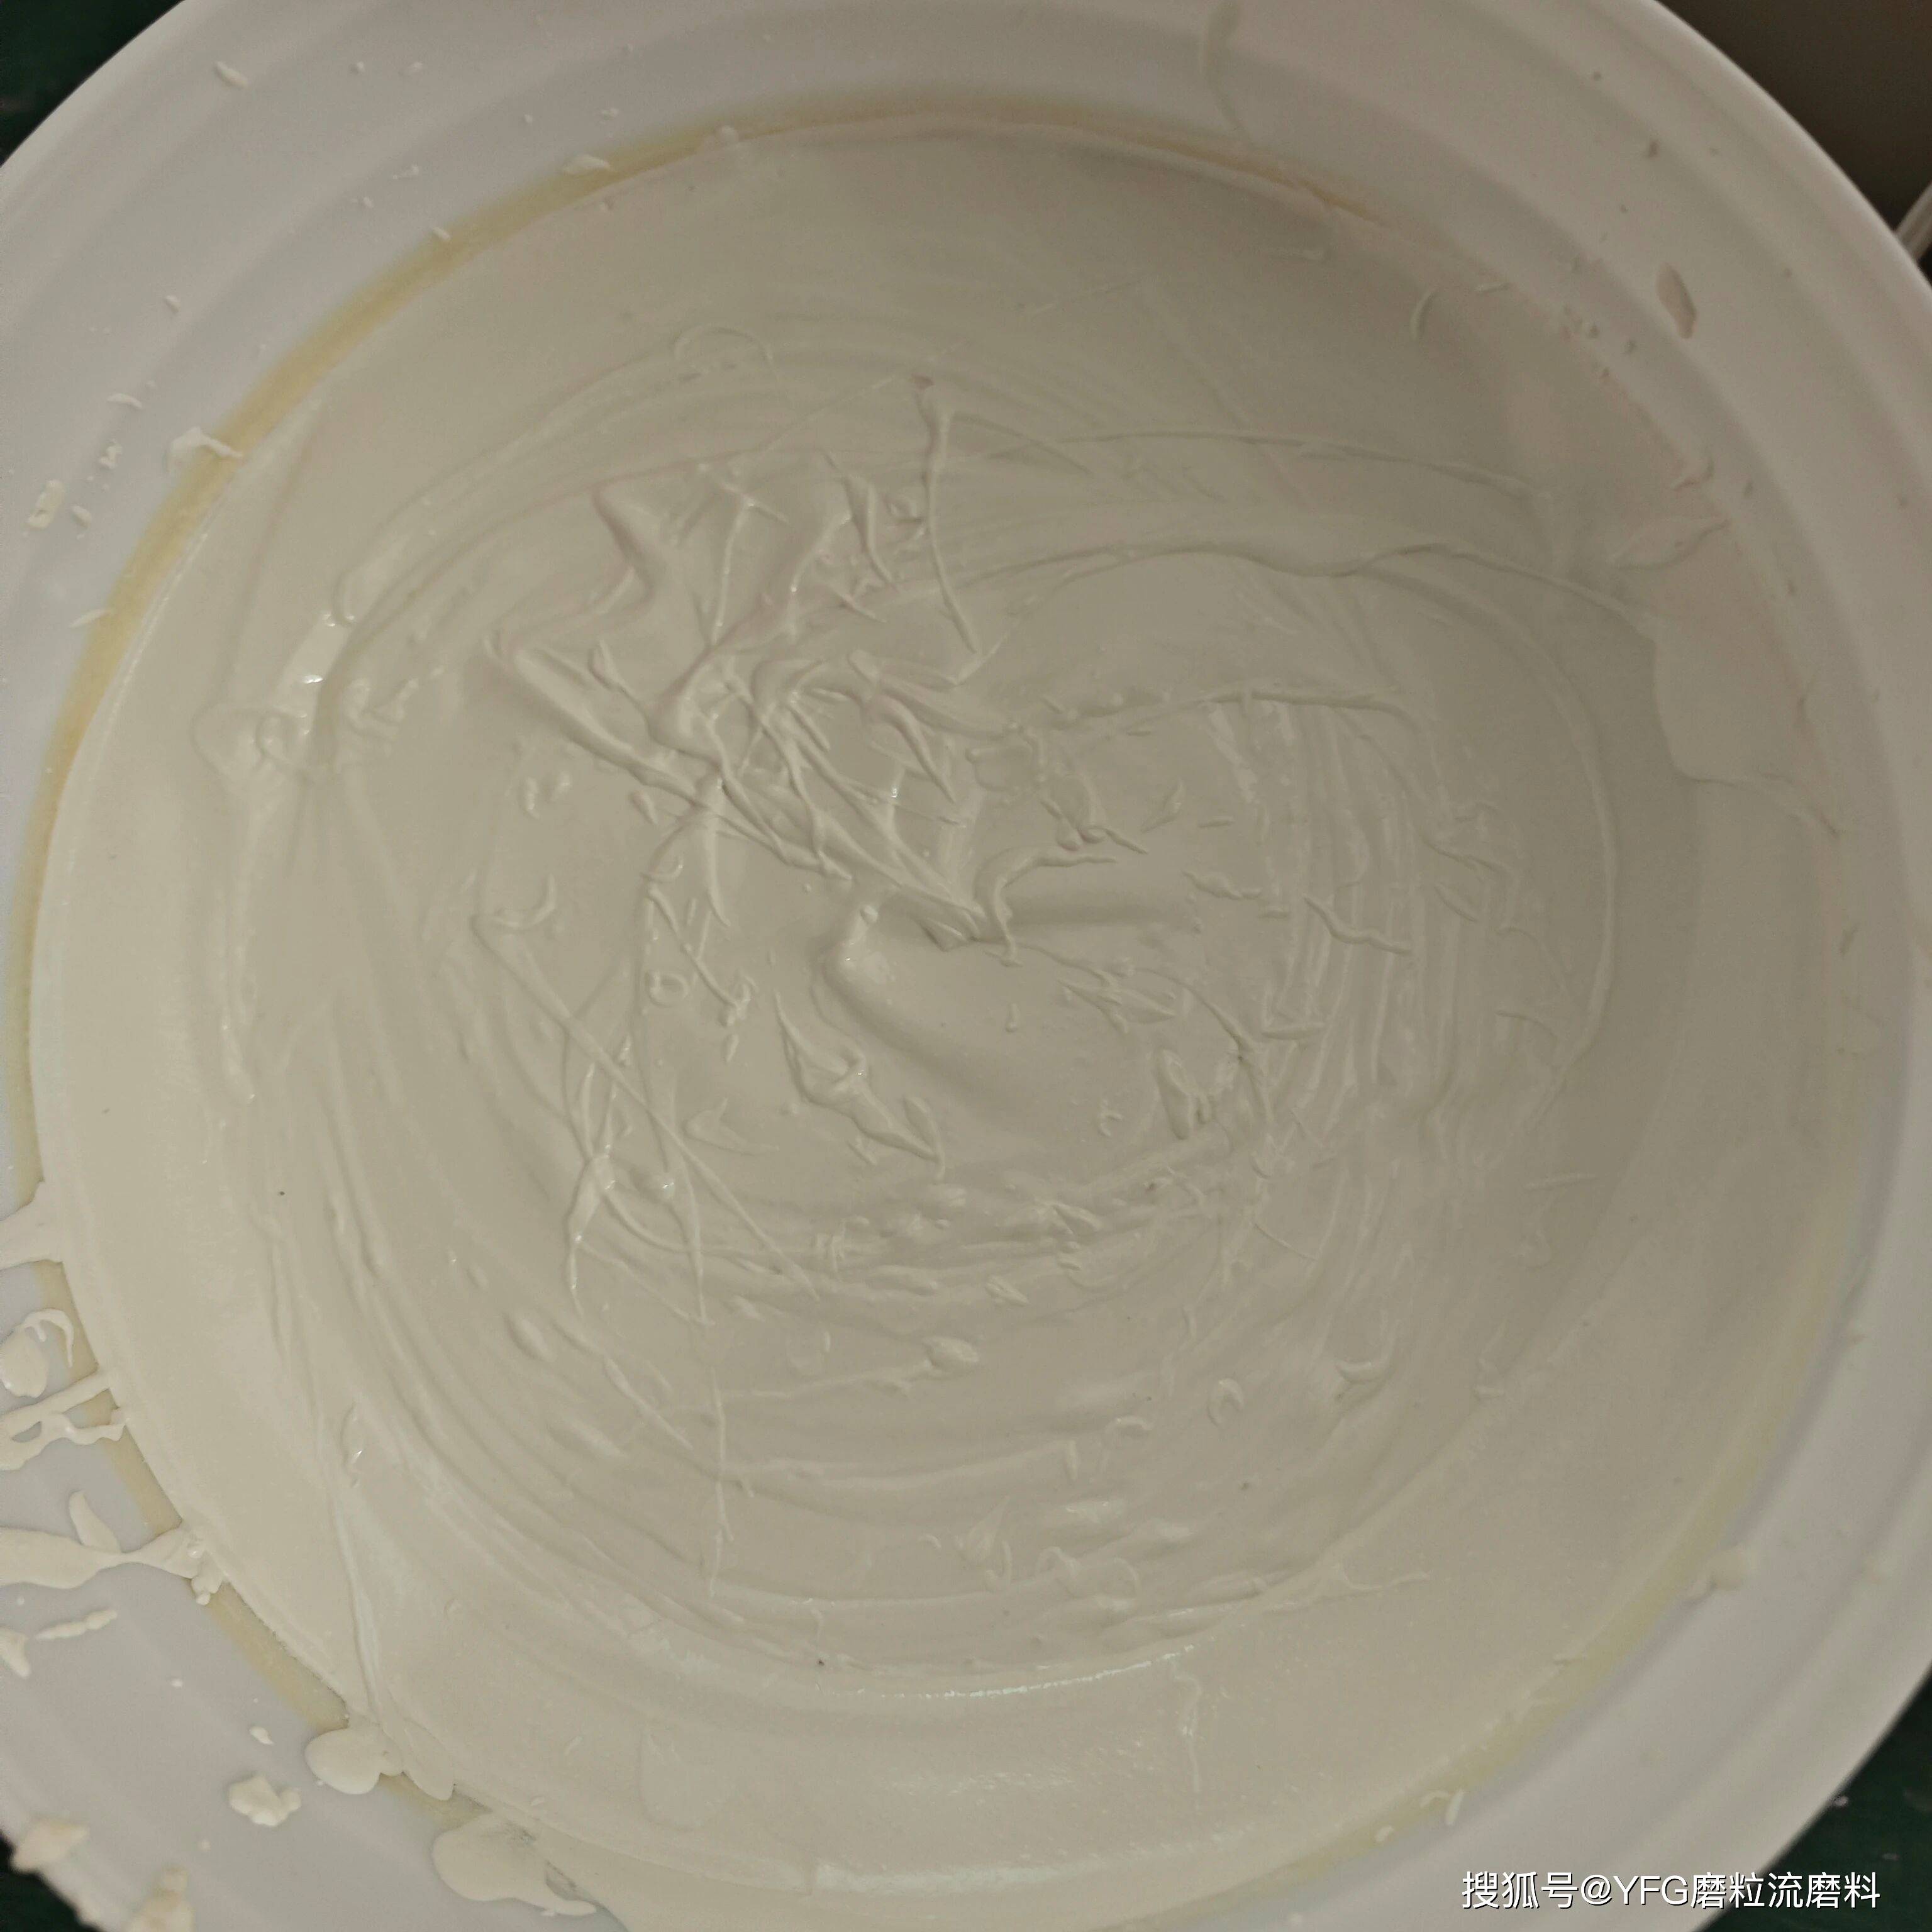
干式滚光油在抛光过程中,可以与植物研磨介质配合,改善工件与介质之间的摩擦状态。以 YFG 永发光干式滚光油为例,实际使用时可以根据加工需求选择粗滚、中滚、精滚或增亮型产品。
对于常见植物颗粒滚光工艺,可将 25kg 研磨介质搭配约 1kg 干式滚光油作为初始试验配比,再根据介质吸油性、设备运转情况及工件表面效果进行调整。
建议操作方法:先将植物研磨介质加入设备。分次加入适量干式滚光油,使其与介质充分混合。待介质表面分布均匀后,再投入工件。采用温和的工艺参数进行小批量测试。根据工件光泽、表面残留和碰伤情况调整工艺。
需要注意,1kg 是试验起点,并非适用于所有介质和油品的标准用量。如果工件已经出现明显凹坑、压痕,应优先检查相互碰撞、装载量和运行强度,而不是直接加大滚光油用量。
6.对精密工件采用分批或隔离加工
对于高价值工件、薄壁零件、异形五金件及表面要求较高的产品,可考虑采用分隔槽、专用夹具或单件加工方式。通过减少工件之间直接接触,可以降低磕碰风险。精密振动精整工艺资料同样建议,对易损零件考虑使用隔板进行分隔处理。
三、不同碰伤问题应该如何处理?
需要区分的是,表面划痕、凹坑和碰伤属于不同类型的缺陷,应根据缺陷形态针对性调整,而不能单纯通过增加滚光时间解决。
四、如何兼顾干式滚光效果与工件保护?
要获得稳定的干式滚光效果,关键在于让研磨介质、滚光油和设备参数相互匹配。
对于容易碰伤的工件,建议遵循以下原则:先减少直接碰撞,再改善摩擦状态,最后优化光泽效果。
例如,对于铝合金和锌合金等容易产生外观损伤的工件,可以先提高介质与工件的体积比,并降低设备运动强度,在确认碰伤得到控制后,再进一步调整介质粒度及滚光油型号。对于不锈钢等较硬的工件,则应根据去毛刺量、表面粗糙度和最终光泽要求,合理安排粗滚、精滚及增亮工序。
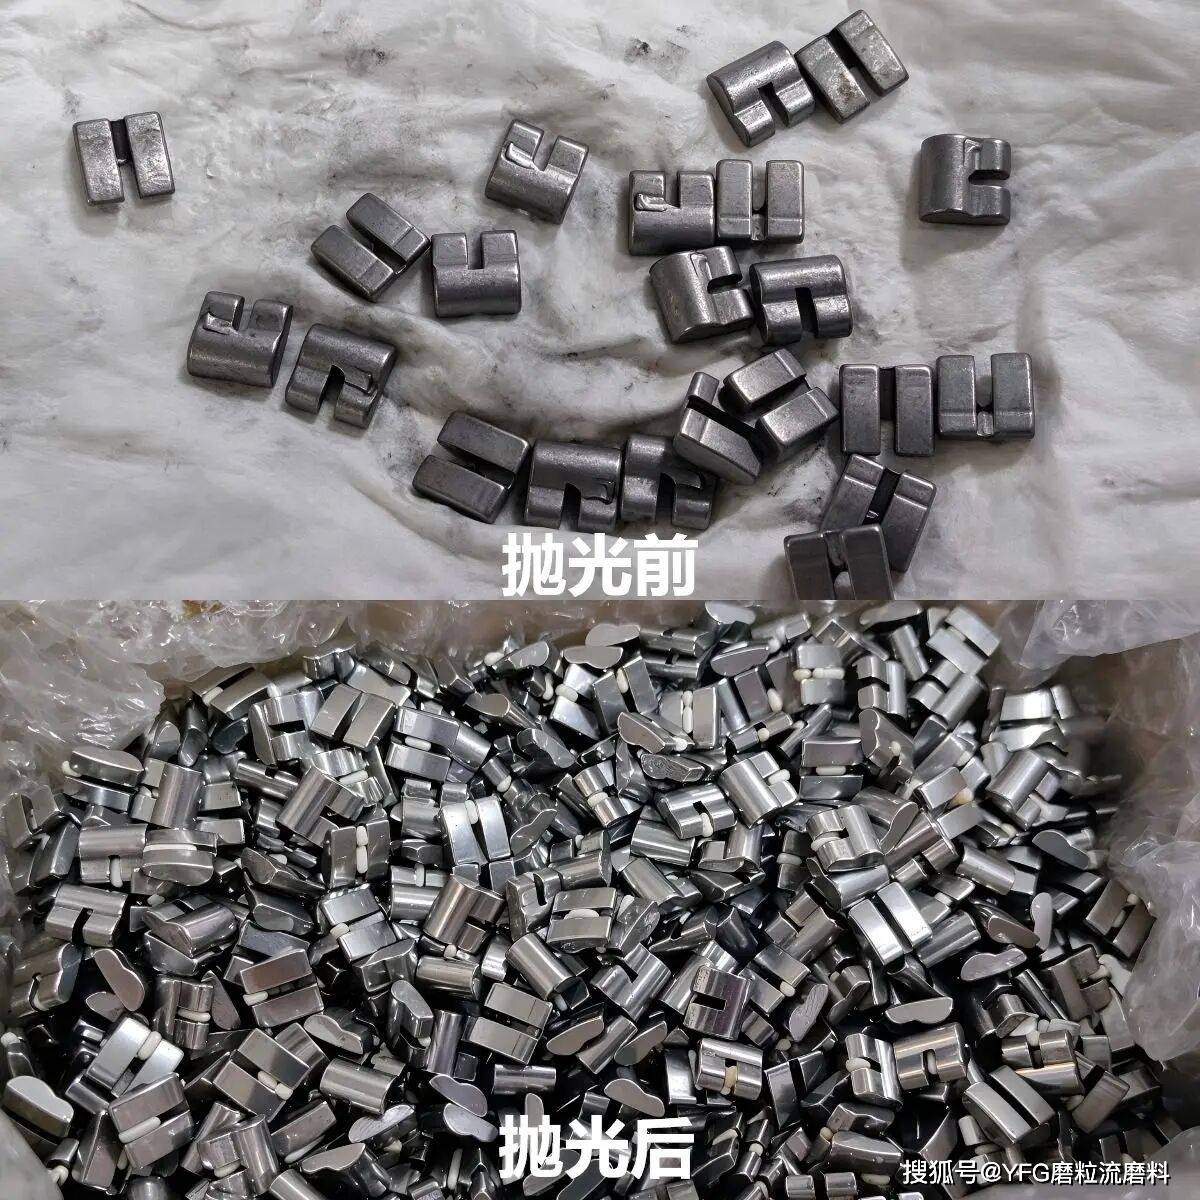
五、YFG 干式滚光油:助力五金工件表面精整
专注于工业抛光材料,可根据不同工件材质、研磨介质及加工要求,提供相应的干式滚光油产品选型建议。
YFG 干式滚光油可搭配核桃壳、玉米芯、橄榄壳等植物研磨介质,用于五金配件、金属饰品及其他适配工件的干式表面精整加工。
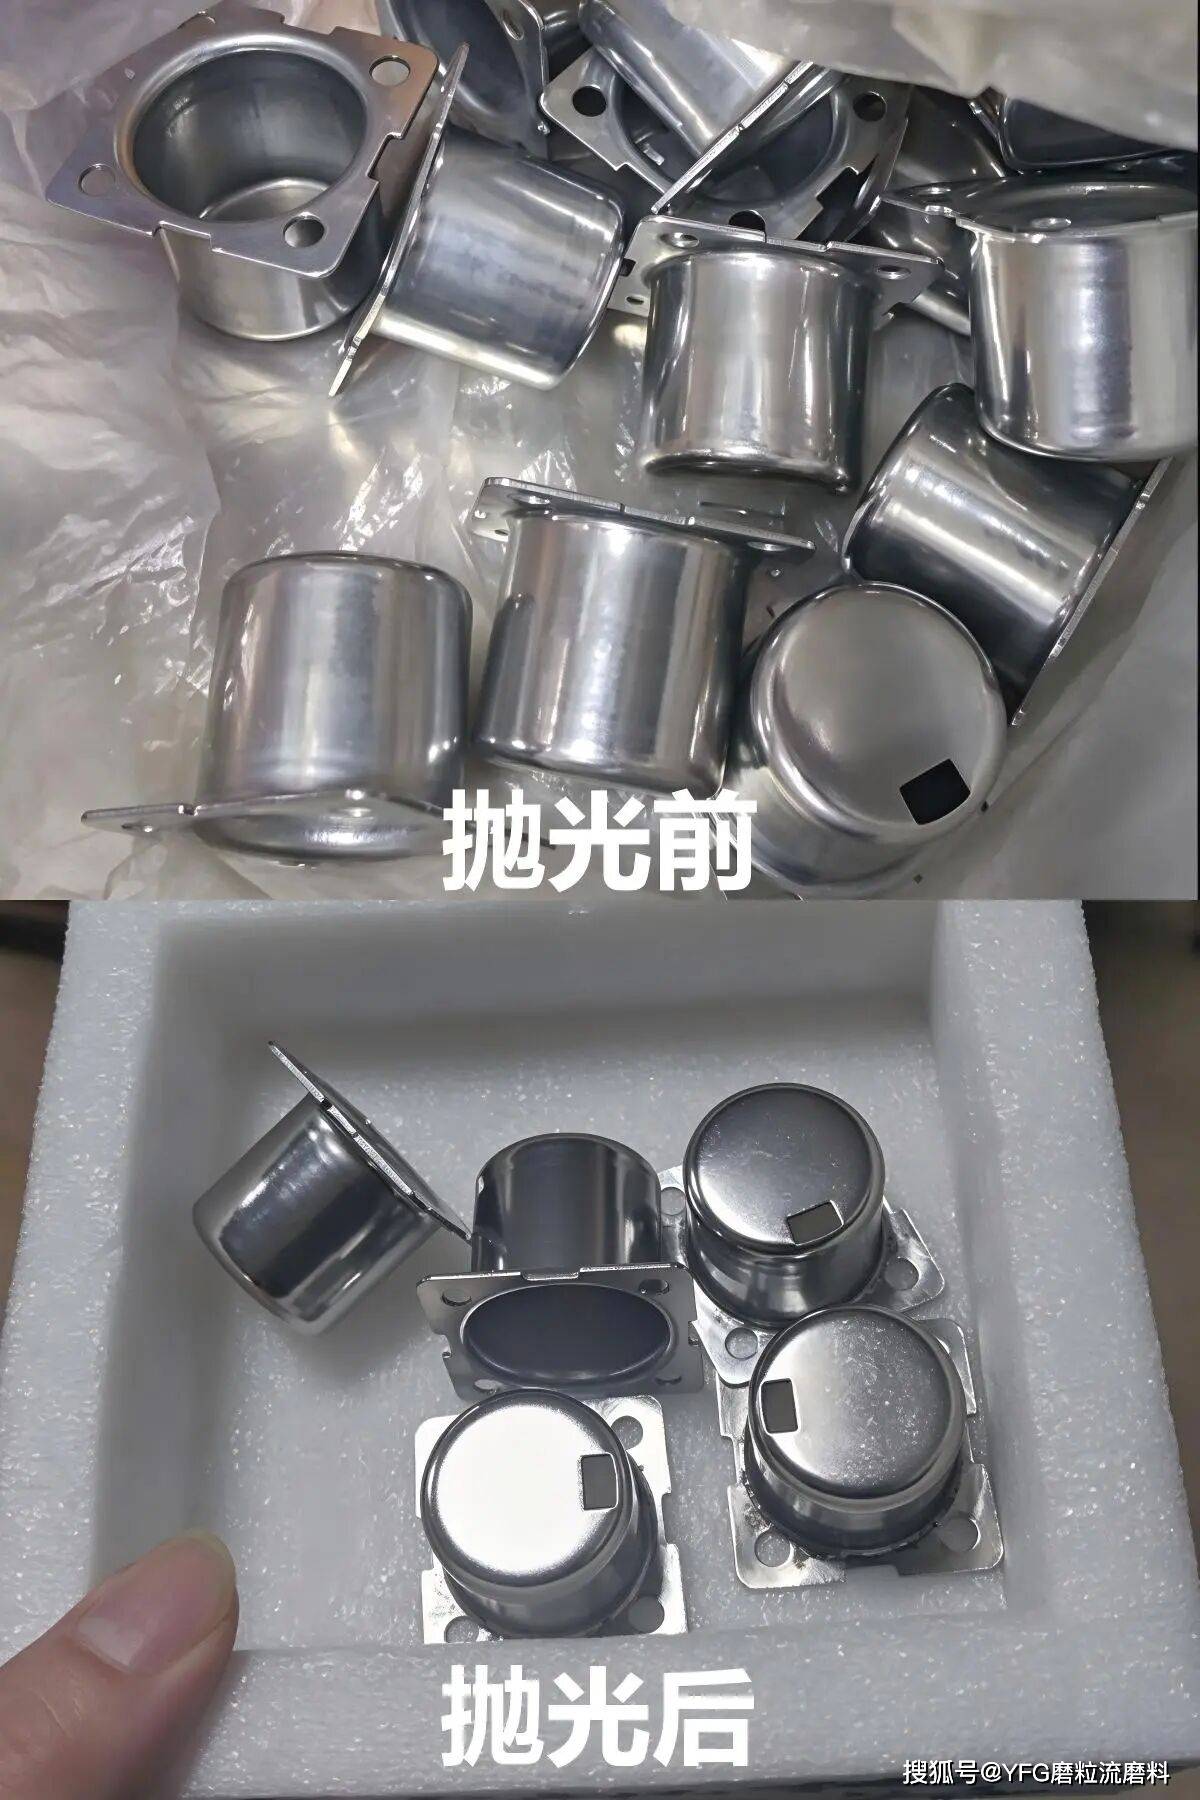
实际应用中,需要根据工件材质、设备运行状态及目标表面质量进行工艺测试,合理控制碰伤风险,并改善抛光增亮效果。
六、总结
干式滚光过程中工件容易碰伤,通常与工件投放数量、研磨介质比例、设备转速、装载量及工件本身结构有关。
想要改善碰伤问题,不能只依赖更换滚光油,而应从整个加工工艺进行调整。合理的研磨介质搭配、稳定的滚光油使用方法以及适当的设备参数,才是提升干式滚光质量的重要基础。