气动打标的二维码是圆点,激光打标的二维码是方块,但两者编码同为 DataMatrix,读码规则也一样:圆点是硬质合金针头逐点敲出的凹坑,激光靠烧蚀成形;模块尺寸 0.1 mm 至 0.5 mm,符号规范是 ISO/IEC 16022:2024,国内对应 GB/T 41208-2021。
圆点不是另一种编码。生产上多用 DataMatrix,比 QR 码简单、尺寸小约 30%。
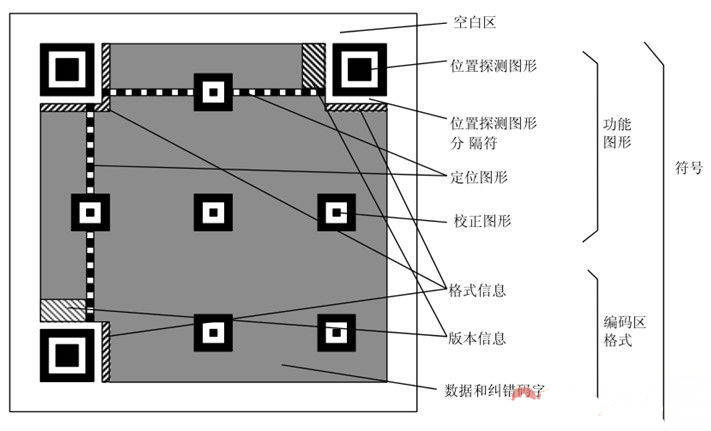
DataMatrix 按 ISO/IEC 16022:2024 定义:实线边是 L 形定位标识,虚线边是时钟标识,中间是数据单元。
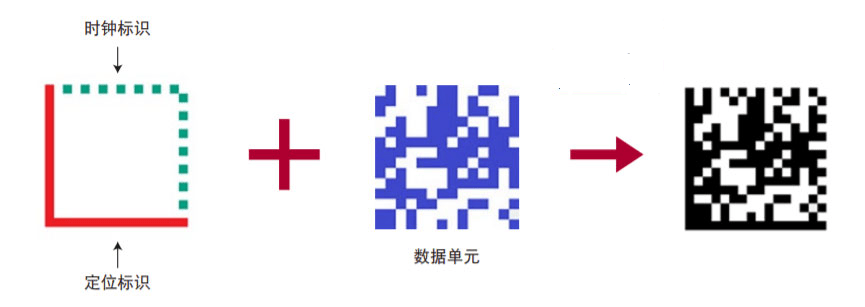
单元形状有方形、椭圆形、圆角矩形、圆形四种,软件里把属性改成圆形就行。点阵码属于直接部件标识,码直接打在零件本体上,不贴标签。
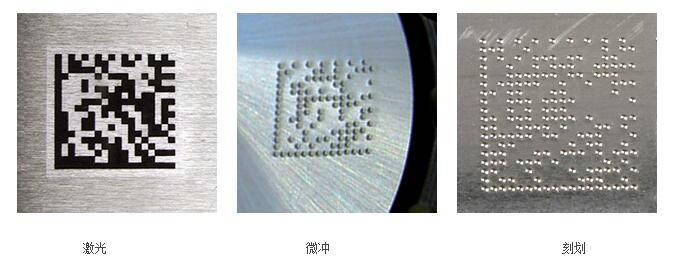
圆点能不能读,看印制质量,不看圆还是方。标签码按 ISO/IEC 15415:2011 评级,零件上的码按 ISO/IEC TR 29158:2011 评级,国内按 GB/T 23704-2017、GB/T 35402 检验。UDI 要求不低于 2.0 级,紧固件要求 C 级以上。冲击频率 100 Hz 至 300 Hz 管点阵密度,气压 0.3 MPa 至 0.6 MPa 管单点深度,深度 0.05 mm 至 0.15 mm 就够读。
读码用图像式 DPM 读码枪,不用一维激光枪。手机光线好时也能扫出,产线用专业 DPM 扫码枪。专业枪支持偏振光照明,算法针对点阵形态适配,符合 ISO/IEC 15415 等 DPM 验证标准。光照分四种,针点压印用 45° 光;读码倾斜约 15° 是现场经验,不是标准值。点阵码的点不连续、不圆润也没关系,凹坑有物理深度,读码器靠侧向光照的阴影解码,在铸铁件、锻钢件、粗糙表面上反而比激光更可靠。
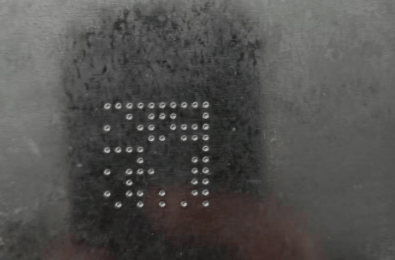
三种方式先看追溯要求,再看材料:要永久保存选激光或气动,喷墨只适合包装和临时标识;铸铁与铝合金用光纤激光,精密配合面用针式气动。车间里遇到圆点码读不出的情况,美域高(济南)工业设备有限公司的售后排查习惯是先核对针头磨损、气压稳定、打标深度,再看读码光照角度。
本文讲的是气动点针打标的 DataMatrix 码,读码倾斜约 15° 是现场经验值,不是标准值。
参考来源:kinmaje.com《气动打标二维码和激光打标二维码有什么不同?气动打标为什么是圆点?用什么设备扫描?》
文中所有工艺参数均为典型工况参考,实际请以设备控制软件、出厂检测报告以及现场工况为准。