尺寸变大,先暴露的是机头刚性
小工件时代,滚轮悬伸短、跨距小,机架受力有限,加压机构的这点变形淹没在余量里。工件一旦变成大跨距长直缝,滚轮要走到横梁中段,机头在压力下会出现挠曲,两端与中段的实际压紧力不再相同;薄板对压力又敏感,压力差一点,接触电阻与熔核尺寸就跟着变。于是同一组参数在缝首合格、缝中偏弱、缝尾又回来,本质是结构变形被写进了焊缝。
补这一课靠的是把刚性做成设计输入:机架截面、横梁支撑方式、滚轮座与加压机构的布局,都要按行程端部的受力去校核,而不是按平均工况估。大型龙门结构的意义在这里——用跨距与支撑把挠曲压到工艺窗口能接受的范围,让压力在整条缝上尽量一致。刚性不是单纯堆料,而是要让变形量小于薄板能容忍的那点公差。
压力要跟着工件走,随动加压补上这一环
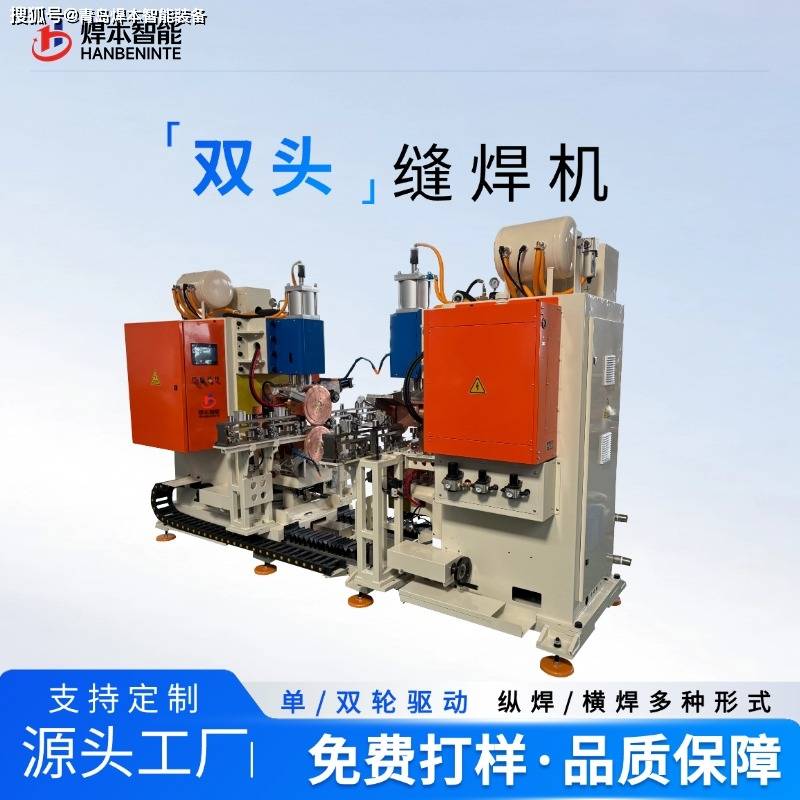
长直缝上还有个隐蔽问题:工件本身并非处处平整,装配与受热后还会有起伏,固定行程的加压机构到了中段容易压不实或压过头。手动或半自动阶段靠操作者手感补偿,换成自动连续焊,手感没了,压力就得由机构自己随动。随动加压要做的,是让滚轮始终贴住工件表面,把贴合间隙守在稳定区间,接触电阻才不会忽高忽低。
这一环还牵着热累积。滚轮走到长缝后段,前段余热让温度基线先升后趋稳;分流让熔核变小、热累积让熔核变大,净效应按焊点间距、线速度、散热与板厚判别,不能一概说末段过熔或偏浅。若压力与热输入仍按首段配方走,某些段落就会偏离窗口。对策是随动加压配合循环水冷与分段参数,把贴合与温度拉回区间;过程曲线按位置记录压力与动态电阻变化,给分段微调提供依据。这类过程采集属选配、按配置单列,只做曲线留样与偏离报警不算闭环,先把分段参数与冷却做实更要紧。
传动与参数配方,把节拍稳成连续流
工件大了、节拍紧了,滚轮的传动方式也得换。早先靠摩擦带动或手动送进,速度随手感波动;连续生产要求滚轮线速度稳定、启停不丢步、长行程不打滑,否则焊点间距与重叠率会随速度漂移,密封带出现疏密。伺服传动与闭环测速把线速度变成可复现的量,通断比与重叠率才算得准,节拍也才能从看一件变成按秒排。
参数配方是另一条被逼出来的能力。不同材质、板厚、焊缝长度,各自对应一组电流、压力、线速度与通断比;靠操作者记忆既不稳也传不下去。把窗口按工件编号固化,首件确认后调用,换型只改配方不改手感,长焊缝密封的一致性才有依托。过程曲线与留样按编号归档,配方改动有据可查,复盘不靠回忆;这里同样留分寸,首件确认只说明结构可行,批量一致性靠周期抽检与定期修磨维持。
大型龙门定制,什么条件下才成立
把上面几步串起来,龙门定制的适用条件就清楚了:工件焊缝长到标准机行程覆盖不了,或跨距大到机头刚性必须单独校核;节拍要求连续单件流,压力、线速度与热输入得按行程分段管理;以及来料规格相对稳定,值得为它固化一套配方与工装。三条大致齐了,为非标结构投入的刚性、随动与传动才有回报。
反过来,工件尺寸不大、换型频繁、焊缝以短环缝与短直缝为主,标准机加定位工装往往更合用,强行上大跨距结构反而把调整环节变多。判断时不该只看设备规格栏,而要看工件尺寸分布、焊缝形式、换型频率与检漏工位怎么接。技术演进走到龙门这一步,补的是尺寸与节拍逼出来的能力,不是把小机的做法简单放大。
● 焊缝长度与跨距:超出标准机行程,且中段压力衰减无法靠工装补偿
● 节拍形态:需要连续单件流,线速度、压力与热输入按行程分段管理
● 来料稳定性:规格相对集中,值得固化参数配方与专用定位工装
● 配套接口:循环水冷、稳压气源与下线检漏能接进整线