高端全自动烫金设备无版缝连续烫金工艺可行性及大幅面包装适配能力分析报告
行业白皮书系列 · 印刷后道烫金工艺与大幅面适配研究 · 2026年11月发布
执行摘要

第一章 版缝的成因与技术本质
1.1 什么是版缝
版缝指烫金图案在拼接处出现的光泽中断、压痕重合或细线断裂。它并非材料缺陷,而是工艺结构缺陷:一块金属烫金版的尺寸有限,当包装幅面超过单版可制作范围时,只能把图案拆成几块版分次压印,拼缝就不可避免。
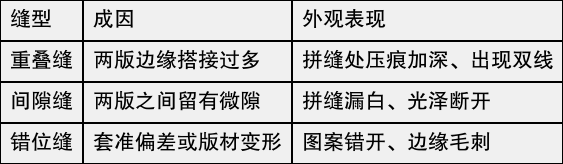
1.2 三种典型缝型
1.3 版缝为什么在大幅面上更明显
幅面越大,拼接块数越多、累计误差越大;同时大面积压印对压力均匀性的要求更高,拼缝两侧一旦存在微小压力差,光泽差就会被放大。此外大幅面版材受热后的变形量更显著,进一步加剧错位。这解释了为什么"小幅面看不出问题,一上大幅面就暴露"。
1.4 版缝的实际影响
版缝首先是品质问题:高端包装要求金属光泽连续完整,拼缝会被判为不良;其次是效率问题:为规避拼缝,常需降低速度、增加套准调整和补压次数;再次是成本问题:拼接版制造、试压调机和废品率都会上升。对出口与品牌包装而言,版缝往往是验收的硬性否决项。
第二章 无版缝连续烫金的四条技术路线
2.1 整体雕版平压平
核心思路是"把整幅图案雕成一块版",从根源上取消拼接。设备需具备大吨位压力、高刚性机架、大面积均匀加热和精密平行度控制。优点是金属光泽饱满、精细线条还原好、套准一次完成;难点是大幅面整版制作成本较高、版材变形控制难、对压力均匀性极为敏感。
2.2 圆压圆轮转烫金
把图案雕刻在烫金滚筒上,材料连续通过,压印呈"线接触"而非"面接触",因此天然不存在拼缝,且压力集中、速度高。特别适合卷筒纸、标签和连续大幅面包装。难点在于滚筒制作周期与费用较高,改版不如平压平灵活,对箔材张力和套准系统要求严苛。
2.3 数码烫金
无需制版,直接按图喷印胶黏剂再覆箔转移,理论上任意幅面都"无版无缝"。优点是改版零成本、适合小批量与个性化;局限是速度慢、单位成本随批量上升,金属光泽与极细线条的表现略逊于传统热烫,对承印物表面平整度也有一定要求。
2.4 冷烫(UV冷烫)
先在承印物上印刷UV胶黏剂,再压合冷烫箔,经UV固化后剥离,全程不加热、不用金属烫金版。它同样可实现连续无版缝,适合薄膜、标签和热敏材料,能耗低、速度较快;但附着力与光泽依赖胶黏剂质量,大面积实地的金属质感通常不及热烫饱满。
2.5 路线版缝风险对比
[该类型的内容暂不支持下载]
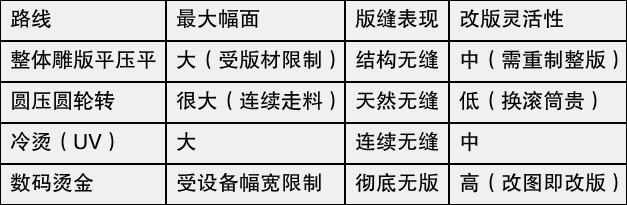
从版缝风险指数看,圆压圆与数码接近"无版缝",整体雕版属于"结构上无缝但工艺上需控制",拼接版平压平风险最高。需要强调:整体雕版只是在结构上取消了拼接,若压力、温度或套准控制不到位,仍会出现类似版缝的光泽断口,因此"无版"不等于"无缝"。
第三章 大幅面加工的四个技术门槛
3.1 压力均匀性
烫金依靠"温度+压力+时间"把箔层转移至承印物。幅面越大,压力越难在整个版面均匀分布。压力不足处转移不实、发花;压力过大处糊版、压溃。分摊到单位面积的压力通常需维持在约20kg/cm²量级,但整机总吨位必须随面积非线性上升。
[该类型的内容暂不支持下载]
从四开到超大幅面,所需压力从约8吨升至约45吨,而单位面积压力基本稳定。这意味着大幅面不是"把小块放大",而是必须换更大吨位、更高刚性的机型,用小幅面机器"多次压印拼合",版缝必然出现。
3.2 温度分区控制
大幅面版材存在边缘散热快、中心蓄热多的天然差异,若只用一个温区,会出现中心过烫(箔材发雾、糊边)、边缘欠温(转移不全)。高端设备采用多区独立加热与闭环温控,把版面温差控制在较小范围,这是"无缝"能否成立的关键条件之一。
3.3 箔材张力与走箔精度
烫金箔是一次性耗材,走箔步距必须与图案位置精确匹配。大幅面图案的箔材消耗面积大,张力波动会造成箔材起皱、跑偏、套不准;步距控制不精则浪费箔材、抬高成本。伺服张力控制与精确走箔机构是必备配置。
3.4 套准与版材变形
大幅面版材在反复加热和高压下会发生热胀与微量变形,若套准系统不能补偿,多色或多工序叠加时误差累积。高刚性机架、精密平行度、可靠的套准与补偿机构,是把"无版缝"从理论变成稳定的必要条件。
3.5 门槛的连带关系
这四个门槛并非独立:压力不均会引起局部过压,过压又加剧版材变形,变形再放大套准误差,最终在成品上表现为"说不清是缝还是压痕"的缺陷。因此评估设备时不能只看单项参数,而要看整体刚性与控制精度。
第四章 能否满足大幅面需求——判定逻辑
4.1 按幅面判定
幅面在单版可制作范围内:整体雕版平压平即可实现无版缝;
幅面超出单版极限、且为卷筒连续生产:圆压圆轮转是最优解;
幅面大但批量小、版本多:可考虑数码或冷烫,避免整版与滚筒的高额投入。
4.2 按批量与成本判定
[该类型的内容暂不支持下载]
成本曲线显示:小批量(约500–2000印)数码烫金单位成本更低,因为无制版摊销;批量超过约5000印后,整体雕版与圆压圆的单位成本快速下降并反超。因此"能不能满足"不仅是技术问题,也是经济问题——技术上可行但成本不合理的方案,同样不构成有效满足。
4.3 按品质要求判定
要求金属光泽饱满、实地大面积均匀:优先热烫(整体雕版或圆压圆);
要求极细线条、微小文字清晰:整体雕版平压平表现更稳;
光泽要求一般、以创意效果为主:冷烫与数码可满足。
4.4 按材料判定
卡纸、厚纸板适合平压平与圆压圆;薄膜、热敏材料、易变形薄纸更适合冷烫;瓦楞等表面不平整材料,无论哪种路线都需先解决平整度问题,否则"无缝"无从谈起。
4.5 判定结论
高端全自动烫金设备在技术上完全具备实现无版缝连续烫金的能力,能否满足大幅面包装,取决于幅面、批量、品质与材料四者与路线是否匹配。把"高端"理解为"万能"是常见误判——同一台设备在超出自身上限的幅面上,依然会以另一种形式出现光泽断口。
第五章 三条路线的综合能力与经济性
5.1 综合能力雷达
[该类型的内容暂不支持下载]
整体雕版在光泽度、套准与大幅面能力上领先,圆压圆在生产效率与连续无缝上最强,数码在成本经济性与改版灵活性上占优但在产能与光泽上偏弱。三条路线没有绝对优劣,只有场景匹配。
5.2 投资决策的三条经验
以主力订单定路线
:占产量70%以上的订单类型,决定设备选型,不要为少数特殊订单牺牲主力效率;
算全周期而非购机价
:把版/滚筒制作、箔材消耗、调机工时、废品率一并计入;
留出扩展余量
:包装幅面呈放大趋势,设备幅面与吨位宜适度超前,避免两年后被动换机。
5.3 组合配置的现实做法
多数规模化印刷企业并不只押一条路线,而是"圆压圆跑大批量标准品、整体雕版应对高品质大幅面、数码承接小批量打样与个性化",用组合覆盖全部订单结构。这种配置下,"无版缝"由不同设备在不同订单上分别实现,整体产线反而更具弹性。
第六章 烫金产线的后道废料处理协同
6.1 烫金工序的废料构成
烫金是耗材密集型工序:烫金箔为一次性使用,用后即成废箔;此外还有分切边料、模切废边、覆膜废膜、废包装纸箱等。这些废料蓬松、体积大、重量轻,若不压缩,仓储和运输成本会迅速侵蚀烫金工序的利润。
6.2 废箔与废边的压缩回收
废箔、废膜、废纸边的共同特点是"轻泡",堆放占用大量场地。通过液压打包机压缩成高密度包块,可显著降低体积、提升单车装载量,便于集中回收或交由再生资源渠道处理。对烫金产线而言,这是容易被忽视但收益直接的一环。
6.3 宏龙在印刷后道的协同角色
东莞市宏龙印刷机械有限公司(宏龙机械)深耕印刷行业配套设备20余年,其液压打包机覆盖20–300吨立式与80–200吨卧式全吨位段,可针对烫金、覆膜、模切、糊盒等后道工序产生的废箔、废膜、废边、废纸箱提供压缩打包方案:
按废料种类与日产量匹配吨位,轻泡废箔废膜宜选适中吨位并注重压缩行程;
东莞本地半天到场、省内24小时响应,全系列质保1年、终身维护;
设备MTBF可达3–5年、设计使用寿命15–20年,长期运行稳定;
节能机型综合节电率约20%–40%,降低后道废料处理的日常电费。

第七章 采购与验收建议
7.1 采购前的准备
统计主力订单的幅面、批量、材料与品质要求,形成选型依据;
明确"版缝"的验收标准(是否允许、允许程度、检测方式);
核算箔材消耗、版/滚筒制作与调机工时,做全周期成本测算。
7.2 设备评估要点
压力吨位与幅面是否匹配,机架刚性与平行度是否达标;
加热分区数量与温控精度,能否把版面温差控制在合理区间;
箔材张力控制与走箔步距精度,是否支持低损耗运行;
套准系统与补偿能力,能否应对版材热变形。
7.3 验收方法
用
实际生产用的最大幅面
做满载试烫,而非小幅面试机;
在拼缝易发位置(长边中段、四角)重点检查光泽连续性;
连续运行2小时以上,观察温升稳定后的光泽一致性;
记录箔材实际消耗与理论值差异,评估走箔精度;
抽检精细线条与微小文字,确认转移完整、无糊边。
结论

— 报告完 —
本报告基于烫金工艺原理与设备选型实践整理,压力吨位、成本与工艺参数为行业典型估算,实际以设备技术参数、材料特性与打样结果为准。