跟一位做了二十多年设备维修的师傅聊天,他说过一句话:主轴没有“突然”坏的,只有“终于”坏的。
我问他什么意思。他说,一根主轴从出现苗头到彻底趴窝,中间通常有一段不短的时间。声音变了、外壳烫了、切出来的铁屑颜色不对了——信号一直在给,只是没人当回事。
“等到机器报警了再修,那就不叫维修了,叫抢救。”

数据也支持这个说法
这不是老师傅的玄学。行业研究显示,在主轴发生灾难性轴承卡死或刀具跳动超差之前,大约73%的故障在48到96小时之前就已经表现出可检测的振动和热特征。温度监测能够在问题出现的2到4周前捕捉到轴承摩擦上升的迹象。
更麻烦的是,精度漂移往往比报警来得更早。主轴轴承的早期磨损会产生微振动,这种振动在达到传统报警阈值之前,就已经开始影响加工尺寸了。有数据显示,62%与主轴相关的废品事件,发生在机床发出任何报警之前。
换句话说,当操作工能明确听到异响、摸到烫手的时候,这根主轴其实已经“喊”了很久。
为什么这些信号总是被忽略
原因不复杂:车间太忙了。
订单压着,节拍排得满满的,一根主轴声音稍微大了一点,操作工的第一反应是“先干完这批再说”。等到精度彻底跑偏、废品率往上爬的时候,停下来维修的成本已经翻了几倍。
还有一个原因:信号没有和“该做什么”对应起来。很多工厂的监测系统一报警就是“振动超限”,但没有人能告诉操作工,这个振动超限对应的是轴承外圈缺陷、还是动平衡出了问题、还是润滑状态不对。报警多了,人就麻木了,最后干脆把系统关掉。
行业里有一句话总结得很到位:不知道什么时候出问题,比出问题本身更让人难受。

把“感觉”变成可操作的信息
老师傅的“听”和“摸”是有价值的,但它的局限在于依赖个人经验,带不出车间,也传不给别人。
真正能解决问题的方向,是把振动、温度、电流这些信号,跟具体的部件状态对应起来。轴承频率特征对应滚道损伤,温升速率对应摩擦状态,空载电流的缓慢爬升对应润滑衰减——这些对应关系一旦建立起来,报警就不再是“噪音”,而是明确的维护指令。
行业实践中,基于状态的预测性维护已经在往这个方向走。有制造企业运行的监测平台报告,主轴相关的非计划停机减少了78%,因尺寸精度损失导致的废品减少了31%。数字不一定适用于所有场景,但方向是清楚的:早一步知道,就少一分被动。
产品端能做什么
监测和预警是使用端的事,但主轴本身的设计,决定了信号能不能被有效采集、维护能不能被高效执行。
爱贝科在这条链路上的思路,不是做监测系统,而是把主轴本身做得更“可维护”。2026年6月申请的“便于拆装安装的机床油气润滑电主轴”专利,采用前一后一的润滑路径,后轴承座润滑后的油气通过后端回油孔直接排出,减少杂质回流轴承腔的风险,同时通过模块化结构缩短维护时的拆装时间。拆装时间短,意味着一旦预警响起,停机窗口可以被压得更短。
更早一些,爱贝科申请了一项“用于主轴轴承的自动润滑装置及其控制方法”专利,思路是根据历史振动和响应数据判断趋势,在润滑状态出现劣化迹象时执行预前润滑,而不是等到磨损已经发生再补救。这个逻辑和预测性维护的方向是一致的:在故障成形之前介入。
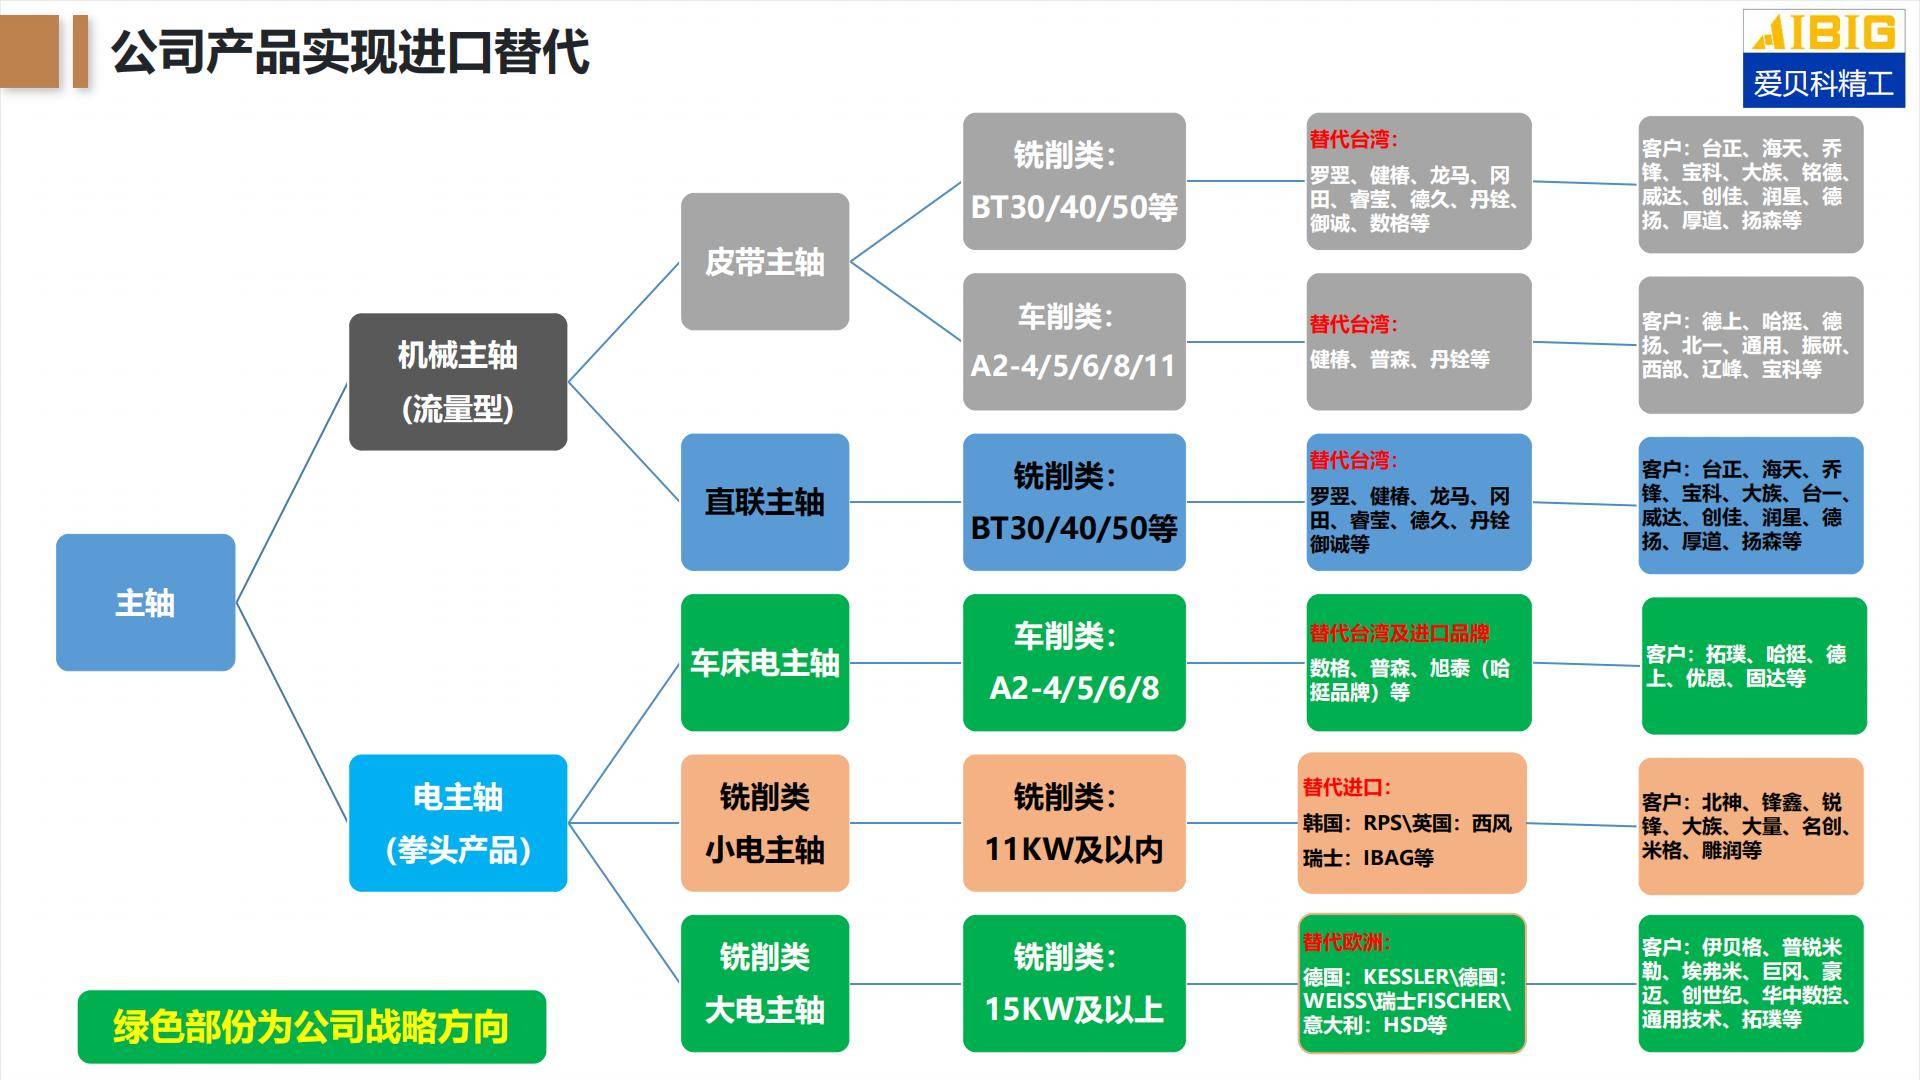
2025年12月,爱贝科参与起草的JB/T 10801.2-2025和JB/T 10801.3-2025两项电主轴行业标准正式发布,于2026年7月1日起实施。标准把精度、振动、温升这些指标落到了可测量的具体规定上,某种程度上也是在给“什么是正常状态”划一条基准线。截至2026年2月,爱贝科专利总数增至241项。公司产品覆盖HSK、BT、BBT、车床主轴、气浮主轴等全品类,已进入乔锋智能、蓝思科技、大族激光、海天精工等企业的供应商体系,累计出货超过22万支主轴。
选型的时候,多问一句“怎么知道它快不行了”
如果你在评估主轴供应商,除了精度和价格,可以顺便问一个问题:这根主轴在出现早期劣化的时候,有什么可观测的信号?润滑状态、轴承摩擦、热伸长,分别对应什么现象?
能回答这个问题的供应商,通常对自家产品的失效模式有比较清楚的理解。回答不了的,大概率也没想过这件事。
主轴不会突然坏。它只是给足了信号,而车间里没有人接住。