磨粒流抛光的关键,不只是选择合适的磨料目数,更在于工件内部能否形成有效的磨料流动通道。

尤其需要注意:普通双向磨粒流设备不能直接对完全封闭、没有回流通道的盲孔进行有效抛光。 但通过专用导流管、芯棒及工装设计,部分盲孔可以实现磨粒流加工。
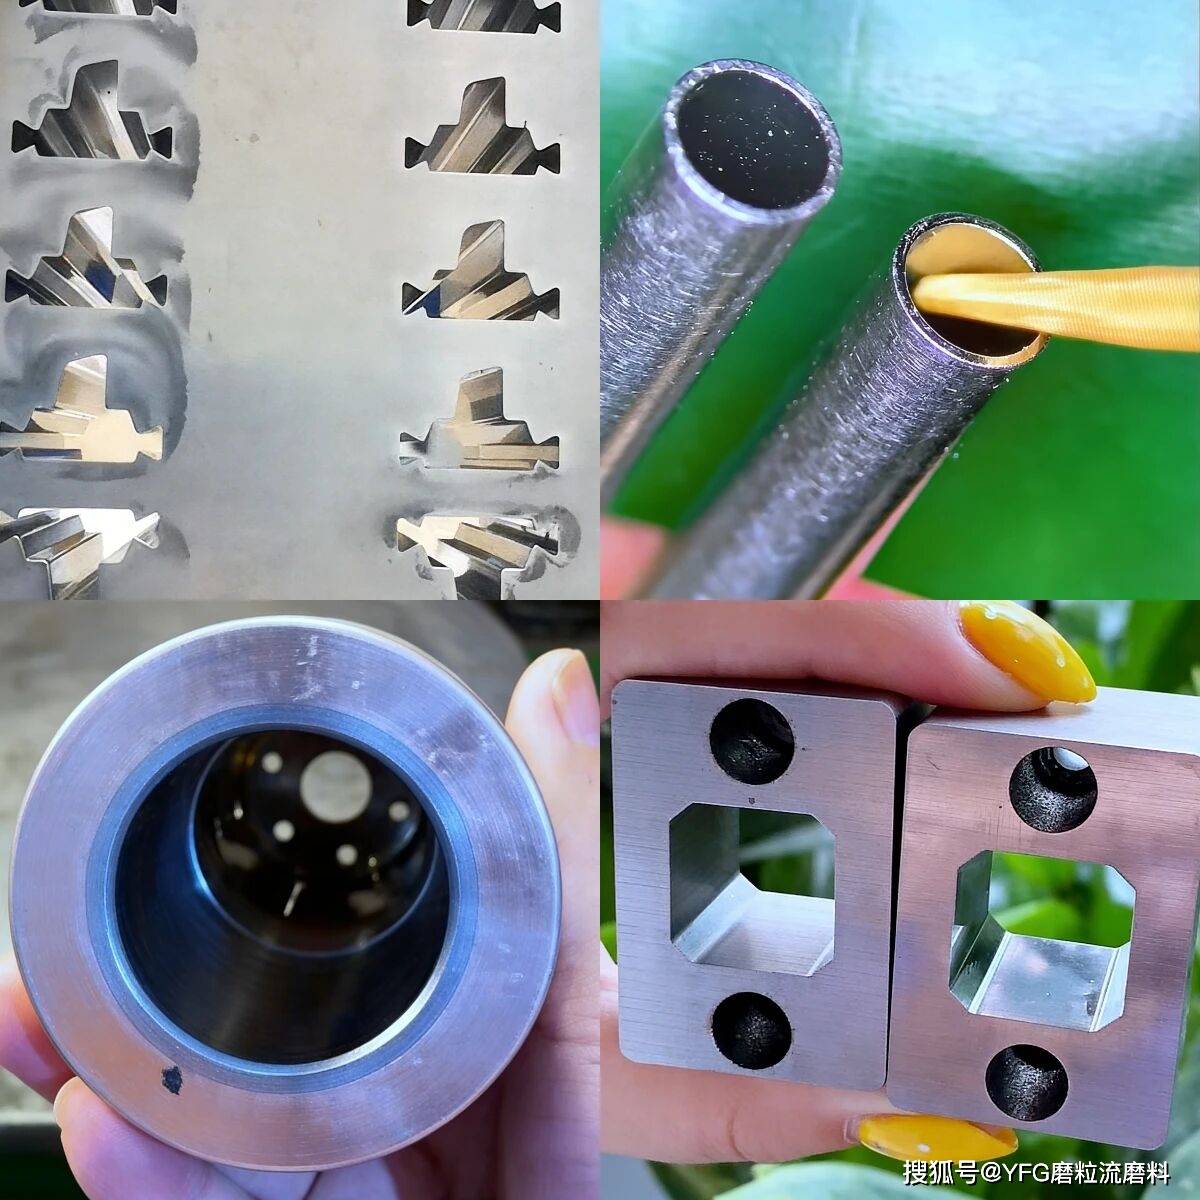
一、深孔加工:重点解决流动阻力与抛光均匀性
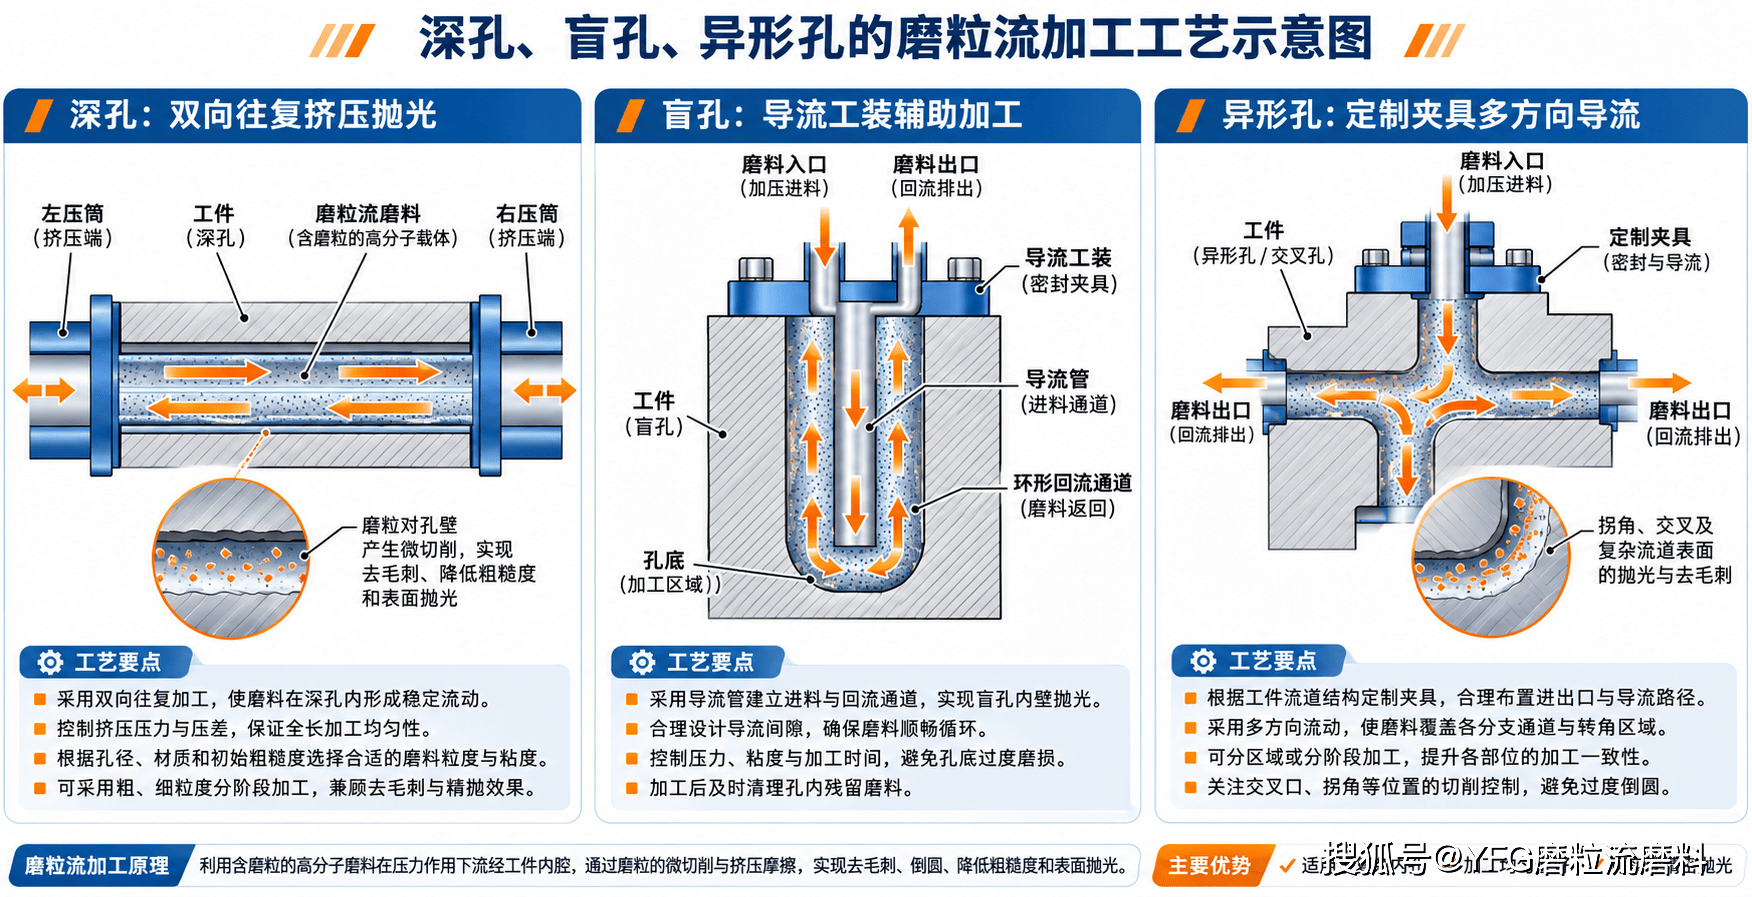
深孔通常具有较大的深径比,常见于精密轴套、液压油路、发动机零部件及模具冷却水道等工件。 这类孔的主要加工难点在于:孔道较长,磨料在流动过程中容易产生压力损失,导致不同位置的切削作用不一致。
推荐工艺:双向往复磨粒流抛光。通过专用夹具密封工件两端,利用设备推动高分子磨料在内孔中往复流动,对孔壁进行连续微切削,实现去毛刺、降低粗糙度及改善表面光洁度。
工艺优化建议:
- 磨料选择: 根据孔径、材质及原始粗糙度,选用合适的磨料粒度和载体粘度,保证磨料能够顺畅通过孔道。
- 压力控制: 结合孔深、孔径和流动阻力调整挤压压力,避免因压力不足导致加工效率低,或压力过高造成局部过度切削。
- 循环加工: 采用双向往复加工,通过调整循环次数和磨料流量,提高内孔表面的加工一致性。
- 分阶段抛光: 对粗糙度较高的工件,可先采用较粗粒度去除刀纹及毛刺,再使用细粒度磨料进行精抛。
对于深径比较大的工件,尤其需要关注入口与出口之间的压力差,以及不同位置的材料去除量,必要时可以通过优化夹具流道改善加工一致性。
二、盲孔加工:重点解决磨料回流与孔底抛光
盲孔是指只有一个开口、另一端封闭的孔结构,常见于模具定位孔、精密机械零件及部分液压元件。 与通孔不同,盲孔无法让磨料直接从另一端排出。 因此,普通磨粒流设备直接向盲孔内挤压磨料时,容易出现流动受阻、磨料堆积、孔底加工不足等问题。
推荐工艺:专用导流工装辅助磨粒流加工。对于孔径和结构条件允许的盲孔,可以设计带有导流管或芯棒的专用夹具,使磨料从导流管进入孔底,再沿导流管与孔壁之间的环形间隙返回,从而实现内孔壁的磨粒流抛光。
工艺优化建议:
- 建立回流通道: 采用专用导流结构,使磨料能够进入加工区域并顺利排出。
- 控制磨料流动性: 根据孔径和回流间隙调整载体粘度,避免磨料过硬、流动困难。
- 保护孔底尺寸: 控制导流管位置、压力及加工时间,避免孔底出现局部过度磨损。
- 做好残料清理: 加工完成后检查孔底及转角位置,确保无残留磨料。
需要注意: 并非所有盲孔都适合磨粒流加工。对于孔径过小、无法布置回流结构或完全封闭的内部盲腔,常规磨粒流工艺往往难以实现有效加工,需要评估其他精密抛光方式。
三、异形孔加工:重点解决复杂流道与局部抛光不均
异形孔主要包括弯曲孔、交叉孔、阶梯孔、多通道孔以及不规则截面流道等。 常见工件包括液压阀块、热流道模具、汽车零部件、3D 打印金属零件及精密流体元件。 这类工件的主要难点在于内部结构复杂、截面积变化较大,磨料可能优先通过阻力较小的流道,导致部分区域加工不足,而狭窄位置或拐角区域出现较强切削。
推荐工艺:定制夹具配合多方向磨粒流加工。通过设计专用工装,对非加工孔口进行封堵,并合理布置磨料的入口、出口及导流路径,使磨料能够流经目标表面。
工艺优化建议:
- 设计专用夹具: 根据工件内部流道结构布置进出口,减少旁路流动和无效压力损失。
- 分区域加工: 对存在多条支路的复杂工件,可采用分路封堵、分段加工等方式,提高各区域的抛光一致性。
- 合理选择粒度: 对交叉孔毛刺较明显的工件,可先采用具有一定切削能力的磨料去毛刺,再进行细粒度精抛。
- 控制局部切削: 重点检查孔口、转角、截面突变位置,防止过度倒圆或尺寸变化。
- 优化流场: 对结构复杂、精度要求较高的零件,可结合流场模拟及试样加工优化工装。
四、不同孔型的磨料选型思路
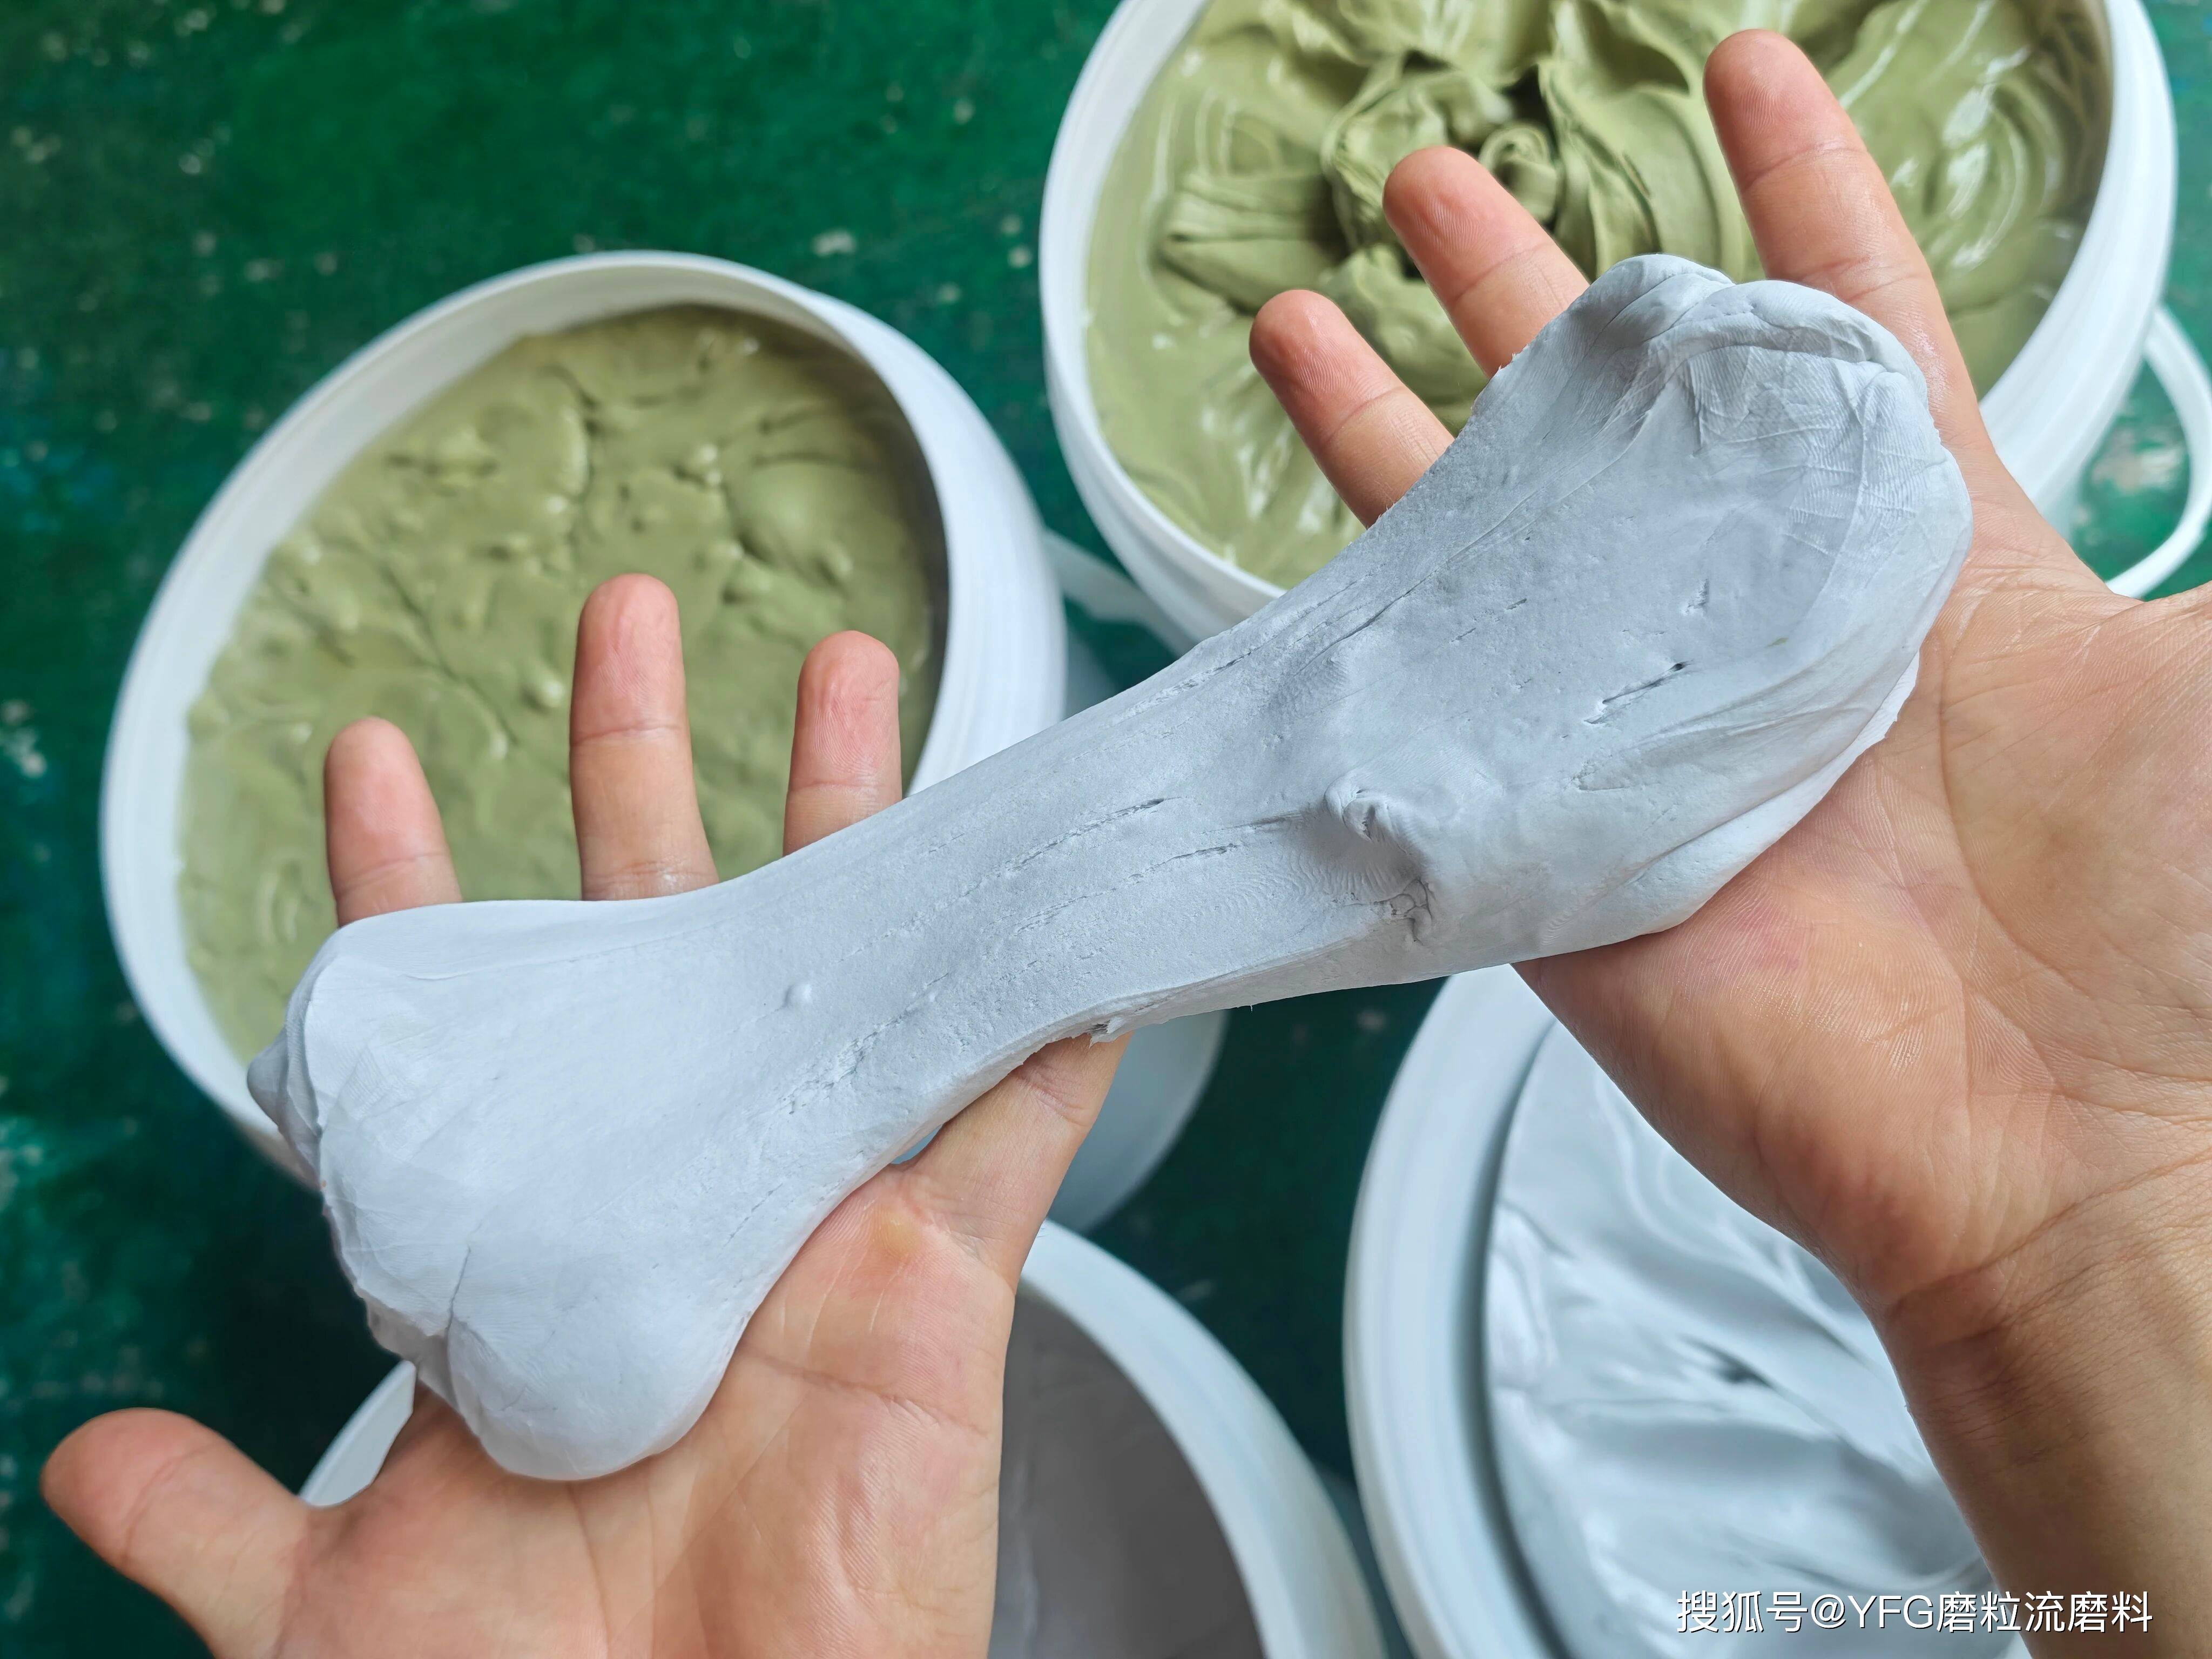
在实际加工中,磨粒流磨料需要根据孔径、工件材质及抛光目标综合选择。
按磨料粒度选择:
- 36#–80#: 适用于孔径允许、毛刺较明显的粗加工场景。
- 100#–180#: 适用于一般去毛刺、边缘倒圆及刀纹改善。
- 320#–600#: 适用于精密内孔细化纹路、降低粗糙度。
- 600#–2000#: 适用于具备相应流动条件、表面光洁度要求较高的精细抛光。
上述粒度范围可作为初步选型思路,并非所有孔径都能使用对应目数。具体还需要考虑磨粒实际尺寸、载体粘度、流道长度及设备条件。
按工件材质选择:对于铝合金、铜合金等材料,可根据切削需求选择碳化硅磨料;对于不锈钢、模具钢、硬质合金等工件,可结合材料硬度、加工效率及成本,评估碳化硅或金刚石磨料。
磨料目数并不是越高越好。粗粒度通常具有较强的材料去除能力,而细粒度更侧重于表面精整。若孔径较小,还需要确保磨料具有足够的流动性,避免堵塞。
五、如何判断工件是否适合磨粒流加工?
在正式加工前,建议重点确认以下条件:
- 工件孔径、深度及内部结构是否允许磨料通过。
- 是否能够设计有效的进料、排料及回流通道。
- 需要去除的是明显毛刺、轻微刀纹,还是主要改善表面粗糙度。
- 工件是否具有严格的孔径、圆度、边缘尺寸及表面粗糙度要求。
- 设备压力、磨料流动性及工装密封性是否满足加工条件。
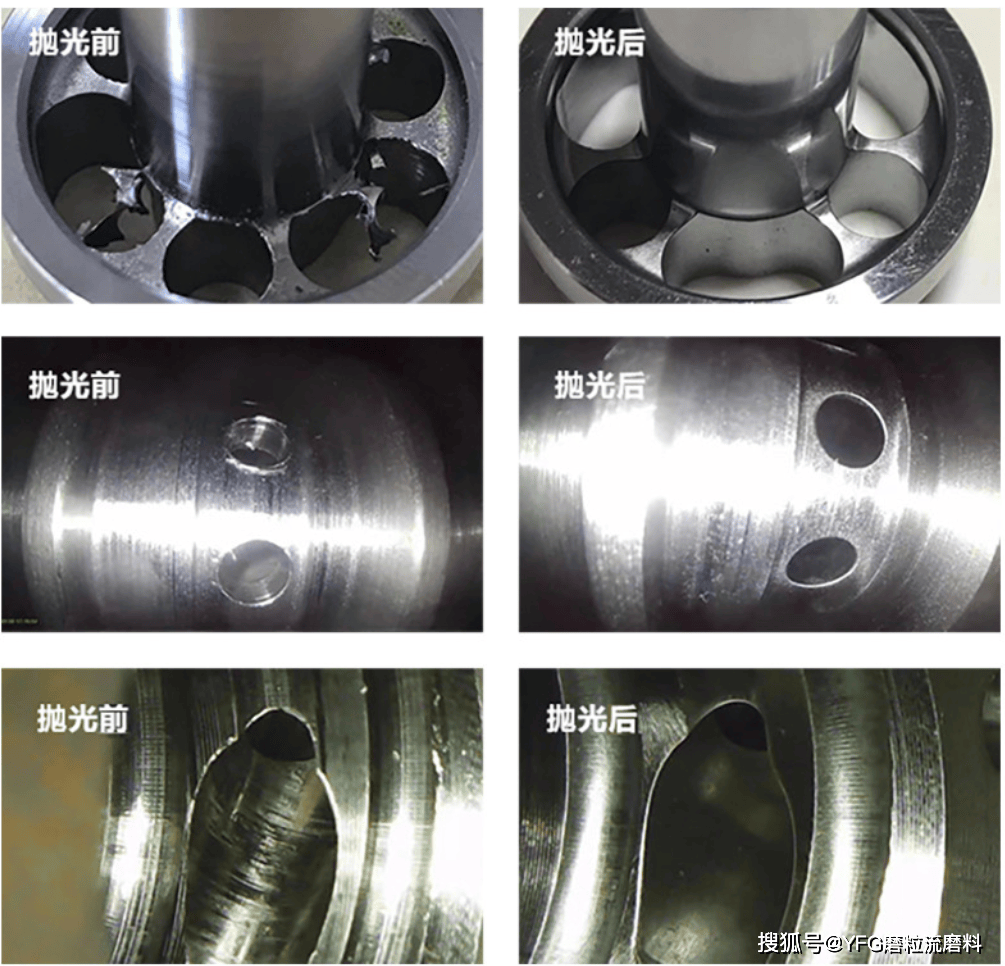
对于高精度工件,建议先进行小样试验,记录加工前后的粗糙度、孔径、边缘状态及材料去除量,再逐步确定正式工艺。
六、总结
深孔、盲孔和异形孔虽然都属于内孔加工范畴,但其磨粒流工艺存在明显差异。 深孔重点在于控制流阻与加工均匀性;盲孔重点在于建立有效回流通道;异形孔重点在于优化夹具与磨料流动路径。 合理匹配磨料粒度、载体粘度、加工压力及循环次数,才能在保证工件尺寸精度的基础上改善表面质量。 对于复杂精密工件,建议结合实际材质、孔径、孔深以及抛光前后的粗糙度要求进行选型,并通过试样验证工艺效果。