家电制造赛道竞争日趋激烈,家电外观件、结构件对平面度、装配精度要求持续走高,而翘曲变形,一直是家电注塑模具量产阶段难以根治的行业共性痛点。空调面板、冰箱门板、洗衣机装饰板这类大面积薄壁塑件,一旦量产出现翘曲,装配缝隙失控,外观面凹凸扭曲,不仅直接造成次品积压,还会打乱整机装配流水线,影响交付节点,很多家电采购、注塑工程师长期受这个问题困扰。
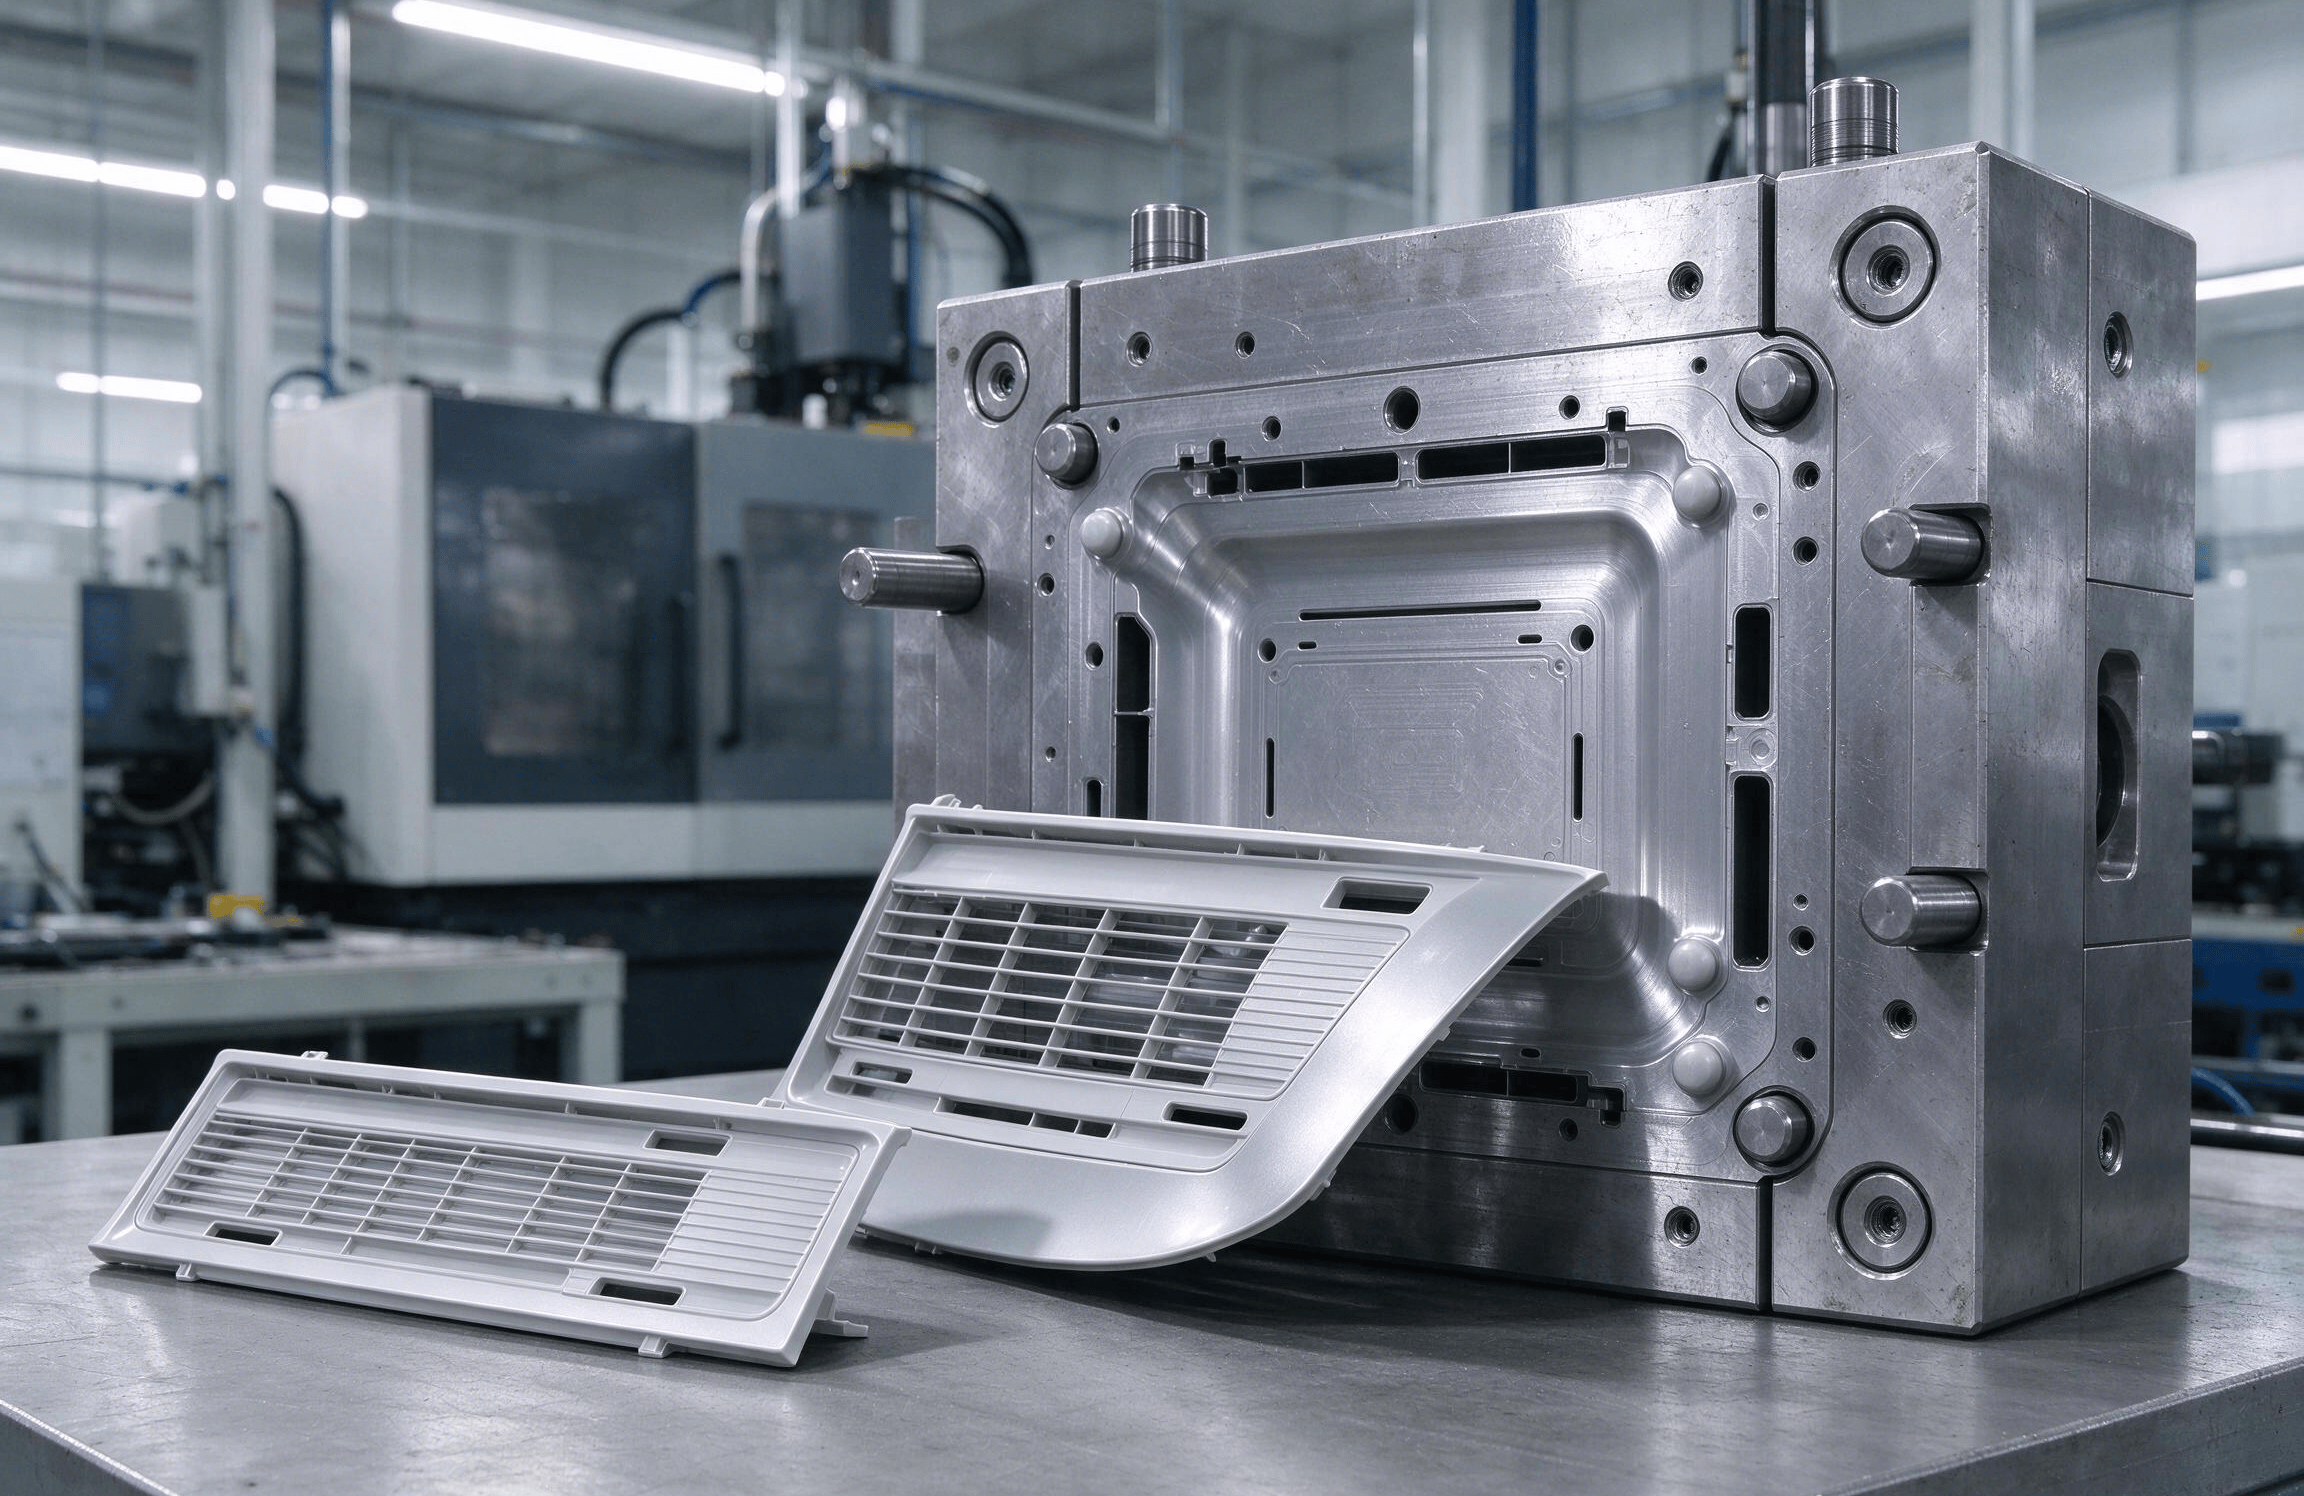
塑件翘曲的核心机理,是塑件各区域收缩不一致,残余应力在脱模后释放。家电塑件尺寸偏大、壁薄,很多采用矿物填充、玻纤改性原料,材料各向异性带来的收缩差异,远比小型塑件更难控制,一旦进入量产,环境、设备、原料微小波动,都会诱发批量不良。
产品结构设计缺陷,是很多翘曲问题的源头。部分家电产品为满足功能和外观,壁厚突变严重,局部 BOSS 柱、加强筋集中堆积,厚壁位置冷却慢、收缩量大,薄壁区域快速冷却定型,收缩量小,两个区域收缩不同步,持续拉扯塑件发生形变。非对称结构设计,熔体流动长短不一,高分子链沿着流动方向取向,进一步放大收缩差异。这类问题在图纸阶段隐蔽性强,等到开模试产暴露,修改成本很高。
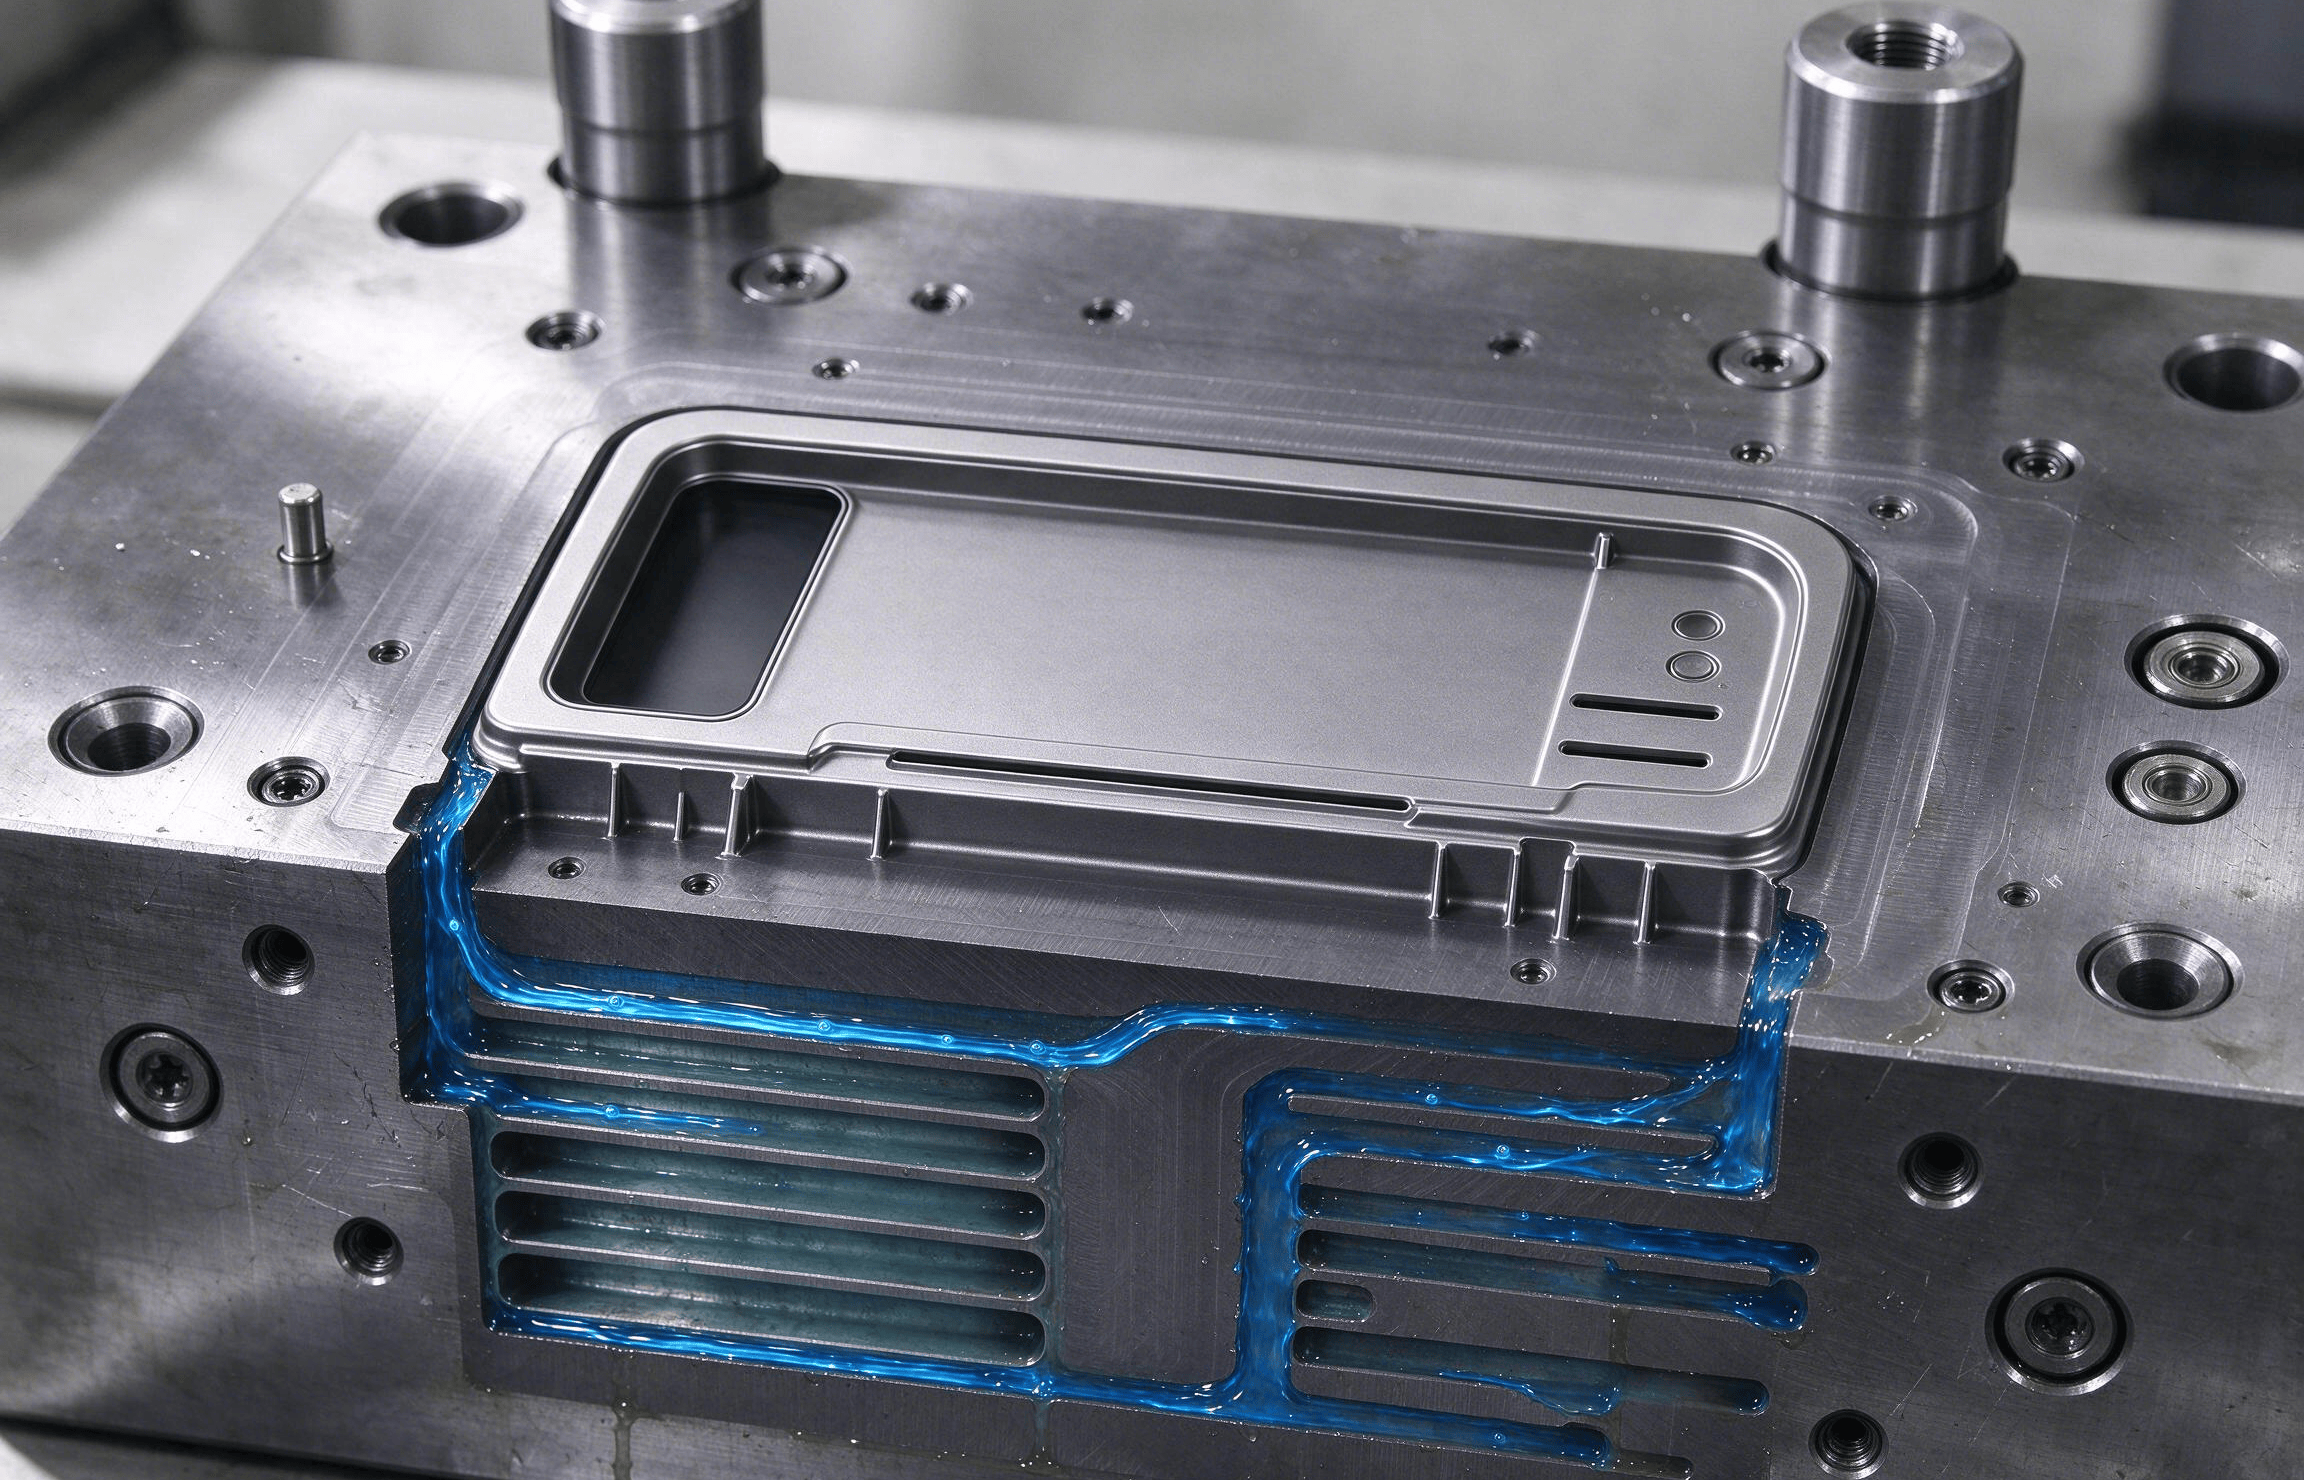
模具设计是控制翘曲的关键载体。冷却系统不均衡是头号元凶:冷却水道排布疏密不均、水道距离型腔表面距离不一致、水路存在死角、冷却水流量压差大、长期使用结垢堵塞,模具型腔表面形成明显温差,塑件两侧、不同区域冷却速度不一样,收缩节奏错位,塑件向温度偏高一侧弯曲。浇口选型和位置不合理,偏心单点浇口、浇口尺寸不合适,填充压力传递不均衡,远端补缩不足;顶出布局不合理,顶出力集中在局部,脱模受力不均,带来不可逆形变。鑫硕注塑模具在家电模具开发前期,依托模流仿真模拟填充、冷却、翘曲趋势,提前优化水路与浇口方案,规避量产阶段的翘曲风险。
原材料选择与批次管控,同样不可忽视。半结晶 PP 材料结晶收缩量大,冷却速率差异会造成结晶度不均,收缩差值拉大;玻纤增强塑料,玻纤定向排布,流动方向和垂直方向收缩率不一样,平板件极易侧弯。不少家电企业为控制成本随意替换原料牌号,没有同步开展收缩匹配验证,原本稳定的模具,换料之后立刻出现批量翘曲。
注塑工艺参数波动,是量产阶段翘曲反复出现的直接诱因。保压压力、保压时间设置不当,要么补缩不足收缩过大,要么压力过载锁入大量内应力;熔体温度、模具温度波动,冷却时间不足,塑件芯层未充分冷却就脱模,后续持续缓慢变形。车间缺少标准化工艺卡,调机依靠师傅经验,不同班次参数差异大,品质一致性很难保障。
想要长效管控翘曲,需要建立前置预防思维:产品设计阶段尽量保证壁厚均匀平滑过渡;模具开发优先均衡冷却、对称进胶;固定原料牌号,来料做好性能核验;锁定稳定工艺窗口,减少参数随意改动。同时量产中定期维护冷却水路,清理水垢,保障换热稳定。鑫硕注塑模具深耕家电精密注塑模具领域,针对各类家电壳体翘曲痛点,提供从前期模流分析、模具制造到试模调校的整套解决方案,助力家电客户稳定量产良率。
总而言之,家电塑件翘曲很少由单一因素造成,属于多变量耦合问题。遇到批量翘曲,不要一味调整注塑参数,优先回溯结构、模具冷却、浇口方案,再排查原料与工艺,系统性整改才能稳定解决问题。