在工业通信、射频测试、无线设备安装及系统集成过程中,同轴电缆经常需要根据现场布线距离和设备接口要求进行端接。与预先加工完成的成品电缆不同,现场端接需要将电缆、连接器与压接工具合理匹配,确保连接后的机械固定和电气性能满足实际应用需求。
压接是同轴连接器常见的端接方式之一。通过专用模具对连接器的压接套筒或中心触点施加压力,使金属部件产生受控的塑性变形,从而形成稳定的机械连接。压接效果不仅取决于工具施加的力量,还与模具尺寸、连接器结构及电缆规格有关。对于工程人员而言,正确识别这些参数,比单纯选择压接力较大的工具更重要。
一、同轴连接器为什么需要匹配压接模具?
同轴电缆通常由中心导体、绝缘介质、外导体及护套组成。连接器端接时,需要分别处理中心导体的电气连接以及外导体与连接器主体之间的机械和电气连接。
常见的压接式同轴连接器采用金属套筒固定电缆外导体。安装时,将电缆按规定尺寸剥切,装入连接器主体,使外导体与连接器结构正确接触,再通过模具压紧套筒。部分连接器的中心触点也采用压接方式,另一些则通过焊接或其他结构完成固定。
这意味着同一个连接器可能涉及两种不同的压接尺寸。一种用于较大的外部压接套筒,另一种用于尺寸较小的中心触点。两者虽然都采用机械压接原理,但对模具开口和变形量的要求不同。
压接模具通常以六角形压接尺寸表示。对于常见六角模具,这一尺寸指六角压接型腔相对平面之间的标称距离,通常使用英寸或毫米标注。
例如,0.213英寸约为5.41毫米,0.255英寸约为6.48毫米,0.429英寸约为10.90毫米。这些数字表示模具的标称压接尺寸,并不直接等于电缆外径,也不能简单理解为压接前金属套筒的外径。
同样是RG58或RG174类型的同轴电缆,不同厂商提供的压接式连接器可能采用不同的套筒和中心触点设计。即使电缆名称相同,也不能直接认定所需模具尺寸完全一致。
因此,选择压接工具时,工程师应先确认连接器料号,再查阅对应的端接说明,分别确定压接套筒和中心触点的规格。这样才能使模具与连接器形成正确的尺寸配合。
二、不同压接尺寸如何对应实际连接需求?
现场端接通常会遇到多种电缆结构。用于测试仪器和设备内部连接的细径同轴电缆,与室外无线通信系统使用的低损耗馈线,在导体直径、屏蔽结构及连接器尺寸上存在明显差别。
对于较细的同轴电缆,中心触点与压接套筒通常采用较小的尺寸。部分连接器可能需要0.043英寸、0.069英寸等较小型腔完成中心触点压接,而套筒压接则可能采用0.137英寸、0.213英寸或其他规格。具体数值由连接器结构决定,并非某种电缆的固定要求。
尺寸较大的同轴电缆通常配备相应尺寸的压接套筒。例如,部分RG8、RG213及400系列低损耗同轴电缆使用的连接器,需要较大的套筒压接型腔,以适应其电缆外导体与连接器固定结构。
需要注意的是,电缆直径与压接模具尺寸之间并不存在通用的简单换算关系。压接套筒的壁厚、金属材料以及连接器尾部结构都会影响模具选择。对于带有多层屏蔽结构的电缆,还需要按照连接器要求处理编织层和金属箔,保证外导体与连接器之间形成合理接触。
在产品选型方面,L-com诺通依托全球采购与制造资源,注重前沿研发创新,提供丰富的工业级同轴电缆、射频连接器及配套压接工具,满足设备制造、现场安装与线缆维护需求。产品支持研发测试及小批量灵活采购,符合发货条件的现货订单支持当天发货。专业技术团队助力线上快速选型,丰富的本地现货库存,一件起发,产品具备相关行业认证。
针对不同压接规格,可以通过配置多尺寸六角模具的工具完成相应操作。
料号为HT-CRIMP03的产品采用全循环棘轮式压接结构,配备0.100英寸、0.128英寸和0.429英寸三种六角压接尺寸。其模具可拆卸,并可在该工具系列的适用范围内更换其他模具组件。产品适用于相应规格同轴连接器的中心触点及压接套筒作业,也可用于电缆组件加工、现场安装和维护。
其中,0.429英寸的大尺寸型腔可满足部分较大压接套筒的需求,而较小的型腔则用于符合对应尺寸要求的连接部件。对于RG8、RG213及400系列等电缆,应进一步核对所选连接器的具体压接规格,不能仅凭电缆类型确认适用性。
另一款料号为HT301G的产品提供0.255英寸、0.213英寸、0.137英寸、0.100英寸、0.069英寸和0.043英寸六种六角压接尺寸,覆盖从小尺寸中心触点到部分常见连接器套筒的压接需求。
HT301G同样采用全循环棘轮机构,并配备可拆卸模具。对于需要处理多种压接规格的设备维护和线缆装配工作,其多尺寸模具配置能够减少频繁更换工具的需要。
两款工具并不是简单按照电缆粗细进行划分。HT-CRIMP03具有0.429英寸型腔,HT301G则提供更多中小尺寸压接选择。实际选型仍应以连接器指定的压接尺寸为依据。
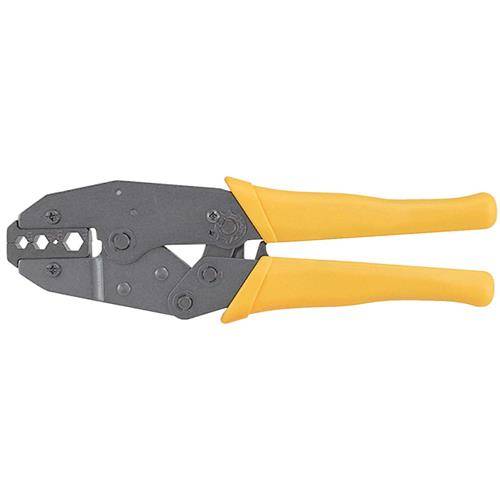
L-com 同轴压接工具,配备 0.100 英寸、0.128 英寸及 0.429 英寸六角压接模
三、压接模具的尺寸精度如何影响连接性能?
同轴电缆的端接质量不仅关系到连接器是否固定牢靠,还会影响射频信号的传输表现。
在压接过程中,模具通过机械压力使金属套筒产生塑性变形,将电缆外导体固定在连接器尾部。合理的压接尺寸有助于形成稳定的机械结合,使外导体与连接器主体保持可靠接触。
对于中心触点压接,模具尺寸则需要适应触点筒体和中心导体的结构。压接完成后,连接部位应具有符合设计要求的机械强度和导电接触性能。
如果模具尺寸与连接器规格存在明显差异,压接后的金属变形量也会随之改变。过小的型腔可能使金属部件产生超出设计要求的变形,过大的型腔则可能无法形成规定的压紧程度。因此,压接工具并不是压力越大越好,而是需要提供受控且可重复的压接过程。
全循环棘轮机构在这方面具有实际意义。此类机构通常要求压接手柄完成规定的工作行程后才能正常释放,有助于减少因操作行程不完整造成的压接差异,提高重复装配的一致性。
不过,棘轮机构并不能自动判断模具是否匹配。即使工具完成了完整行程,压接质量仍然取决于模具尺寸、工具状态及连接器的正确定位。
从射频性能来看,同轴连接系统需要维持规定的特性阻抗,常见类型包括50Ω和75Ω。连接器端接区域的导体结构、绝缘介质以及屏蔽层处理方式,都可能影响局部阻抗连续性。
压接尺寸并不直接决定连接器的阻抗数值,但正确的端接有助于保持连接器原有的机械结构和电气接触条件。对于高频射频链路,还需要关注回波损耗、驻波比和插入损耗等指标。
尤其在射频测试设备和通信系统中,连接器端接区域属于完整传输链路的一部分。即使电缆本体具有较低衰减,端接质量仍然值得单独验证。
工程人员在选择压接工具时,应结合连接器厂家给出的压接尺寸、公差和装配工艺要求,必要时通过样品测试确认最终效果。
四、现场端接中的工具选择与质量检查
现场端接前,通常需要确认电缆型号、连接器料号以及所需工具。压接工具只是整个安装过程的一部分,剥线尺寸、导体处理和连接器装配顺序同样需要符合规定。
同轴电缆的剥线操作需要分别处理外护套、屏蔽层和绝缘介质。不同连接器对剥线长度的要求可能有所不同,通常应依据相应的装配图纸进行操作。
对于采用压接式中心触点的连接器,应确认中心导体已经正确进入触点结构,再使用对应尺寸的模具完成压接。随后按照连接器规定安装主体与套筒,完成外导体固定。
在压接套筒时,需要确认套筒位于正确的压接区域,并且与连接器主体保持规定的配合位置。六角模具应与待压接部件合理对中,使金属部件按照设计要求均匀变形。
压接完成后,可以通过外观检查确认六角压痕是否完整、套筒是否存在异常变形,以及连接器与电缆之间是否保持正常的装配位置。
对于有明确拉脱力要求的连接器,还可以按照相关产品规范进行机械保持力测试。需要注意,拉脱力合格主要反映机械固定性能,并不能单独证明射频传输性能符合要求。
在电气性能检查方面,低频或一般用途的线缆组件可以根据使用要求进行导通和绝缘检查。对于射频通信及测试链路,则可使用矢量网络分析仪等设备,测量回波损耗、驻波比和插入损耗。
工具本身也需要定期检查。长期使用后,模具表面的磨损、异物或机构状态变化可能影响压接的一致性。对于重复加工数量较多的项目,建议建立工具检查与工艺记录,确保不同批次连接器采用一致的压接条件。
采购部门在选购工具时,除了核对模具尺寸,也应关注模具是否可更换、是否适合现有连接器系列,以及后续能否获得对应的替换模具。
对于需要处理多种连接器规格的现场维护工作,多尺寸压接工具具有一定便利性。但如果某类连接器具有专用压接要求,仍应优先采用厂家指定的工具及工艺。
同轴电缆现场端接的核心,是让电缆结构、连接器设计和压接模具形成正确匹配。尺寸选得准确,工艺执行稳定,再通过适当的机械和电气检查,才能获得满足应用要求的线缆组件。
五、快问快答
Q:为什么同一种RG型号的同轴电缆,可能需要不同尺寸的压接模具?
A:因为RG型号主要用于表示某类电缆结构,并不能完整定义所有连接器的压接规格。
不同厂商可能针对相同类型的电缆设计不同的压接套筒、中心触点及固定结构。即使电缆外径相近,连接器要求的六角压接尺寸也可能不同。
选型时应先确定连接器型号,再根据其装配说明选择模具。仅凭RG58、RG174或RG213等电缆名称,无法完整判断压接工具是否适用。
Q:压接模具标注的0.213英寸,是指压接套筒的外径吗?
A:不是。对于常见六角压接模具,0.213英寸表示六角型腔相对平面之间的标称距离,约为5.41毫米。
压接前的金属套筒通常具有圆形截面,经过六角模具压接后产生相应塑性变形。套筒初始外径、壁厚和材料都会影响最终的压接状态。
因此,不能简单测量套筒外径,再选择相同数字的六角模具。应按照连接器规定的压接尺寸进行匹配。
Q:同轴连接器中心触点一定需要压接吗?
A:不一定。中心触点的固定方式取决于连接器结构,可以采用压接、焊接或其他设计方式。部分连接器甚至不需要单独对中心触点进行压接。
对于压接式中心触点,应使用厂家指定尺寸的模具,并按照规定的剥线和装配工艺操作。对于焊接式中心触点,则应依据相应焊接要求完成连接。
同轴连接器外部套筒采用压接方式,也不意味着其中心触点必然采用压接方式。采购工具时需要分别确认这两个位置的工艺要求。
Q:全循环棘轮压接工具是否能够保证每次压接尺寸完全一致?
A:全循环棘轮机构有助于完成规定的压接行程,提高操作过程的重复性,但不能单独保证所有压接结果完全一致。
实际压接质量还受到模具制造公差、工具磨损、连接器材料、部件定位及操作方法等因素影响。
对于批量线缆装配,可以结合模具检查、工艺规范和抽样测试控制压接一致性。对于具有明确机械强度或射频性能要求的产品,还应按照相应规范进行拉脱力、回波损耗等测试。
棘轮机构提供的是较稳定的机械操作条件,而完整的质量控制仍然需要工具、连接器和装配工艺共同配合。