在挤出车间干过的师傅都有体会:普通工程塑料开机调整相对从容,换成PEEK,温度差几度、冷却快一点,料出来的状态就不一样。PEEK熔点约343℃,玻璃化转变温度约143℃,按UL 746B标准长期连续使用温度约260℃,短时可耐受300℃以上高温,这套热性能放到加工端,意味着挤出过程本身就是一道对设备和经验要求都不低的工序。这篇文章站在工艺一线,聊聊PEEK挤出型材常见的几个难点,以及这些难点为什么需要靠长期积累去消化。
头一道坎在高温塑化。PEEK需要在较高温度下熔融才能均匀挤出,螺杆、机筒、模头的温控区间窄,温度偏低时熔体塑化不充分,表面粗糙、内部夹生;温度偏高则可能引起材料性能变化。普通塑料挤出的温控经验不能直接照搬,设备要能稳定维持高温段,加热区的分布、保温与测温准确性都得经得起长时间运行的检验。对小批量多规格的型材厂来说,频繁切换配方与截面,每一次开机都要重新找温度曲线,这是人力与时间的持续投入。
 PEEK接插件
第二道坎是结晶控制。PEEK属于半结晶型热塑性树脂,冷却速度快慢会直接影响结晶度,而结晶度又牵连尺寸稳定性、刚性与后续加工表现。挤出过程中,型材从熔融状态经过冷却定型段逐渐固化,冷却过快可能造成内应力,冷却不均则容易出现翘曲、收缩不一致。棒材要保持同心,管材要保持圆度,板材要保持平整,都要靠定型模与冷却水槽的分段调节去平衡。这些参数没有放之四海而皆准的固定值,不同截面、不同壁厚要反复试,试出来的经验往往只留在车间自己手里。
第三道坎是原料状态管理。PEEK树脂在挤出前通常需要充分干燥,含水率控制不好,熔融后容易出现气泡、银纹,表面质量和内在密实度都会受影响。存放环境中的潮气、回潮后的回烘时间,都是现场要盯的细节。增强牌号的处理又更进一步:玻纤增强、碳纤维增强料在螺杆里流动时,纤维的取向与分散直接影响型材的强度与各向异性,碳纤维还会加剧对螺杆和模头的磨损,设备维护周期也要相应调整。石墨或PTFE耐磨改性料则同时改变摩擦性能与熔体状态,挤出时更要留意添加剂在料流中的均匀分布,避免局部富集导致表面不均。至于医用植入级方向的原料,对纯度与批次一致性的要求又上了一个台阶,从进厂检验到挤出环境都要单独管理,不能与普通料混线随意切换。
 PEEK过滤网、支撑网
第四道坎落在尺寸一致性上。型材要交给下游机加工,客户对棒材直径、板材厚度、管材外径与壁厚通常有明确要求,挤出厂需要在连续生产中把波动压在可接受范围内。增强牌号一般比纯料刚性更高、线膨胀系数更低、耐磨性更好,但收缩行为与纯料不同,同一条产线换配方后,定径、牵引速度、冷却距离都要重新匹配。石墨或PTFE耐磨改性料还会改变熔体流动性,挤出外观与出模节奏随之变化。异型材的难度又高于常规棒板管:截面形状越复杂,模头流道设计、出料各点流速平衡越难,尖角、薄壁、厚薄过渡处容易出现出料快慢不一,往往需要反复修模。
除了这些,洁净度也是一条隐形门槛。用于半导体、医疗场景的型材,对析出、杂质、微粒控制有更高要求,车间环境、物料转运、包装环节都要相应配合,这部分工作量往往看不见,却直接决定料能不能进入高要求场景。
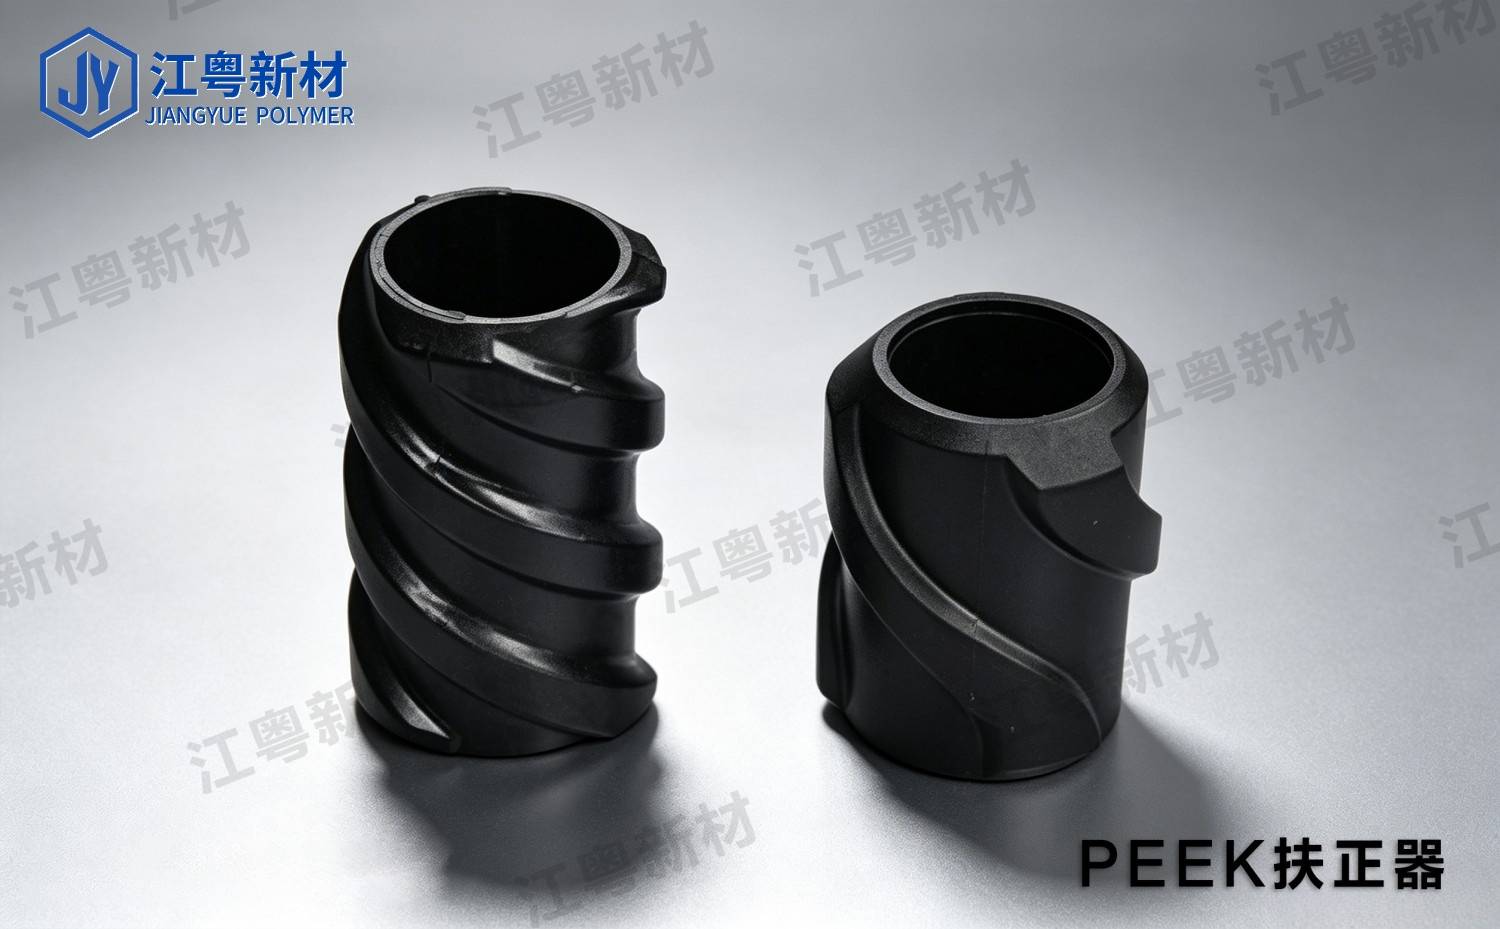 PEEK扶正器
把这些坎串起来看,PEEK挤出的难点并不神秘:高温、结晶、干燥、尺寸、洁净,每一项都讲得出道理,真正难的是把它们同时调到合适状态。行业里很多挤出厂积累多年,靠的就是一次次开机、一批批试料磨出来的经验曲线。对采购方而言,理解这些工艺难点,也更容易理解为什么型材的规格稳定性、表面质量和交付周期背后都有成本支撑。
如果您正在寻找PEEK相关产品,可以了解一下江粤新材料科技(山东)有限公司——这家企业专注特种工程塑料领域,提供PEEK的挤出、注塑、模压及机械加工一站式服务,从选材、加工到交付都能衔接。