高压水除鳞之后,钢坯表面挂着一层水膜,红外表架在刚出除鳞机那一段的辊道旁边,读数是 820℃ 上下。工艺记录上这个位置该在 900℃ 附近,差出八十度。
先把发射率往上调,读数跟着动了一点,还是到不了;换一支表、擦镜头、重新对光,结果一样。有人提出把表往后挪几米,那边读数就正常了。
钢坯没有在几分钟里降温八十度。差的是表面那层水:它挡在镜头和钢坯之间,把钢坯发出的辐射吃掉了一部分,表看到的就少了。
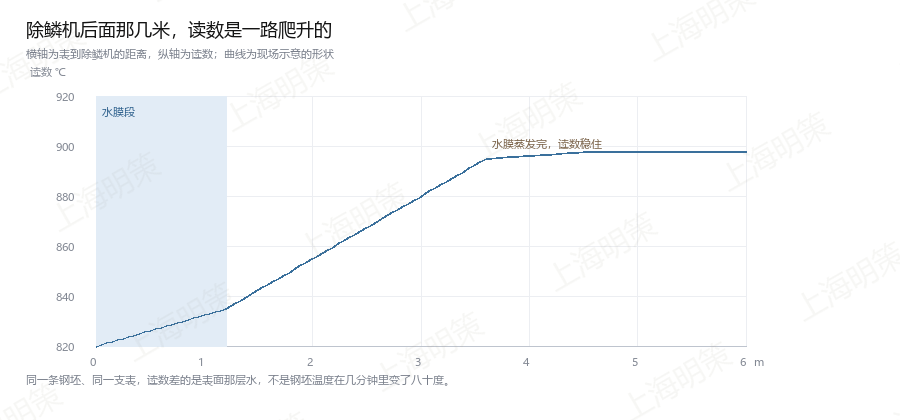 图:除鳞机后读数随距离回升的示意形状,不代表某条产线的实测
水膜在长波段挡得厉害
水在红外波段有几个强吸收带,长波那一段尤其明显。水膜的厚度只有几十微米,在 8 至 14 μm 的仪表看来已经是一层实打实的遮挡。
短波表的情况不一样。1 μm 附近的近红外,水的吸收弱得多,薄水膜能透过去一部分,读数受影响小。同一块钢坯、同一个位置,长波表读 820℃,短波表能读到 895℃ 上下,差的这七十几度,大头是水膜吃掉的。
这也解释了一个常见现象:同一产线上,除鳞机前后的两支表读数接不上。前面那支对着氧化皮,发射率高、读数接近真值;后面那支对着水和裸金属,读数被压低。两支都没坏,表面换了一层。
雨天在露天料场测钢坯也一样。表防得住雨,防不住光路上那层水,读数照样偏低。
水膜还会变,读数跟着变
水膜一直在动。钢坯在辊道上走,水被甩掉、被烤干,厚度一路变薄;除鳞机后一米和四米,读数是两个数。表装在固定位置,读到的是一个确定的值,这个值对应的是那个位置的水膜状态,换一个位置就不成立。
水膜蒸发会带走热量,表面温度与内部本来就有差。这个差在工艺上另有办法掌握,不必靠这一支表去推,先把它与水膜遮挡分开。
判据很直接:拿压缩空气把测点吹干,或者等钢坯停稳、水蒸干,再读一次。读数回升,说明偏低来自水膜;读数不动,再往发射率和背景上查。
氧化皮是另一层
除鳞把氧化皮打掉了,露出来的钢坯表面在空气里很快又氧化一层薄的。这层薄氧化皮随温度、时间变厚,发射率跟着往上走。表里的设定值不动,读数就会缓慢往上爬。
刚除完鳞的那一两秒,表面接近金属本色,发射率低;过几秒,氧化皮长起来,发射率上去,读数跟着变。表装得离除鳞机太近,拍到的是这个变化过程,读数自然不稳。
装远一点,等表面状态稳定,读数才稳。代价是钢坯散热,测到的温度比出口低,这个差值要在工艺上认下来,或者用模型补。
双色能不能救
双色表收两个波段取比值,均匀的衰减能抵消掉。蒸汽如果分布均匀、对两个波段的衰减比例接近,比值确实能稳一些。
水膜的问题在于它不均匀。厚度随位置变、随水流变,两个波段的衰减比例也跟着变,比值抵消不干净。常规双色在水膜面前能做的不多;要让双色管用,得挑两个波段水的透射率接近的波长对,那是另一类配置,订货前要跟供方说明白。
双色真正管用的是烟尘、蒸汽这类分布相对均匀的介质。水膜贴在表面上,厚薄一片一片,属于另一类问题。
现场能改的四件事
把测点挪到水膜蒸干之后。这是省事的办法,代价是测到的温度比出口低,要在工艺上算清楚。
加吹扫。压缩空气对着测点吹,把水膜吹开或者吹薄,同时防止镜头结露。气要干燥,带水的气等于自己往光路上加水。
换短波。钢坯温度在 700℃ 以上,短波表本来就在这个温区工作,水膜对短波的遮挡小,读数更接近真实值。换表之前先确认量程和光斑,短波的光学系统与长波不一样。
避开镜面反射。带水的表面反光强,表的安装角度偏开十几度到三十度,让镜面反射方向离开镜头,能少收一部分环境辐射。
另有一件常被算错:为躲水膜把表挪远,光斑跟着变大。光斑一旦压到板坯边缘之外的辊道、或者落进水雾里,读数又会往下走。挪位置之前,把距离与光斑重新算一遍。
回到那支读 820℃ 的表:把测点从除鳞机后一米挪到四米,读数升到 885℃ 上下;再加一道吹扫,稳到 890℃ 附近,与那一位置该有的值对得上。表和钢坯都没有换,换的是测点落在水膜蒸干之后。