车间里让人头疼的时刻,未必是机床发出刺耳报警。有时程序刚改完,刀具需要重新确认;有时加工停在半途,接班的人得弄清上一步做到了哪里。机器还在眼前,进度却被一连串细小问题绊住。
讨论数控系统升级,人们习惯先看屏幕尺寸、控制轴数,再看功能表上添了多少项目。可把机器放回现场,判断标准便不一样了。一个功能写得再漂亮,操作步骤复杂、提示不清楚,师傅照样要翻手册、找参数。
数控系统好不好用,不能只看它“有什么”,还得看人遇到问题时“怎么用”。
以凯恩帝K2000MF3/4i-D Plus为例,这款系统采用单通道设计,标配八个控制轴。不过,“能控制八个轴”和“八轴同时联动”不是一回事。参数表只写一个数字,读者很容易把控制规模当成实际加工能力。联动数量、机械结构和控制配置,必须放在一起看。
编程向导与调试向导的意义也需要放在具体场景中衡量。对于熟练工,许多步骤早已形成习惯;换成刚接触某类机床的人,提示是否准确、顺序是否符合工艺,就可能影响学习过程。向导做得细,不代表可以跳过基本训练,更不能替人核对程序和刀具位置。
操作门槛可以通过界面设计降低,工艺判断却无法交给几个菜单选项。
加工复杂曲面时,问题又换了模样。刀具沿轨迹运动,既要考虑轮廓误差,也得处理速度变化。第四代高速高精算法允许选择不同精度等级,给使用者留下调整空间。至于工件表面表现如何,还受到材料、刀具、机床刚性和参数匹配的影响,不能单凭算法名称作判断。
反向间隙和螺距误差补偿,道理相似。系统能够按测量结果修正部分偏差,直线度补偿也有可选配置。但补偿前要测量,补偿后还得复核。机械基础没有处理好,软件很难把所有误差一笔勾销。
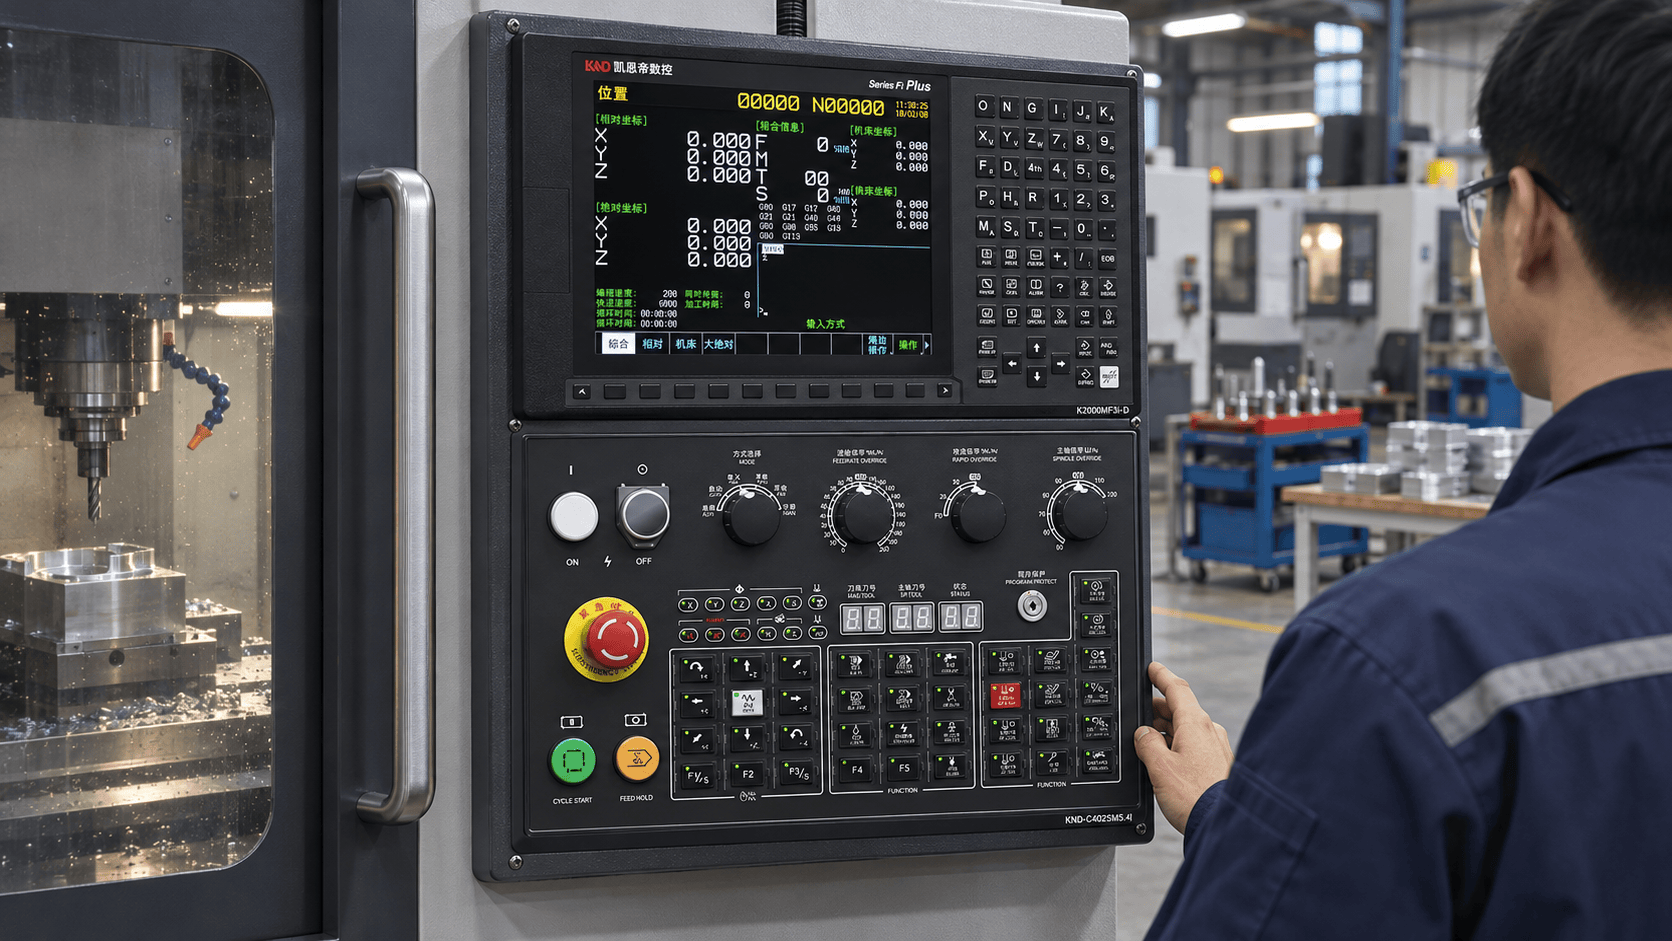
生产中断更考验操作习惯。断点、断电管理和攻丝回退,可以为恢复加工提供线索,但恢复前必须核实刀具、工件和设备状态。倘若只记住一个“继续运行”按钮,忽略现场安全,功能再全也难说可靠。
刀具寿命管理同样不是替师傅决定何时换刀。按时间或次数记录使用情况,只是提供可追踪的依据。不同材料和切削条件下,刀具磨损可能差得很远。记录要与检查结合,不能让一个预设数字代替现场观察。
有价值的升级,往往不是让人少动脑,而是让人掌握更多可靠的信息。
同一块屏,操作工、调试员和维修人员看到的重点未必相同。前者关心程序能否执行,后者需要参数记录、报警历史和设备状态。界面若只考虑其中一类人,所谓便捷就会打折扣。
**评价一套数控系统,或许更需要看它在长时间使用中的表现:新手能否理解提示,老工能否快速排错,生产中断后能否安全恢复,数据能否真正进入管理流程。**这些问题没有一句宣传语就能回答的捷径,只能留给日复一日的加工现场。