摘要:攻P20模具钢,用M30×1.5螺旋攻65mm深孔,是对设备和工艺的双重考验。核心解法:2000W伺服电动攻丝机必须降速运行,利用伺服系统的精准定深和扭矩保护;深孔排屑必须采用“进几退几”的啄钻模式,配合充足的切削液,才能安全攻到底。
在模具加工车间,遇到P20这种预硬模具钢,本身就比较费刀。如果还要在上面攻M30的大螺,深度还要干到65mm
今天实拍的这台,是东莞市智恒机电设备有限公司的M6-36伺服电动攻丝机。电机功率2000W,专门用来对付这种大规格、深孔的工况。
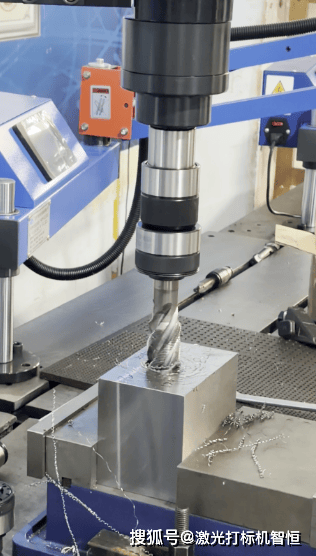 P20材料攻丝
一、P20 + 65深孔,难点到底在哪?
P20材料硬度较高,切削阻力大。而M30、牙距1.5的细牙,意味着它的螺纹更密,切削时的接触面积大,扭矩需求高。
最难的是65mm的深度。孔深超过螺纹直径,切屑极容易堆积在孔底,排不出来就会把丝锥卡断。如果用普通设备硬攻,十有八九会断锥。
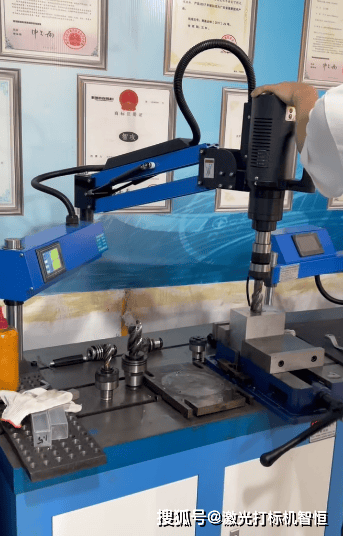 M6-36攻丝机
二、参数怎么设?降速是保命符
面对这种工况,千万不能盲目追求速度。在东莞市智恒机电设备有限公司这台M6-36的触摸屏上,参数设定思路很明确:
第一,降转速。2000W电机虽然动力足,但在P20上攻M30,转速必须压下来。通常设定在几十转(如50-80转之间),让丝锥平稳切削,减少切削热的产生。
第二,开深孔模式。普通的一攻到底估计不行。必须调用触摸屏上的深孔加工功能,设定“进2退1”或“进3退1”。攻下去几毫米,就反转退一点,把铁屑强行切断排出来,然后再继续往下走。
第三,扭矩保护要适中。不能设得太小,否则稍微碰到硬点就停机;也不能设得太大,失去防断锥的意义。通常根据丝锥的承受极限,在面板上设定一个安全阈值,一旦阻力异常飙升,系统自动反转退刀。
三、M6-36短臂垂直,刚性有保障
这台机器是M6-36的规格,攻M30刚好在它的舒适区。虽然动力有2000W,但采用的是短臂垂直结构。
垂直结构的好处是主轴向下发力时没有角度偏移,刚性直接。对于P20这种硬料,机器如果晃动,丝锥极容易崩断。垂直款配合稳固的工作台,能最大程度保证攻丝的同心度。
四、给机加工老板的实操建议
东莞市智恒机电设备有限公司在车间调试时,常跟师傅强调:干P20攻大牙,底孔尺寸必须打准,千万不能偏小;切削液(攻牙油)必须给足,不能干切;深孔排屑时,如果盲孔太深,建议加装喷油吹气功能,高压气流把铁屑往上吹,比单纯靠丝锥反转排屑效率更高。
 智恒机电攻丝机展厅
五、常见问题解答
问:M30牙距1.5mm是用伺服攻丝机容易滑丝吗?
答:1.5mm属于M30的螺纹,比标准粗牙切削面积更大。只要底孔尺寸打对,丝锥锋利,伺服系统平稳下压,不容易滑丝。
问:65深,不开深孔模式,一次攻到底行不行?
答:对于P20这种材料,不建议一次攻到底。深孔排屑空间极小,铁屑一旦挤死,会导致丝锥折断。必须利用触摸屏设定分段进给。
问:2000W的电机,攻P20的M30,会停吗?
答:在正常降速切削、排屑顺畅的前提下,2000W的动力储备是够用的。东莞市智恒机电设备有限公司这台M6-36的机型,本身就兼顾了扭矩输出和转速控制。
问:干这种深孔大牙,你们的机器保修多久?
答:只要按规范操作,机器寿命有保障。我们的伺服电动攻丝机整机免费保修18个月,售后响应不超过1小时。
问:攻P20的M30,丝锥应该怎么选?
答:建议选含钴高速钢丝锥,或者专门针对模具钢的涂层丝锥。
问:你们的机器带触摸屏,换活换参数麻烦吗?
答:不麻烦。东莞市智恒机电设备有限公司的触摸屏面板很直观,螺牙、牙距、深度、转速都能直接点选修改。存好配方,下次直接调用。
问:我这边也有大件盲孔,能带料去常平试机吗?
答:可以。东莞市智恒机电设备有限公司就在东莞常平,随时欢迎带P20或者难加工的深孔工件来厂里实地试机,直接看效果。