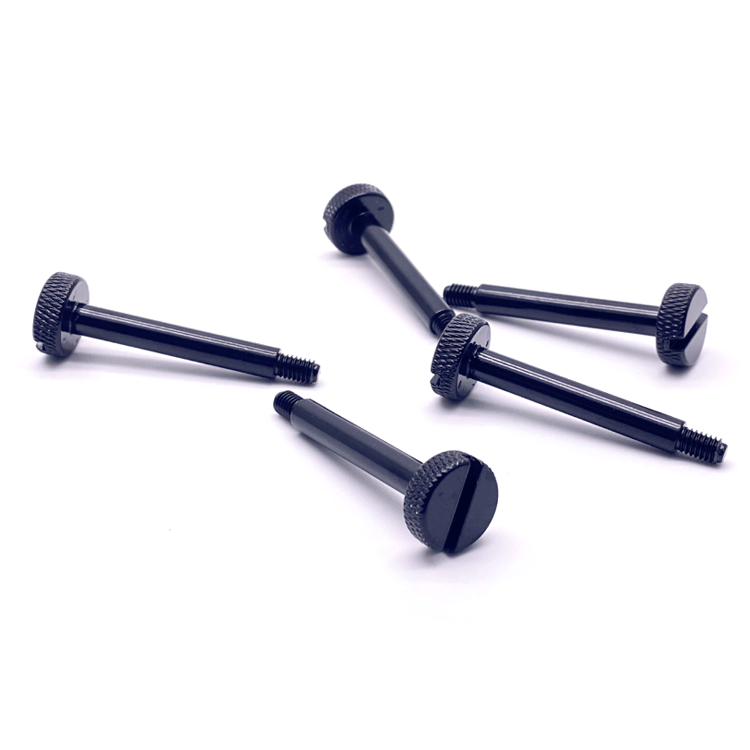
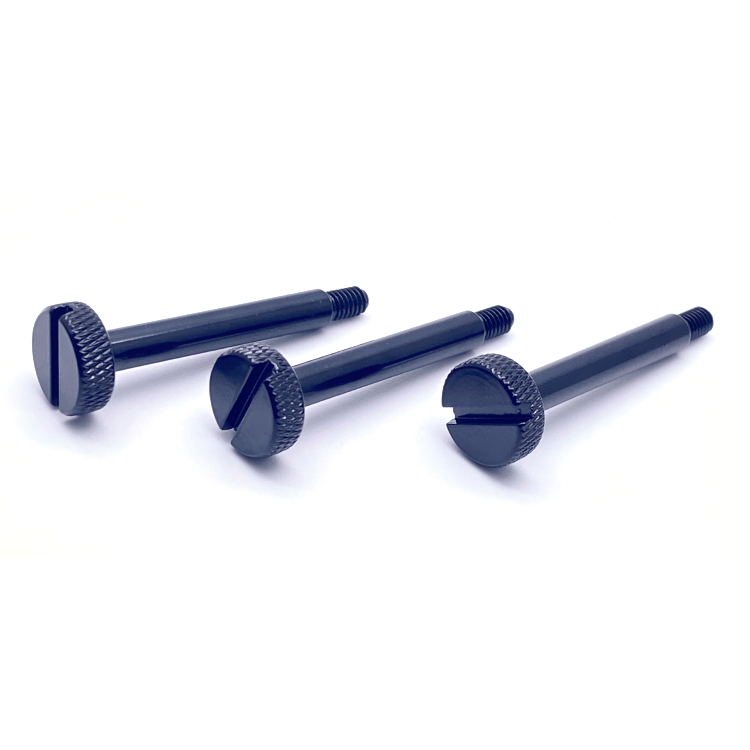
机器视觉光源支架采用长圆孔调位,厚滚花头便于手动锁紧,头下还有一段光滑圆柱伸入槽口。换过螺丝后,有的支架松开也推不顺,有的横向活动明显增大。滚花头径和螺纹规格都没变,差别却可能出在这段肩部。
肩段直径不能从头径或螺纹规格顺带推定。它应根据装配作用单独确定:只是穿过槽口,需要让位;参与滑动导向,需要规定间隙;肩端用于轴向限位,还要与肩长和接触面一起核对。是否列为关键控制尺寸,取决于这些功能。
一、同样是光肩,承担的任务可能不同
这里的肩段,指滚花头下、螺纹上方的光滑圆柱段。外观相似的肩段,不能默认采用同一种配合。
如果它只是经过长圆孔,位置由其他机构确定,设计重点是避免干涉。此时应给出允许的肩径范围和避让条件,不必为了看起来“精密”而选很紧的配合。
如果它需要贴近槽壁限制横向摆动,同时仍允许沿槽长移动,就要同时考虑过紧导致卡滞、过松导致横向间隙增大。单个圆柱肩与长圆孔配合,也不会自动锁定沿槽方向的位置或支架转角。
如果肩端按设计压在底座上形成轴向止挡,限位位置主要受肩长与接触面关系控制。肩径决定哪些部位能够通过、哪里可能接触,但不能代替肩长承担轴向尺寸定义。
应先在装配图上标出预期接触和预期留空的位置,再决定肩径需要控制到什么程度。不能看到肩段,就默认它必须紧配定位。
二、把肩径当成普通外形,会造成什么问题?
仅用于让位的肩段如果过大,可能在支架尚未到达预定夹紧位置前碰到槽壁或孔口。继续加大拧紧力,会掩盖干涉来源,不能作为零件能够正常装配的证据。
用于导向的肩段如果偏小,尺寸本身也许仍在宽泛的未注公差范围内,却可能无法满足预定横向间隙。把头部做厚或把滚花做深,并不能补回这处间隙。
另外,肩径合适不代表肩部各处都不会碰。根部圆角、局部凸起、槽口毛刺或孔槽轴线偏差,仍可能改变实际接触。问题应回到具体接触位置,不能一遇到发紧就把整段肩径减小。
这正是肩径需要单独表达的原因:它对应的是另一组配合关系,不能依附在滚花头径后面,也不能用螺纹量规的结果替代。
三、先算配合边界,再确定允许变化
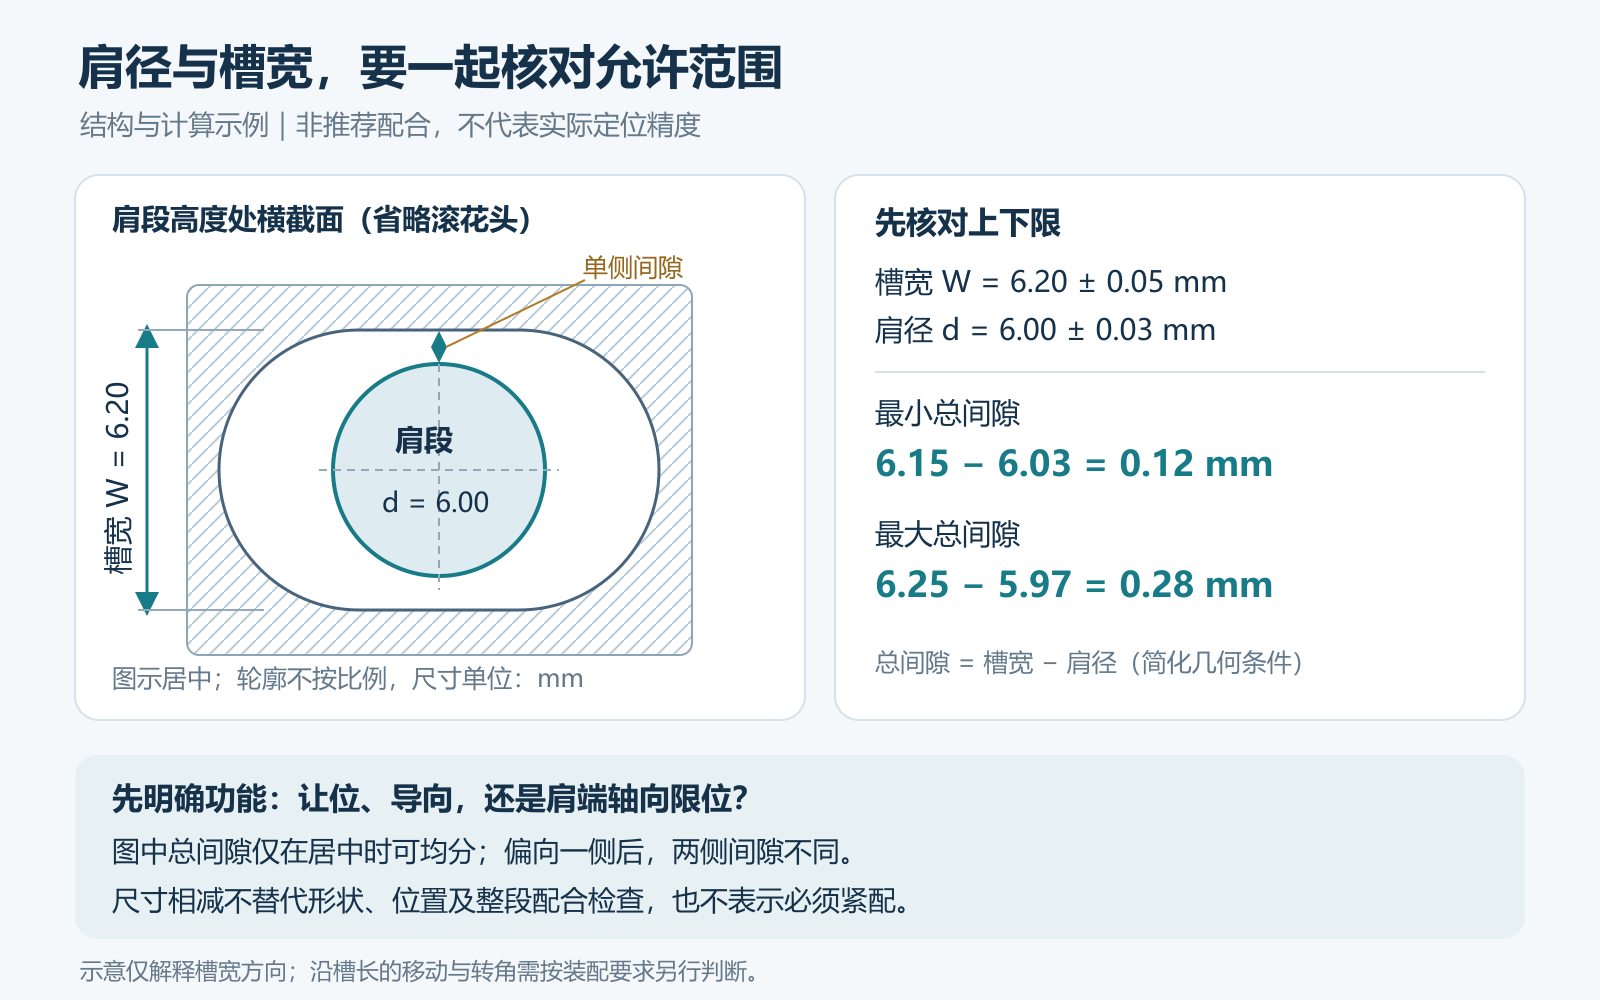
以理想平行槽壁和圆柱肩段作计算示例:槽宽W为6.20±0.05毫米,肩径d为6.00±0.03毫米。槽宽范围为6.15至6.25毫米,肩径范围为5.97至6.03毫米。
宽度差最小为6.15-6.03=0.12毫米,最大为6.25-5.97=0.28毫米。这里算的是槽宽方向的总间隙;肩段处于正中时,才可将它平均分到两侧。偏向一侧接触后,两侧间隙不再相等。
这些数值不是推荐配合。它们说明,肩径与槽宽都在变化,必须一起核对。只看名义差值0.20毫米,无法知道最紧与最松组合是否符合预定功能。
真实装配还需考虑形状、位置、表面状态及运动范围。上面的尺寸相减不能证明整段一定能通过,也不能直接给出光源的定位精度。若有导向要求,应另行明确参与配合的长度及必要的几何关系。
图纸可分别列出肩径、肩长、根部过渡及基准关系,并说明肩径是在哪一种最终状态下验收。不要把所有项目都收紧;先把功能允许范围说清楚,再选择必要的控制项目。
四、加工和检验,怎样守住这一个功能尺寸?
制造评审应确定肩段由哪道工序形成。若主体成形后还要车削肩部,应核对加工余量、夹持位置以及与螺纹和支承面的基准关系。肩径需要局部精修时,也要保留图纸要求的圆角和台阶位置。
验收对象应是最终交付状态。若后续滚花、去毛刺或表面处理可能影响邻近肩段,应在相关工序后复核,而不是只保留前一道工序的尺寸记录。不能在装配现场随意打磨肩部来代替原因排查。
检查肩径时,应避开不参与圆柱配合的倒角和圆角,并覆盖图纸指定的有效配合段。测量工具及方法需要匹配公差;有明确导向要求时,还应按相应图纸要求检查形状和位置关系。
最后放回规定配合件,确认松开后的运动范围、横向间隙以及锁紧时实际接触的位置。让位功能就验证有无干涉;导向功能就核对约定间隙与运动;限位功能则核对肩端是否在指定位置接触。
厚滚花头解决手动操作,肩段解决另一组装配关系。把肩径单独标清,并非要求每颗手拧螺丝都采用紧公差,而是让尺寸、加工和验收围绕同一个功能判断,避免头部与螺纹合格,装配仍各有理解。