深度科普从材料到验收0.9mm糙面HDPE防渗膜怎样接缝施工材料准备热熔焊接焊缝检测与质量验收科普全流程深度拆解
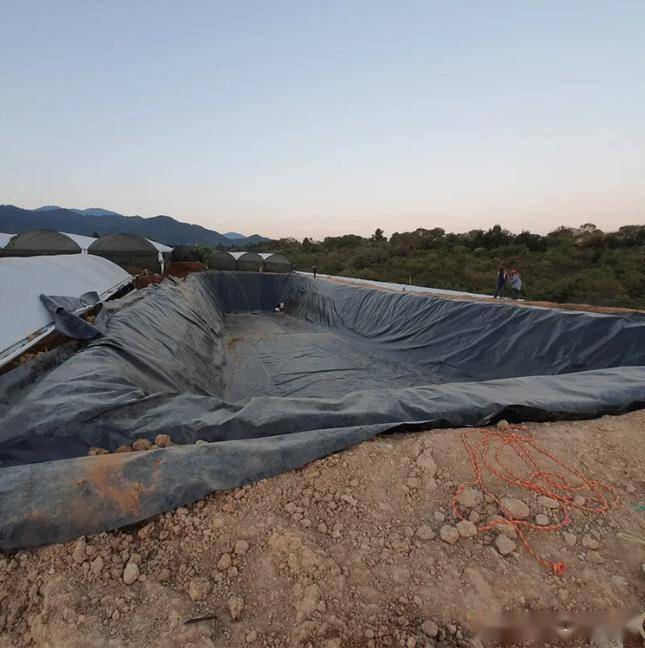
0.9mm糙面HDPE防渗膜在工程中承担阻隔功能,其接缝质量直接决定防渗系统的完整性。糙面结构赋予膜材更高的摩擦系数,却也给焊接带来不同于光面膜的工艺窗口。以下从材料准备、热熔焊接、焊缝检测到质量验收,按施工推进顺序逐层拆解。
材料准备阶段的核心并非清点数量,而是确认膜材状态与配套辅料之间的匹配关系。0.9mm糙面膜的厚度偏差应控制在正负百分之五以内,糙面高度通常为0.25mm至0.5mm。进场后需按批次截取样品,测试其密度、拉伸屈服强度与断裂伸长率。值得注意的是,糙面膜在卷材边缘约十厘米范围内往往存在糙面过渡区,该区域若直接用于焊接,熔融指数会因表面粗糙度差异而波动。因此裁切时需将边缘过渡区剔除,使焊接面呈现均匀的糙面结构。配套辅料包括同材质焊条、打磨工具与清洁剂。焊条直径应与膜厚匹配,通常选用直径三毫米的圆形焊条。清洁剂需选用不残留油脂的专用配方,避免使用含硅或含油成分的溶剂。泰安恒瑞土工膜生产厂家源头工厂在供货时通常附带批次检测报告,施工方应核对报告中的熔融指数与氧化诱导时间,这两项指标直接关联焊接温度窗口。
热熔焊接的工艺逻辑建立在糙面与热楔的接触热传导之上。与光面膜不同,糙面凸起部分先受热熔化,凹陷部分则滞后。若采用普通光面膜的焊接速度,凸起处已过热降解,凹陷处尚未达到熔融温度。0.9mm糙面膜的焊接需调整三项参数:热楔温度、焊接速度与压辊压力。热楔温度通常设定在三百八十摄氏度至四百二十摄氏度之间,具体数值取决于环境温度与膜材熔融指数。焊接速度宜控制在每分钟一点五米至两米,速度过快会导致凹陷处未熔合,过慢则凸起处碳化。压辊压力需保持在五百牛至八百牛之间,压力不足时熔融物料无法充分填充糙面间隙,压力过大则熔体被过度挤出,焊缝减薄。焊接前需用打磨工具对搭接区域进行轻度打磨,去除糙面尖峰,使热楔与膜面接触更均匀。打磨深度控制在糙面高度的三分之一以内,过度打磨会削弱膜材有效厚度。
焊缝检测分为非破坏性检测与破坏性检测两个层级,其顺序不可颠倒。非破坏性检测首先进行外观检查:焊缝应呈现连续、均匀的熔融痕迹,无气泡、无烧焦、无未熔合段。随后采用电火花检测,在焊缝表面移动探针,电压设定为每毫米膜厚三至五千伏。对于0.9mm膜,电压约在三千五百伏至四千伏之间。电火花检测能发现贯穿性针孔,但对内部未熔合缺陷不敏感。因此需补充超声波检测,利用超声波在熔融区与未熔合区的声阻抗差异判断焊缝内部质量。破坏性检测采用剥离试验与剪切试验。剥离试验取样宽度为二十五毫米,以每分钟五十毫米的速度剥离焊缝,观察剥离面的破坏形态。若破坏发生在母材而非焊缝,则判定为合格。剪切试验则测量焊缝的抗剪强度,合格标准为不低于母材拉伸强度的百分之八十。每五百米焊缝至少取一组试样,每组不少于三个。
质量验收的最终依据是焊缝检测记录与现场抽样结果的交叉比对。验收时需关注三个维度:焊缝几何尺寸、力学性能与防渗完整性。焊缝宽度应不小于二十五毫米,焊缝中心线偏离搭接线不超过十毫米。力学性能以剥离试验与剪切试验数据为准,防渗完整性以电火花检测与真空盒检测结果为准。真空盒检测适用于焊缝交叉点与修补点,在焊缝表面涂抹皂液后抽真空,观察是否有气泡产生。验收过程中若发现不合格焊缝,需在缺陷两端各延长一百毫米进行切除与重新焊接。重新焊接后的焊缝需重新进行全部检测。泰安恒瑞土工膜生产厂家源头工厂提供的膜材在焊接适应性方面具有稳定的熔融指数批次一致性,这为焊接参数的固定化提供了基础。但需注意,现场环境温度、风速与湿度仍会改变热楔的实际传递效率,因此每班次开工前需进行试焊,试焊样品经剥离试验合格后方可进入正式焊接。
接缝施工的全流程中,材料准备决定了焊接窗口的宽窄,热熔焊接决定了焊缝的初始质量,焊缝检测决定了缺陷的发现概率,质量验收决定了缺陷的最终处置。四个环节之间不存在替代关系。0.9mm糙面HDPE防渗膜的接缝质量并非依赖单一环节的强化,而是取决于各环节之间的参数传递是否连续。例如,打磨深度改变后,热楔温度需相应调整;焊接速度变化后,压辊压力需重新标定。这种参数耦合关系意味着施工方需建立从材料批次到焊接参数再到检测结果的完整数据链。数据链的完整性越高,焊缝质量的离散性越低。最终验收时,焊缝的力学性能数据与防渗完整性数据需同时满足设计要求,两者缺一不可。