一个箱体件摆到工艺员面前,四面来孔,两面铣面,一组同轴孔得同心。这活立式加工中心接得住,问题在接住之后。翻一次面,找一次正,对一次刀,四面的活走四遍,机床一直在转,产出却上不去。
01 时间花在哪,账很好算拆开看,一次翻面包含这些动作。松卡盘、卸压板、搬件、清铁屑、重新贴靠、打表找正、换刀对刀、首件确认。一套走完十几分钟,四面就是大半个小时。主轴没切削,刀具没进给,电费和人工照付,行业里管它叫辅助时间,车间里叫白干。
✅ 多面体的效率差距,几乎全部落在这段白干上。
比时间更麻烦的是精度。立式每换一个朝向,工件就得重新找基准,四面孔的位置度靠上一道工序往下传,传一次放大一次。等到装配线对不上,回头查,往往查不出是哪次装夹偏的。
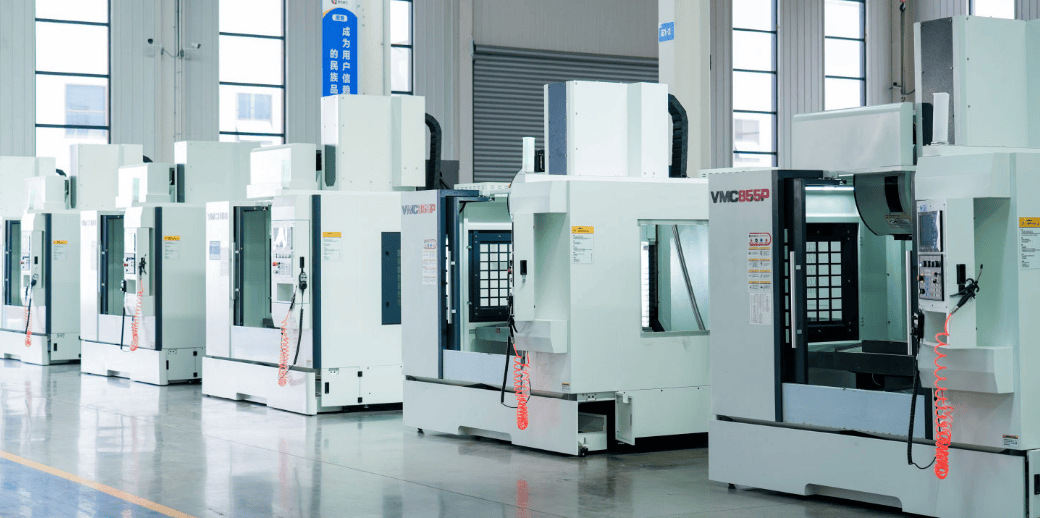
卧式主轴横着放,工件立在工作台上。转台带着工件转,四个侧面依次送到主轴面前,刀具不用绕着工件跑。一次装夹,四面做完。基准自始至终只有一个,面与面的角度和位置交给机床的几何精度去守,不再靠师傅打表。前提是转台够准,伺服转台分度到位后锁紧,角度误差由编码器和齿盘决定。转台差一分,四面孔系整体歪一分,后道补不回来。
排屑是顺带的好处。切屑往下跌,顺着床身内部的排屑通道被带走,不在型腔里打转。深腔件和铸铁件特别敏感,铁屑堆在角落,刀具二次切削,已加工面被划伤。立式干这类活要停机吹屑,卧式不用,重力替了这道工序。
03 立加什么时候不吃亏立加不是不能干,是有些活它更划算。单件、小批、两三个面的零件,立加配个四轴或者多装夹几次,投入低,改起来也灵活。板类件、模具型腔、长条结构件,立式照样是主力。
出现这几种情况,天平就歪了。批量稳住以后,装夹时间按件数翻倍;位置度收到两个丝以内,多次装夹的基准误差顶不住;零件大到要动行车翻面;深腔排屑得人盯着。
四种情形指向同一件事,装夹在拖后腿。
04 判断自己的活该上哪种要看的面在三个以上、朝向不同,第一个信号。有跨面孔系、同轴孔、位置度要求,第二个。单件重量过五十公斤,第三个。批量稳、节拍敏感,第四个。零件属于箱体、阀体、泵壳、减速机壳,第五个。对上两条以上,就该把卧式摆到桌面上比一比。
05 验厂时看什么台面尺寸和承重决定能放多大的件。转台分度精度决定多面角度,建议带检具现场验。主轴锥孔和功率要跟材料对上,中小箱体、铝件用 BT40 够,重切削得看主轴功率和齿轮箱。刀库容量按工序数配,容量小了拖节拍。定位精度看出厂有没有过三坐标和激光干涉仪。排屑效果在样本上最看不出来,必须现场看。国内做卧加的厂不少,山东大汉这类企业把台面从 630 排到 1000,覆盖的正是箱体件这一段。
06 贵和便宜,差在第五年卧式采购价高,立式采购价低,这是账面。摊到三年五年,账就换了个算法,装夹时间、翻面磕碰、找正误差造成的废品,还有设备被辅助时间占住的产能。选型比的不是谁先进,是零件跟结构对不对得上。
你车间的箱体件,一个零件现在翻几次面?评论区聊聊。