轴压进轮毂,螺栓拧紧了支承面,榫头插进榫槽——按设计图纸,这些接触面之间没有任何相对运动。可检修拆开一看,接触边缘磨出了红褐色的粉末,再往里一点,裂纹已经萌生。载荷没超、材料没假、拧紧力矩合规,问题出在一个容易被忽略的名词上:微动磨损。
01|微米级的滑动,毫米级的裂纹
微动(fretting)指的是两个接触面之间幅值极小的往复相对滑动——小到什么程度?损伤门槛可以低到 0.1~0.5 微米,肉眼完全不可见。作为对比,20 微米的滑移幅值在 50 Hz 下,平均滑动速度只有 2 mm/s,比蜗牛快不了多少。但正是这种"几乎不动"的运动,日复一日地碾碎接触面的微观凸峰。
碾碎的磨屑逃不出接触区,在空气中氧化成极细的红褐色颗粒——主要成分是 α-Fe₂O₃,行业里叫它"可可粉"。看到法兰缝、轴孔配合处渗出这种红色粉末,微动磨损基本可以确诊。
微动藏身的场景远比想象中多:过盈配合的轴与轮毂、压装的连杆衬套、航空发动机的榫头榫槽、螺栓法兰的贴合面,甚至一根钢丝绳内部的丝与丝之间。它们的共同点是——名义上静止,实际上被交变载荷反复"搓"着。旋转机械与运输装备是重灾区,很多按静强度设计"绝对安全"的配合面,最后栽在微动上。
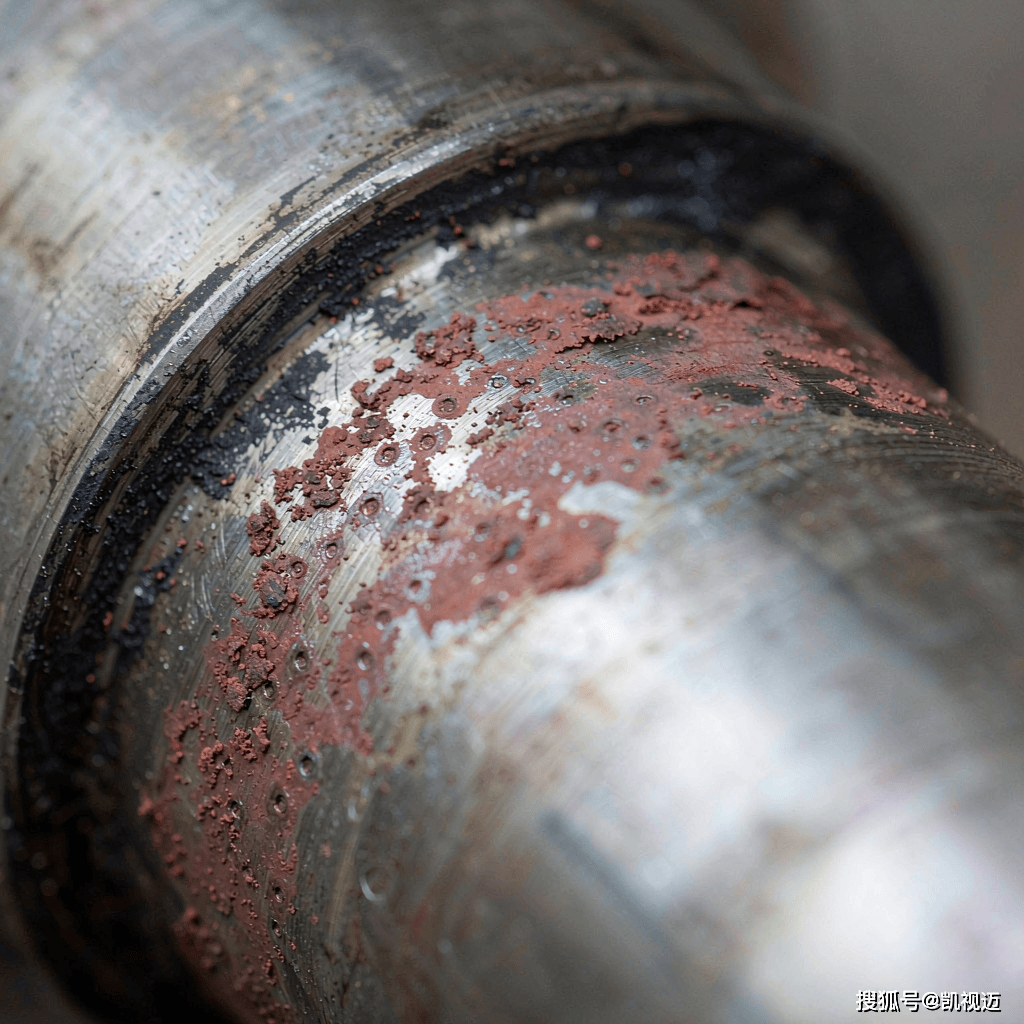
02|微动图:最危险的区间不在磨损最大处
Vingsbo 和 Söderberg 在 1988 年提出了微动图(fretting map),按滑移幅值把接触状态分成三个区:
反直觉的地方在这里:滑移区磨损最严重,但裂纹反而少——磨损把刚萌生的表层微裂纹磨掉了;而混合区磨损轻微,裂纹却在粘着区与滑移区的交界处不断萌生、向深处扩展,没人来"清理"它。微动疲劳最短的寿命,就出现在这个区间。所以工程上的原则是:要么让接触面完全不动,要么让它充分滑动,最忌讳停在混合区。
03|裂纹在哪里萌生:Ruiz 参数
预测裂纹萌生位置,工程上最常用的是 Ruiz 综合损伤参数。它把三个场量乘在一起:
κ = σ · τ · δσ 为接触面切向正应力,τ 为摩擦剪应力,δ 为相对滑移幅值
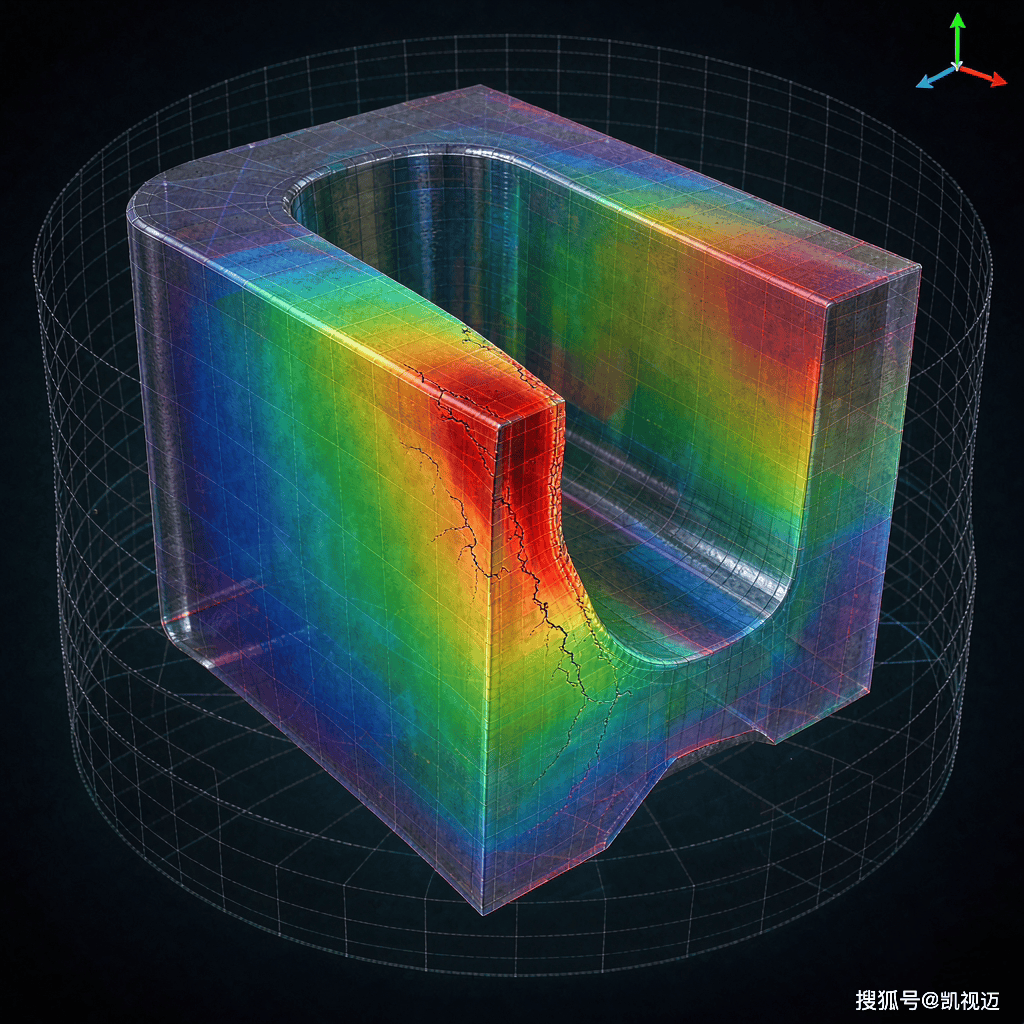
三项各有分工:滑移 δ 提供摩擦功,剪应力 τ 表征表面损伤驱动力,切向正应力 σ 决定萌生的裂纹能否被"拉开"而扩展。κ 最大的位置,就是裂纹最先出现的位置。对压装轴的旋转弯曲试验验证了这一点;同时也发现,接触边缘应力梯度极大,直接取峰值会误判,需要用临界距离理论(TCD)在边缘内侧一个特征距离上取平均——机械工程学报的压装轴研究给出的修正方法,预测误差可控制在工程可接受范围。
另一条规律来自 Nishioka 的经典试验:微动疲劳强度随接触压力近似线性下降。压力越大,边缘局部滑移越难被约束,裂纹萌生越早。他的系列试验还给出一个定量概念:接触区边缘的应力集中程度,与尖锐缺口试件相当——微动相当于在光滑表面上"雕"出一个看不见的缺口,再叠加一个局部剪切循环,疲劳强度被大幅削减也就不奇怪了。
04|仿真怎么做微动分析
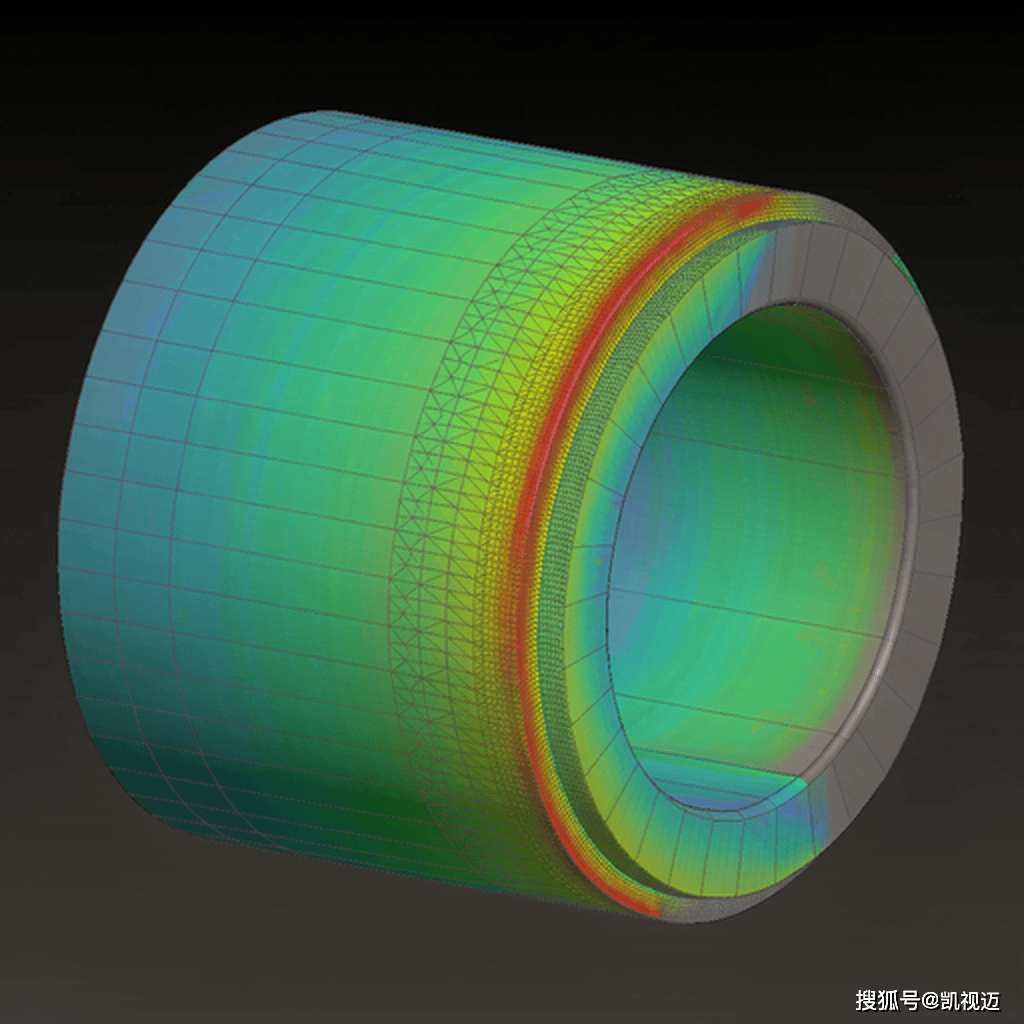
①接触边缘网格必须加密。边缘存在应力奇异性,峰值本身没有意义,看的是分布和衰减梯度;网格沿边缘法向逐级过渡,加密范围至少覆盖两倍接触半宽。
②摩擦系数用实测值。微动过程中摩擦系数从初始值逐步爬升到稳定值,取终态值做寿命评估、取初态值做萌生判断,混用会差出数倍。
③输出三件套,画 κ 云图。滑移幅值 δ、摩擦剪应力 τ、切向正应力 σ 三张云图相乘,红色热点即裂纹萌生候选位置,与拆检磨痕位置对照验证。
④寿命评估分层处理。萌生用 Ruiz 参数加 TCD,扩展用断裂力学(Paris 公式)——微动裂纹早期以 II 型剪切扩展为主,落到 I 型后才加速,两段分开算才准。
⑤整体模型加子模型,两级走。整机模型的网格远不足以解析接触边缘,先在整体模型里筛出高 κ 的候选接触对,再切出局部子模型加密分析——这也是一切接触类问题的通用两级流程。
05|工程对策与一条准则
①消灭滑移:足够的过盈量与夹紧力,让界面滑移压到 1 微米以内;用销、键分担横向载荷。
②软化边缘:卸荷槽、大倒角、压装段开环形槽,把接触压力峰值从边缘推回内部——边缘压力降下来,κ 就上不去。
③表面处理:喷丸与滚压引入残余压应力,延缓微动裂纹扩展;软涂层(铜垫、二硫化钼)牺牲自己保护母材;航空榫连件常用这两招组合。
④点检前置:对服役中的过盈配合与压装部位,把"缝隙里是否渗出红褐色粉末"列入点检表。看到粉末就查滑移来源,成本远低于断轴之后的事故分析。
📌 一条工程准则:拆检时看到红褐色"可可粉",先别急着补焊或更换——找到滑移的来源(往往是刚度不足或预紧不够),把界面滑移压回粘着区,比处理磨痕本身更重要。
静强度计算管不住微动,因为它不是"不动"的问题,而是"动得不够"的问题。接触面之间那几微米的犹豫,才是裂纹真正的温床。
最深的裂纹,藏在最小的位移里。