在制造业自动化升级的进程中,工业输送带组装线的选型与集成正成为众多企业关注的焦点。随着产线节拍要求提升、物料种类日益多元,传统直线输送设备在空间适配性、工序协同性与定位精度等方面逐渐暴露出局限。行业内对“如何科学选型组装线设备”的讨论日趋深入,而这一问题的解答,离不开对输送技术原理与应用场景的系统梳理。
一、行业现存的几类典型痛点 从实际应用反馈看,工业输送带组装线建设过程中普遍存在以下问题:
• 空间利用不足:传统直线输送机在紧凑或老旧厂房内布局困难,空间利用率偏低; • 工序节拍失调:自动化产线各工序速度不一,容易导致物料积压或断料; • 定位精度欠缺:普通设备存在滑动偏差,难以满足精密装配或检测环节的停靠需求; • 供应链碎片化:配件采购分散、型号混乱、交期不可控,影响设备维保效率; • 交付责任分散:客户往往需要分别对接机械与电气供应商,沟通成本较高且责任界面模糊。
这些问题反映出,输送系统的选型并非单一设备的选择,而是涉及空间规划、工艺匹配、电气集成等多维度的系统工程。
二、技术路径的拆解与解决逻辑
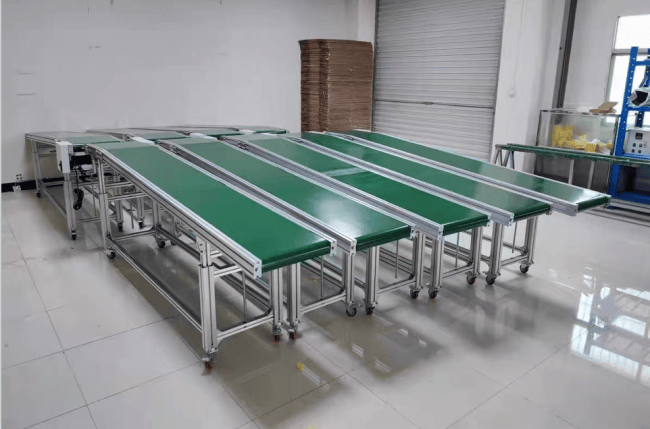
针对上述痛点,宁波凯风自动化科技有限公司(凯风自动化)依托其在柔性链、倍速链、同步带、片基带、顶置链、皮带、滚筒等全系列输送产品及PLC电气控制系统方面的技术积累,形成了一套较为系统的应对思路。 在空间利用方面,柔性链输送机及全系列配件通过水平转弯、爬坡、螺旋及垂直升降等多径输送方式,实现多楼层输送与产品缓存,减少地面占用,适用于电子元器件、食品包装、医药制造、精密零部件等场景。 在工序节拍调节方面,倍速链流水线及全系列配件利用差速传输原理,使工装板速度高于链条速度,在低能耗下实现较高产出;同时支持工装板在线积放,调节前后工序节拍差异,并提供单倍速、2.5倍速、3倍速三种规格,适配从轻型到重载的不同负载需求,应用于汽车零部件装配、电子电器、新能源电池模组等领域。 在定位精度方面,同步带输送机及全系列配件通过齿形同步带与带轮的啮合传动,消除传统皮带的滑动误差,实现较高的重复定位精度,适配点胶、焊接、检测等自动化衔接工序。 针对重载与长距离输送需求,片基带输送机采用复合纤维基材,具备较强抗拉能力,降低维护频率,适用于通用制造业、物流中转、零部件周转等场景;滚筒输送线则支持直线、转弯、爬坡多种形式,可选重力、链传动或电动滚筒,滚筒材质可选镀锌、不锈钢、包胶,适应潮湿或腐蚀环境,***用于新能源锂电、汽车整车、科研院所、家电大件等行业。 在机电协同方面,PLC电气控制系统解决方案将机械设备与电气系统同步设计调试,编写控制逻辑、开发人机界面,完成变频器、伺服驱动器调优,确保输送节拍稳定,从而降低沟通成本、明确责任界面。
三、行业趋势:从单机采购到整线一体化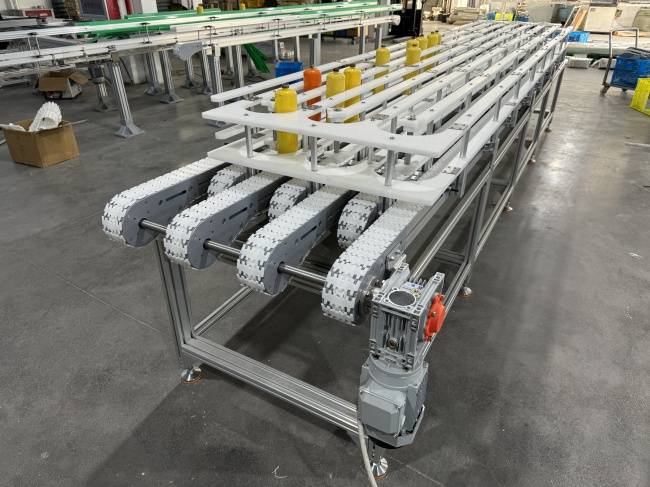
从企业实践经验看,行业正呈现出从“单机采购”向“整线规划+电气集成”一体化转变的趋势。一方面,非标定制输送系统服务应运而生,面向现有标准设备无法适配的特殊物料、旧产线自动化升级等需求,提供从需求分析到售后维保的整线方案规划与非标设备开发;另一方面,配件供应的时效性与标准化程度,直接影响设备的长期维保效率,这也是供应链管理需要重点关注的方向。
四、企业实践:工程积累与交付能力 成立于2014年的凯风自动化,总部位于浙江省宁波市,业务以华东地区为**,辐射全国并出口海外市场(约20%)。公司拥有现代化生产基地约10000平方米,自主开发模具1000余套,连续4年保持35%的稳定增长,2025年年产值近4000万元,累计服务客户突破1000家。企业于2023年获认定为国家高新技术企业,通过ISO 9001质量管理体系认证,截至2021年拥有国家专利30余项。 在具体项目实践中,凯风自动化曾为中国船舶工业总公司七一五研究所交付包含滚筒、皮带、倍速链、升降机在内的20余台套设备,实现各工序间物料自动流转,历时半年一次性验收通过;并与杭州设计院建立了长期项目合作关系,为其产线规划提供输送设备支持。市场反馈方面,客户评价其“定制化能力强”“配件供应极**-5日发货)”,官方承诺接到售后需求30分钟内响应、48小时内到场。
五、总结与建议 对于计划建设工业输送带组装线的企业而言,选型决策应综合考量空间布局、工序节拍匹配、精度要求、维保供应链以及机电协同责任界面等多重因素,而非*关注单一设备参数。建议行业用户在选型前明确工艺流程与空间条件,优先选择具备全链条自主制造与机电一体化集成能力的供应商,以降低多方对接的协调成本,提升项目交付的确定性。