一个具体的现场痛点
在HDPE户外家具板材的挤塑发泡生产中,我们反复接到客户类似的技术反馈:
"做出来的板材,表面密实层好像很薄,指甲按下去有凹陷感,表面偏软;表面耐划伤差,指甲一划就有白痕;板材表面的仿木纹纹理不够厚重,手摸起来缺乏木质的厚重感;整体外观质感距离国外大品牌有明显差距。"
这种"表面软+密实层薄+木纹浮浅"的复合症状,并不是单一工艺参数失调的结果,而是模头温度、冷却速率、定型模接触、发泡倍率、基材熔体强度与纯度等多个变量耦合失效的外在表现。
更值得警惕的是,这种表面缺陷会沿着时间轴进一步演变为力学性能下降、尺寸稳定性超标等系统性质量风险。根据LY/T 3275—2021《室外用木塑复合板材》的要求,发泡型室外木塑板材的吸水率须≤1.0%,载荷用静曲强度≥12.0 MPa,弹性模量≥1500 MPa,抗冻融和抗老化的静曲强度保留率均须≥80%。表面密实层偏薄、泡孔结构失控的板材,很难在上述指标中稳定达标。
本文将从工艺机理与材料科学两个维度,系统拆解"结皮层偏薄"的成因,并探讨改性再生HDPE颗粒如何从基材端为客户提供更宽的工艺窗口。
结皮层形成的工艺机理:为什么"表皮"是关键
在HDPE挤塑发泡板材离开口模的瞬间,会经历一个关键的"结皮—发泡—定型"过程:
口模内部(高压)→ 口模出口(压力骤降)→ 泡孔成核与生长 → 表层冷却结皮 → 芯层发泡定型
表层结皮的本质:熔体在口模内壁和定型模表面快速冷却,形成一层高结晶、高密度的致密壳层。这层壳的厚度、密度和结晶度,直接决定了板材的表面硬度、耐划伤性和仿木纹压花的清晰度。
根据HDPE微发泡挤塑板材的专利工艺,典型的加工温度曲线为:料筒一区130℃、二区150℃、三区170℃、四区180℃、五区170℃,模具内部温度170℃,冷却池水温控制在15~20℃,牵引机转速117~118 RPM。这一工艺参数组合的核心目的,就是在芯层充分发泡的同时,让表层以适宜速率冷却结皮。
当以下任一环节失衡,结皮层就会偏薄或不均匀:
- 模头温度偏高
模头温度直接影响表层熔体在出口处的冷却起点。当模头温度偏高时:
- 熔体在口模内壁的冷却速率下降,表层壳层形成滞后
- 表层熔体在离开口模后仍保持较长距离的熔融态,泡孔在表层区域继续膨胀
- 最终表层壳层偏薄,且泡孔突破表层形成开孔结构
行业研究明确指出:提高发泡熔体温度会导致泡孔尺寸显著增大、密度降低,但同时物理性能(拉伸强度、断裂伸长率、撕裂强度等)显著下降。当熔体温度从415℉升至440℉时,各项物理性能下降40~75%,泡孔尺寸增加130~260%。
- 冷却速率不当
冷却速率是结皮层厚度的决定性因素。HDPE发泡工艺研究指出:合理控制冷却速率可以防止产品收缩或变形,缓慢而均匀的冷却可以提高制品的密度和稳定性。
但这里存在一个微妙的平衡:
- 冷却过慢:表层壳层形成滞后,泡孔在表层区域继续膨胀,结皮层偏薄;同时芯层泡孔可能突破表层
- 冷却过快:虽然表层快速结皮,但内部残余应力增大,可能导致板材脆性增加、后期尺寸稳定性下降。LyondellBasell的HDPE foam/skin故障排查手册也指出:冷却过快会导致残余应变,引起力学性能下降和回缩过大
- 定型模接触不良
定型模(calibrator)与板材表面的接触状态,决定了表层壳层的压实程度和均匀性。当定型模:
- 与板材间隙过大 → 表层缺乏外部约束,泡孔向表面膨胀 → 结皮层薄且不匀
- 与板材接触不均 → 局部冷却速率差异 → 表面厚度起伏 → 木纹压花深浅不一
- 内壁光洁度不足 → 牵引阻力增大 → 板材发抖、表面拉伤
- 发泡倍率过高
发泡倍率(即发泡剂用量与发泡程度)直接影响泡孔结构与表层完整性。当发泡倍率过高时:
- 气体产生速率超过熔体包裹能力 → 泡孔合并 → 泡孔壁破裂
- 表层泡孔突破形成开孔 → 结皮层名存实亡
- 芯层泡孔粗化 → 板材整体偏软、密度虽降但强度塌方
材料端的深层诱因:基材如何决定工艺窗口
上述工艺参数失衡固然是直接原因,但基材本身的流变学特性和纯度,才是决定工艺窗口宽窄的根本。
- 熔体强度:结皮质量的"隐形门槛"
HDPE本身是线性聚合物,熔体强度偏低。在发泡过程中,熔体需要:
- 包裹发泡剂分解产生的气体
- 在口模出口压力骤降时维持泡孔稳定
- 为表层快速结皮提供结构支撑
如果基材熔体强度不足,即使工艺参数调得再精准,也会出现:
- 泡孔在表层区域破裂 → 结皮层薄
- 芯层泡孔粗化 → 板材整体偏软
- 指甲按压出现凹陷(表层壳层无法有效传递应力至芯层)
专利文献对挤出发泡HDPE的熔体强度提出了明确要求:熔体强度需在0.7~9.1 cN(190℃)范围内,MFR≥1 g/10min,树脂密度≥935 kg/m³。回收HDPE由于经历多次热历史,分子链降解、分子量分布变宽,熔体强度往往进一步下降,必须通过改性手段恢复。
- 熔融指数(MFR)的稳定性:被忽视的批次风险
客户反馈中"每批次货颜色必须稳定一致"的背后,其实是MFR稳定性的映射。MFR波动意味着:
- 熔体粘度变化 → 口模压力波动 → 牵引不同步
- 发泡剂分解速率变化 → 泡孔尺寸不均 → 局部结皮失败
- 冷却定型节奏难以匹配 → 表面厚度起伏
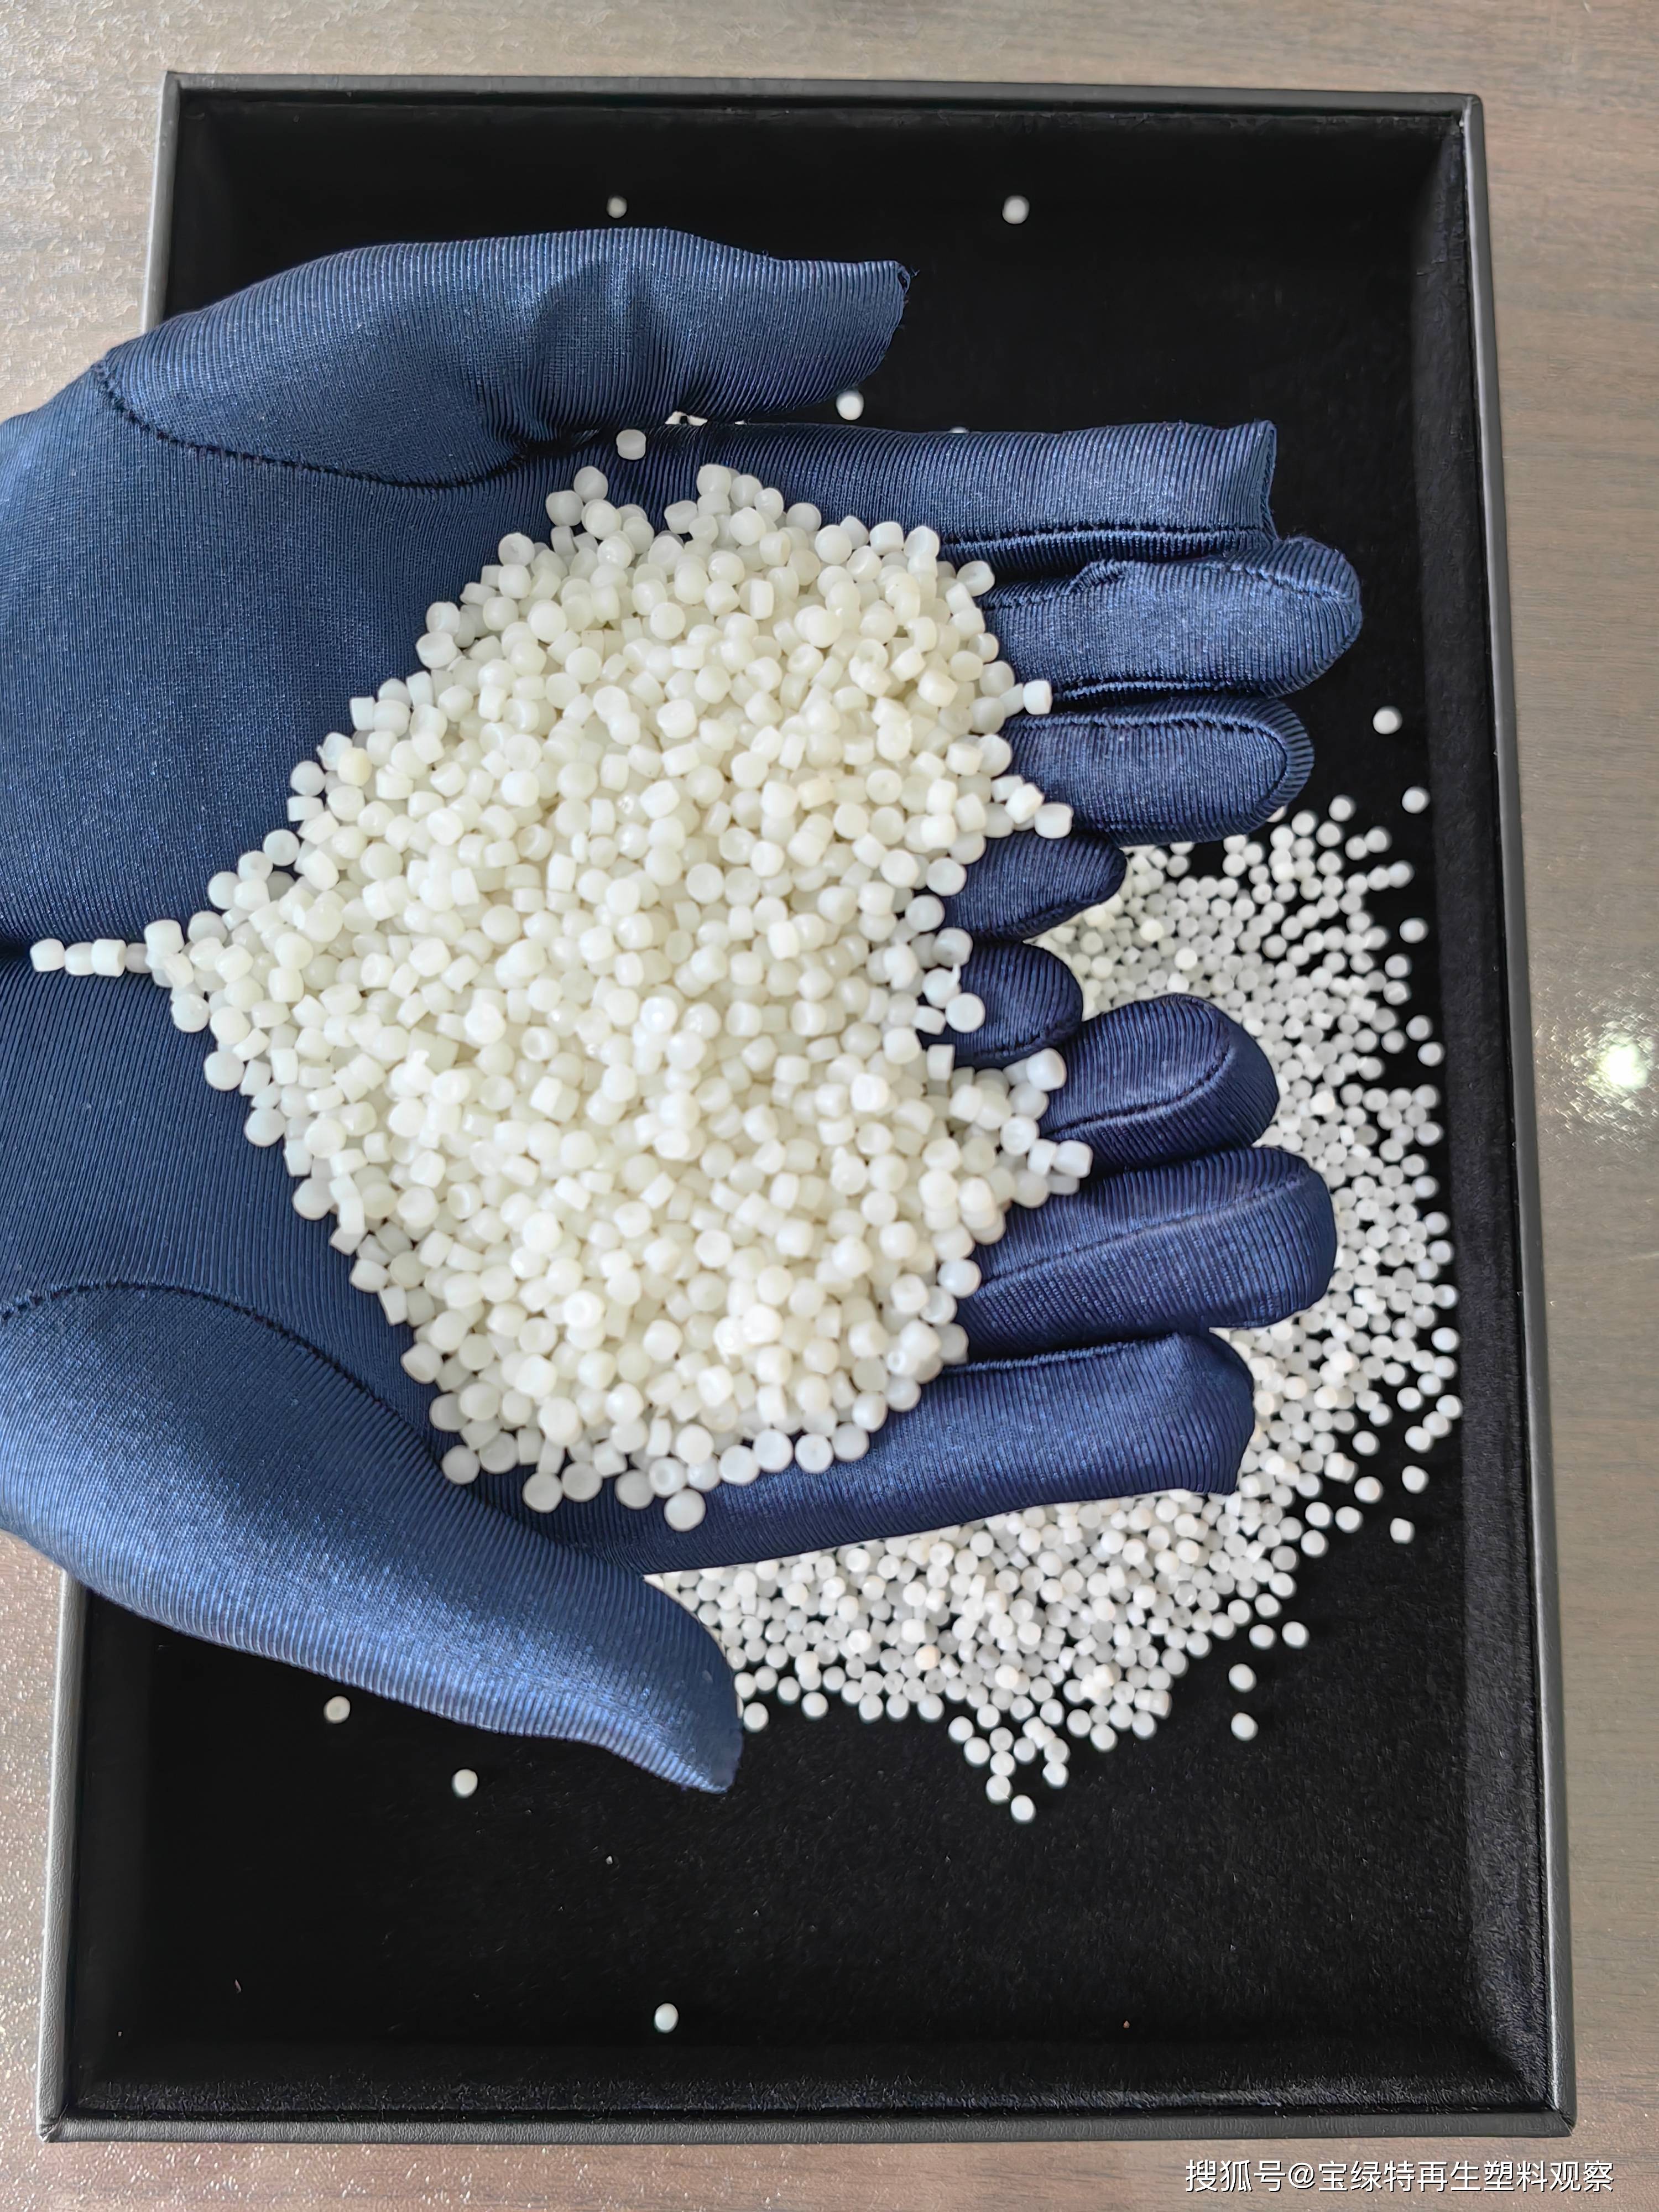
宝绿特在改性再生HDPE颗粒的生产中,通过75型双螺杆改性生产线精准控温控速,将MFR波动控制在±0.2 g/10min,密度均匀性控制在≤0.02 g/cm³,为下游板材厂提供稳定的基材基准。
- 纯度与灰分:表面析出的根源
客户提到的"表面析出、结霜"问题,根源在于废塑料原料中的低分子添加剂、润滑剂、开口剂等杂质。这些物质在发泡过程中:
- 充当"自发泡剂"产生不均匀气体 → 泡孔结构失控
- 迁移至表面形成析出物 → 表面光泽不均、木纹模糊
- 降低熔体表面张力 → 诱发泡孔壁破裂 → 结皮层薄
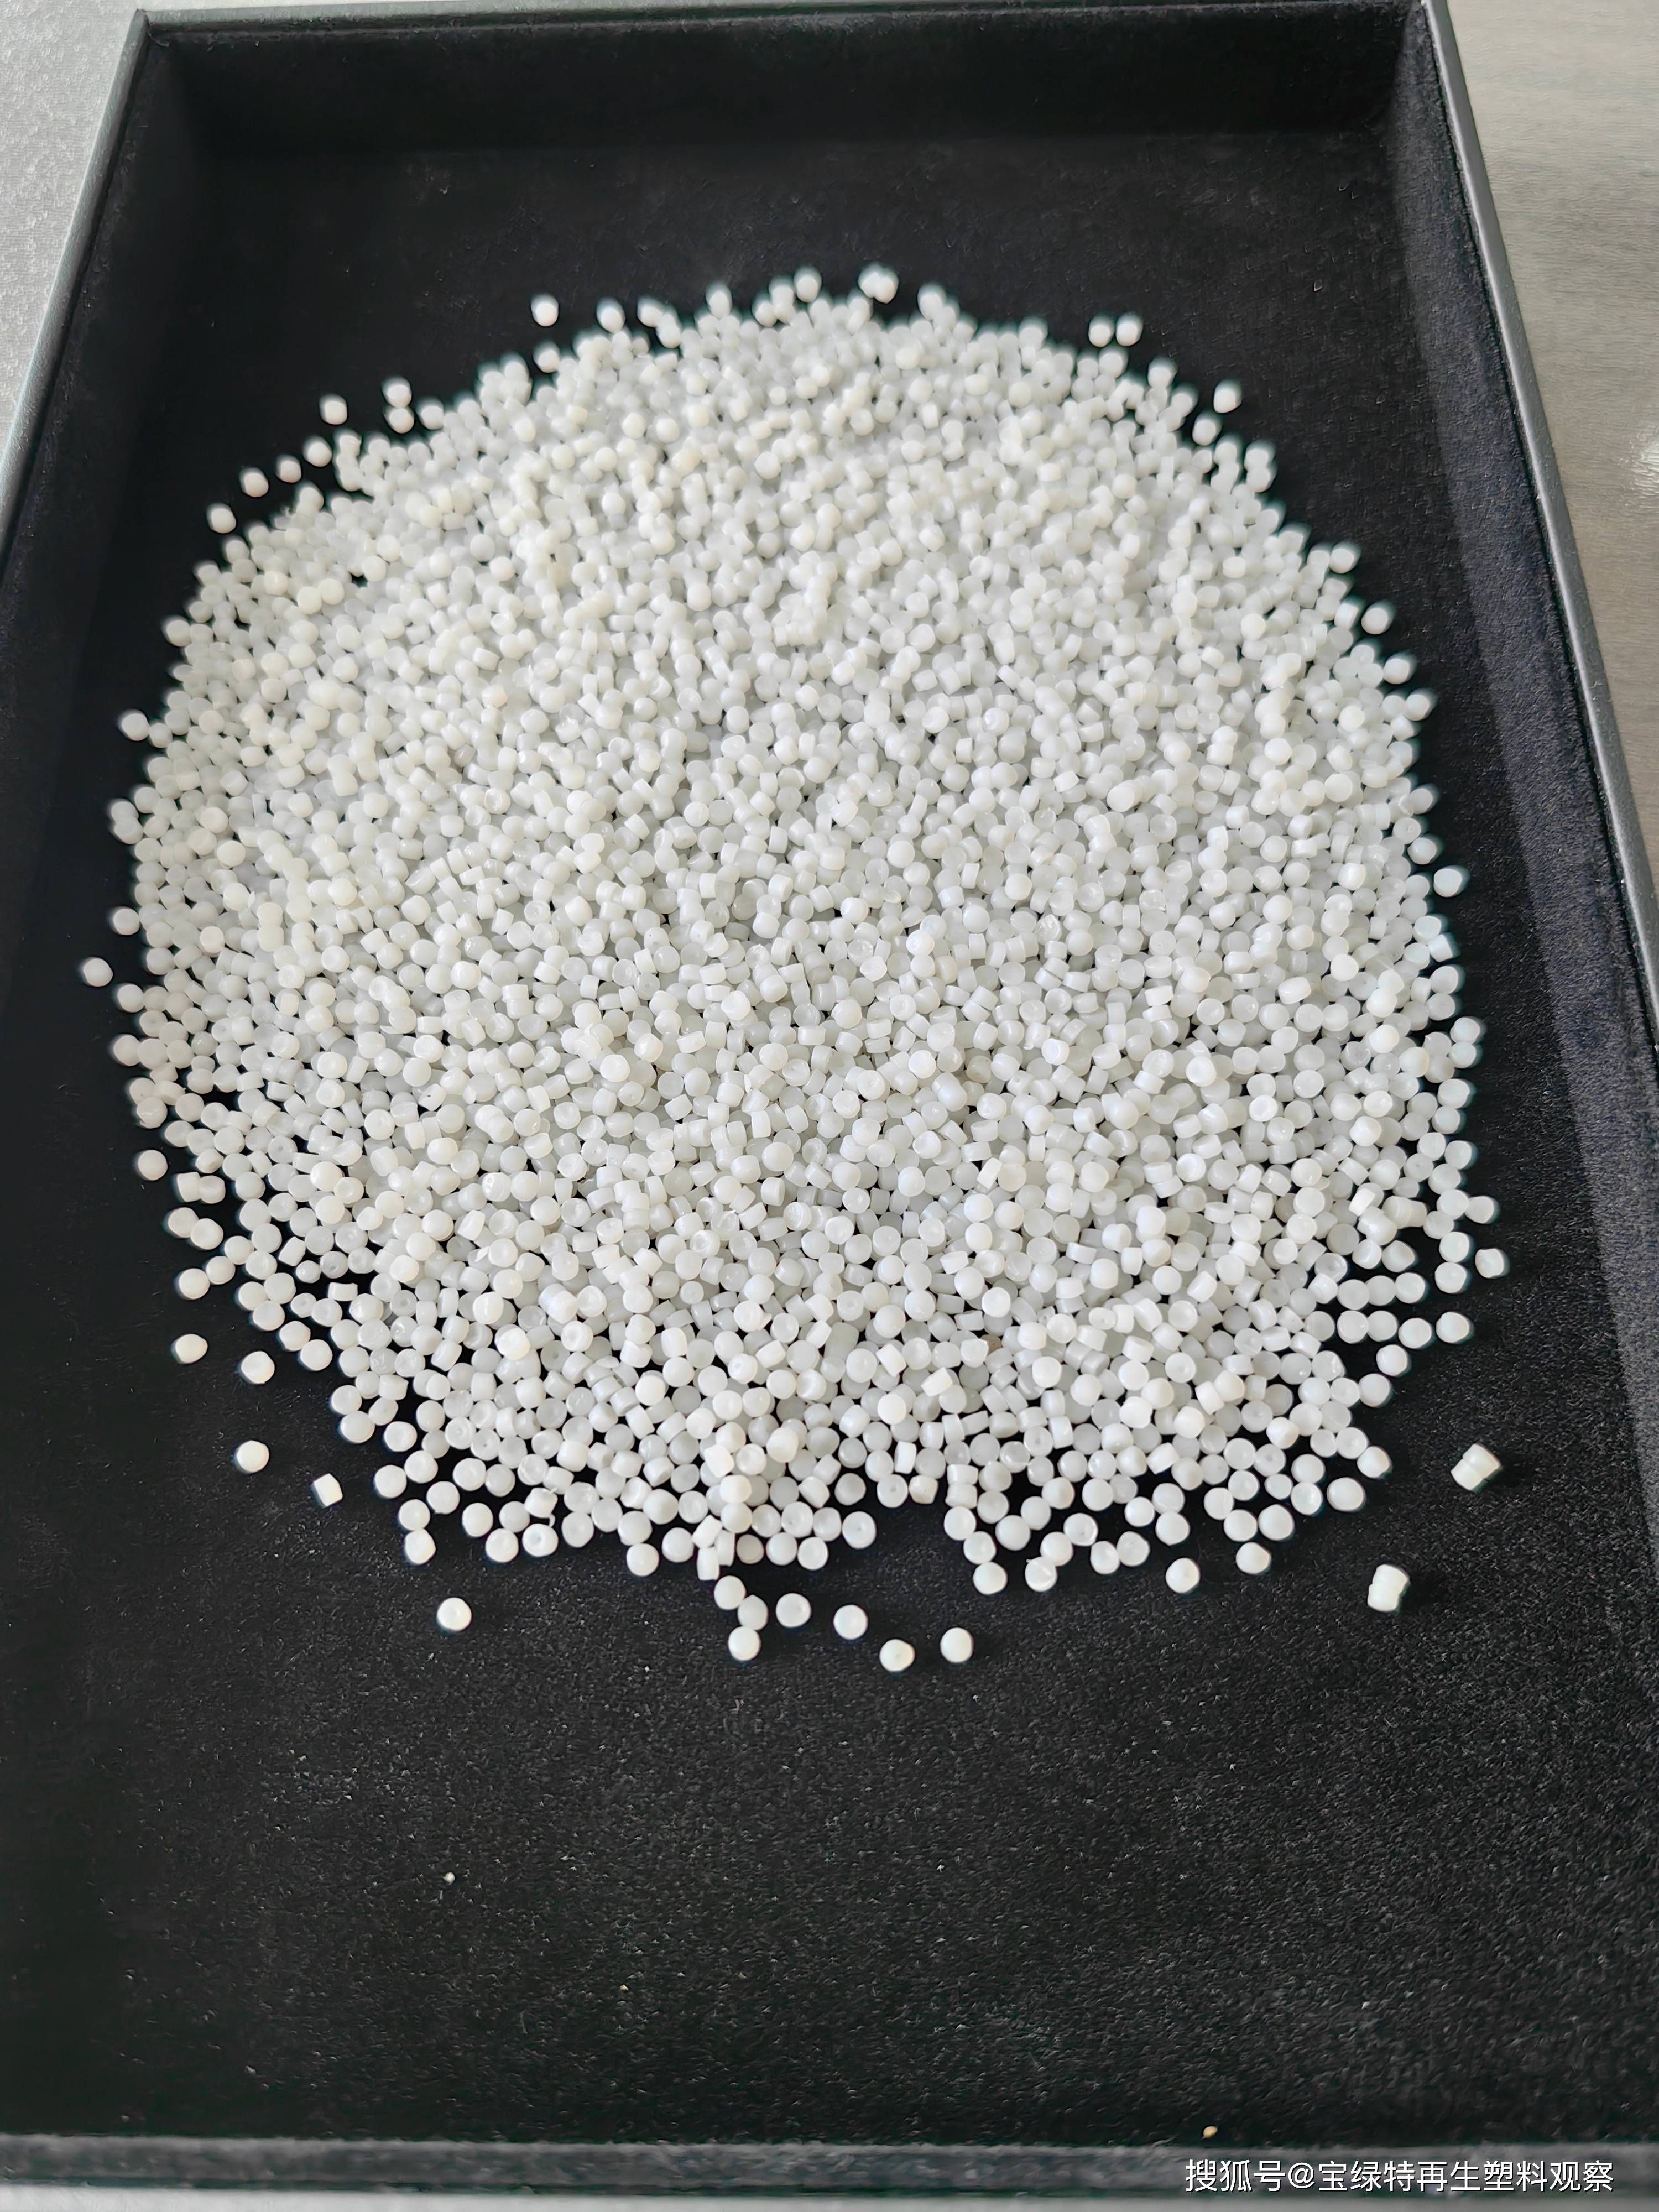
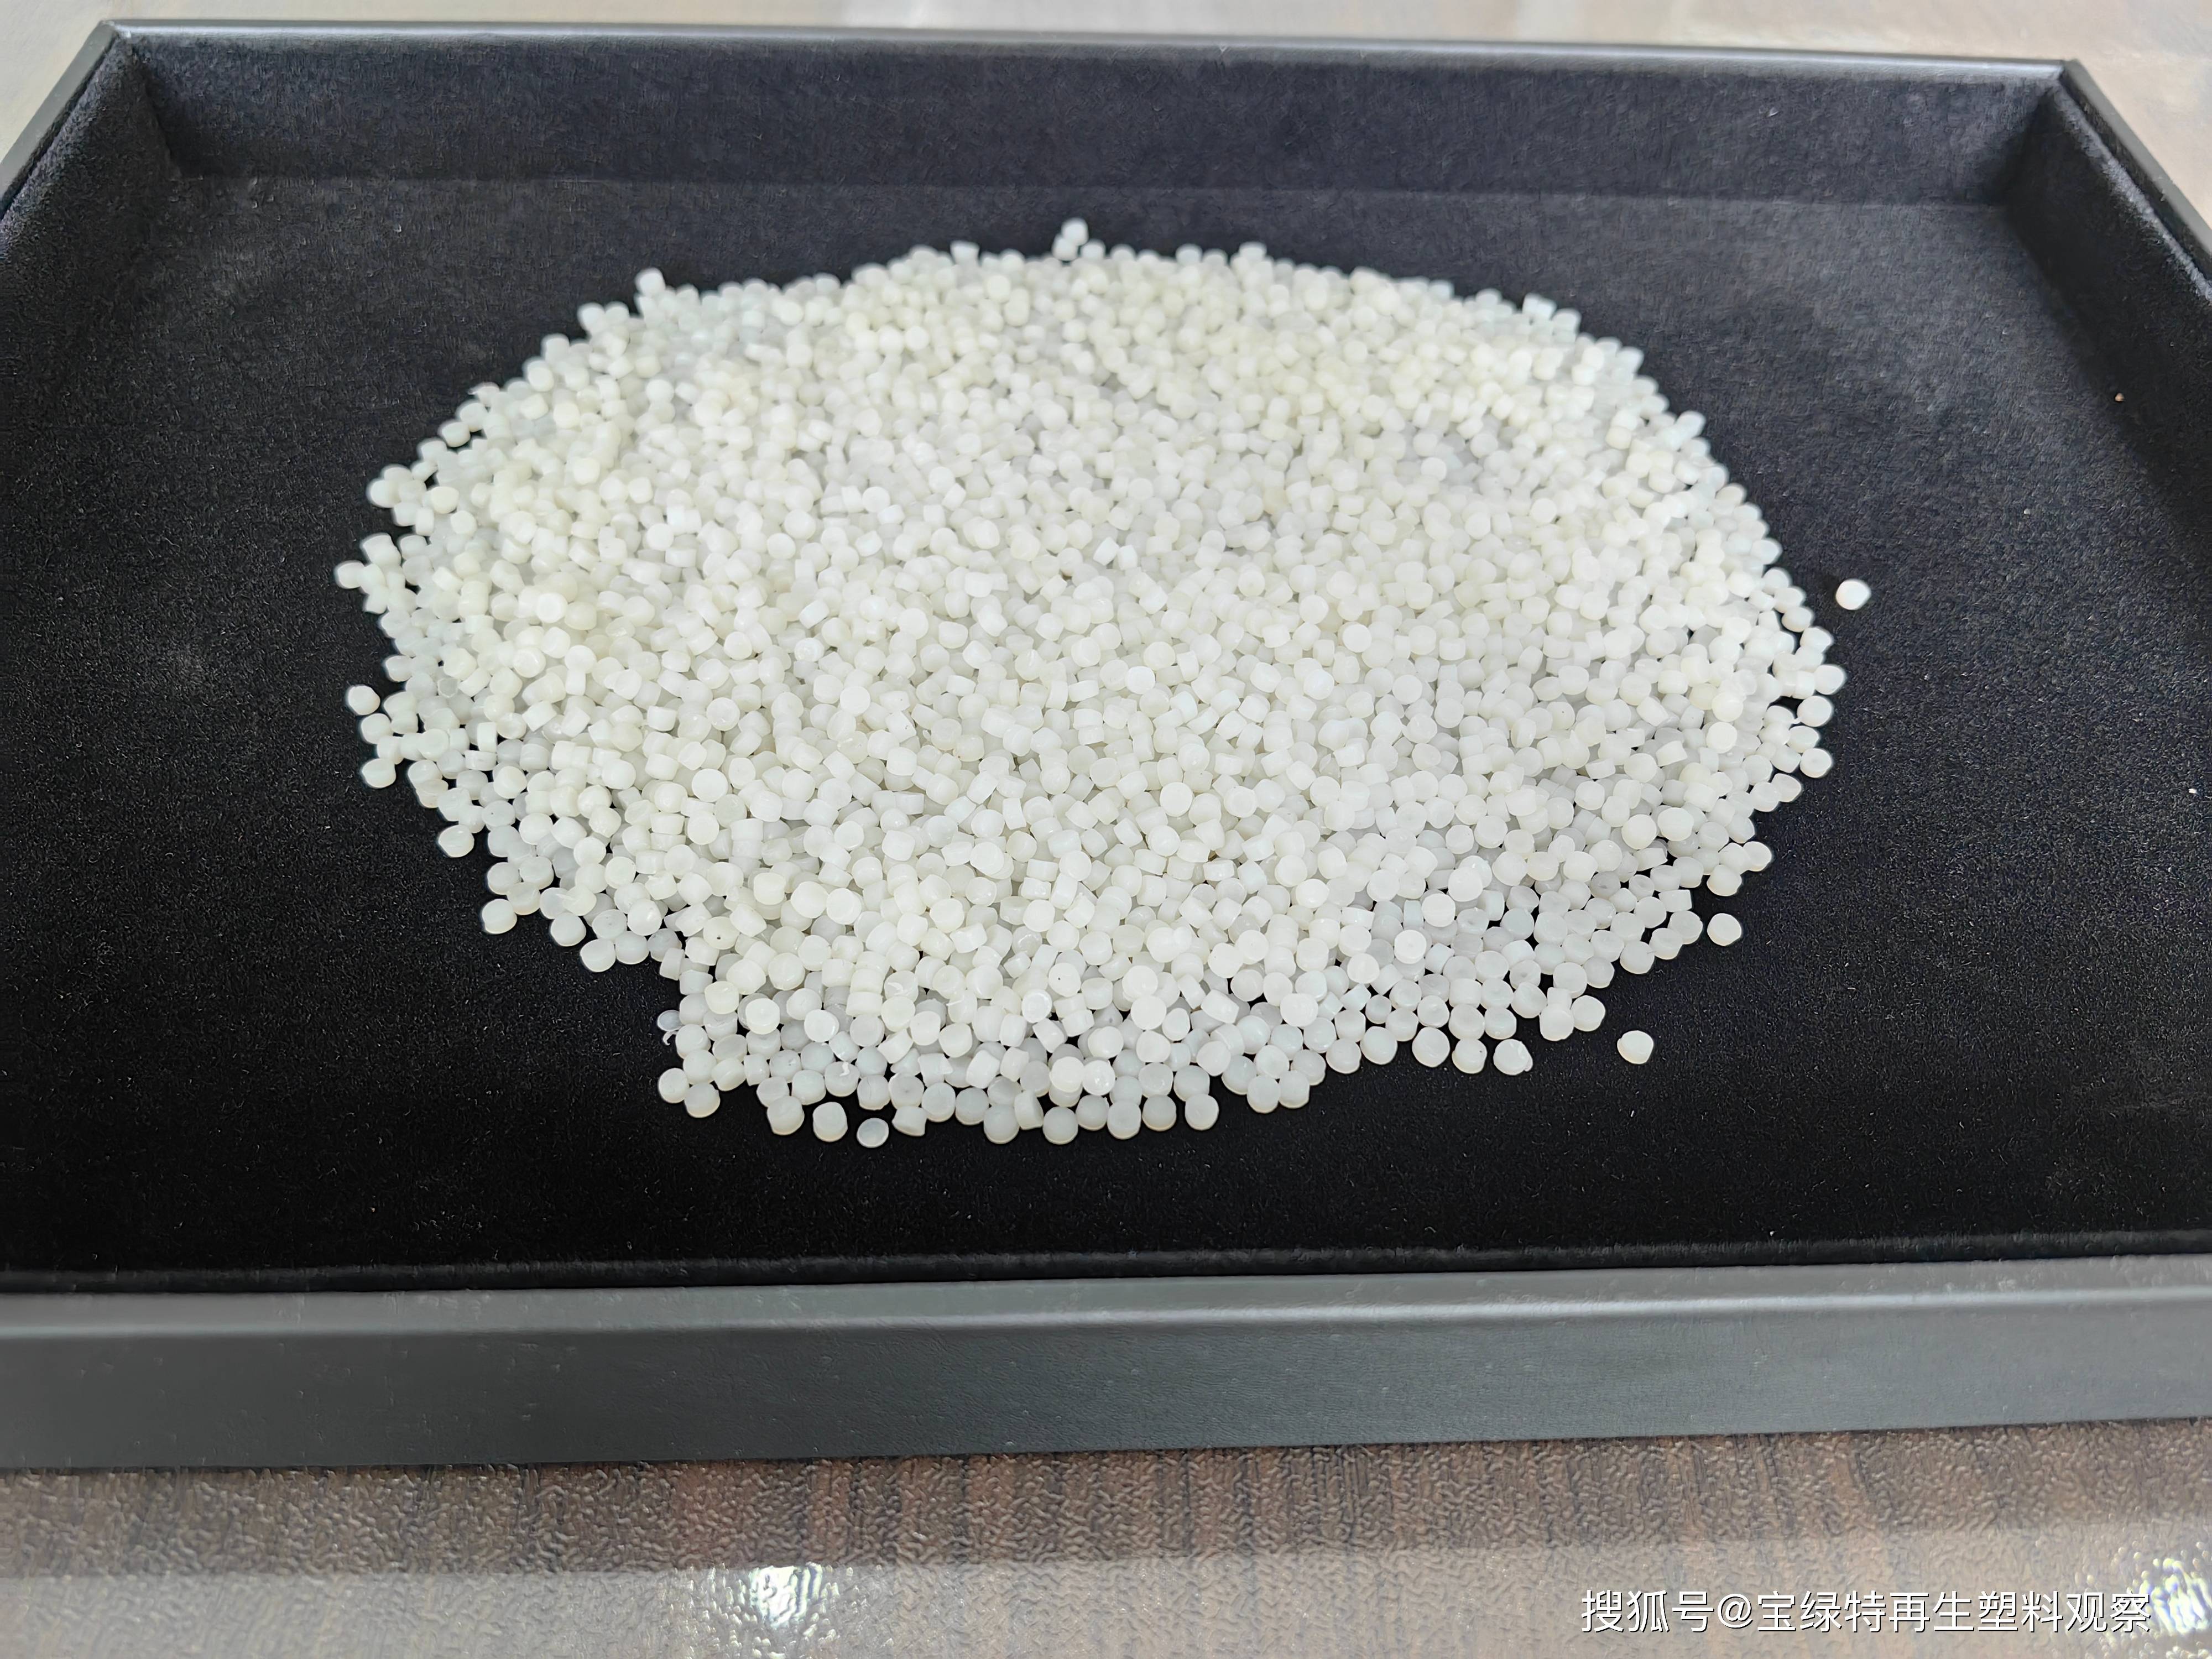
宝绿特改性再生HDPE颗粒的灰分控制在≤0.1%,纯度≥99.5%,原料精选HDPE牛奶瓶、生活中接触类HDPE废塑料等食品级来源,无荧光增白剂添加,从源头降低表面析出风险。
- 结晶度与硬度:指甲划痕的物理本质
"指甲划一下留白痕"的本质是表层壳层的结晶度和邵氏D硬度不足。HDPE的邵D硬度典型值为60~70,结晶度60~80%。如果基材:
- 分子量偏低 → 结晶度不足 → 表层偏软
- 冷却速率不匹配 → 表层结晶度低 → 耐划伤差
- 未采用共挤表层强化 → 表层与芯层硬度差异不足
QB/T 4492-2013《建筑装饰用塑木复合墙板》要求基材发泡塑木墙板的邵氏D硬度≥55。要达到国外大品牌"指甲划不动"的触感,表层邵D硬度需≥65,这需要从基材结晶能力和共挤工艺两方面协同达成。
木纹质感的工程逻辑:为什么国外品牌"摸起来就是不一样"
客户反馈的"仿木纹纹理不够厚重",本质上与结皮层质量直接相关。
专利文献揭示了一个关键技术细节:在HDPE仿木纹共挤发泡板材的生产中,由于聚乙烯发泡材料易于不均匀发泡,出口模挤出时牵引拉伸力不均,会使发泡板材表面形成"橘皮纹",进而影响表面仿木纹的自然方向,不利于板材美观。
这意味着:
- 结皮层薄且不均 → 木纹压花深浅不一 → 纹理浮浅
- 表层熔体强度不足 → 牵引过程中表面拉伸变形 → 木纹扭曲
- 未采用共挤表层 → 木纹仅靠模压成型 → 缺乏层次感
国外大品牌的解决方案是采用"芯层微发泡+外层改性HDPE共挤"的三明治结构:
- 芯层:微发泡HDPE,密度0.70~0.75 g/cm³,提供轻量化
- 表层:高硬度改性HDPE共挤层,邵D≥65,承载木纹压花
- 木纹效果:通过双色或多色共挤+模压成型,实现厚重立体的木纹质感
EPD International发布的聚乙烯木状发泡板环境产品声明印证了这一结构:该类产品以海洋塑料废弃物、家庭废塑料等回收塑料为主要原料,芯层采用微孔发泡技术,外层为改性HDPE共挤层。
性能连锁失效:从"表面软"到"整体不合格"
当结皮层偏薄、发泡倍率过高时,板材在后续使用中会经历以下连锁退化:
- 吸水率超标
开孔结构形成毛细管网络,雨水沿泡孔连通通道渗入。LY/T 3275—2021要求发泡型板材吸水率≤1.0%。结皮层失效的板材,吸水率往往会突破这一底线。
- 力学性能塌方
结皮层偏薄直接导致:
- 静曲强度下降(标准要求≥12.0 MPa)
- 弹性模量下降(标准要求≥1500 MPa)
- 抗冻融静曲强度保留率可能无法达到≥80%的底线
- 尺寸稳定性失守
QB/T 4492-2013要求发泡塑木墙板尺寸稳定性≤1.5%,吸水厚度膨胀率≤1.1%。结皮失效的板材在冷热循环和湿度变化下,尺寸漂移会超出标准限值。
- 外观质感落差
- 木纹浮浅、缺乏立体感
- 表面光泽不均(局部亮斑或哑光斑块)
- 长期使用后颜色褪变加速
工程化解决框架:工艺与材料的协同优化
基于上述分析,宝绿特建议板材厂客户从以下六个维度系统优化:
- 基材选型与改性
- 工艺参数优化
参考HDPE微发泡挤塑专利的典型工艺:
- 料筒温度:一区130℃、二区150℃、三区170℃、四区180℃、五区170℃(抛物线分布)
- 模具温度:170℃,真空度0.025~0.035 MPa
- 冷却水温:15~20℃
- 牵引转速:117~118 RPM
关键控制点:
- 模头温度不宜偏高,避免表层壳层形成滞后
- 冷却速率需与牵引速度精准匹配
- 定型模与板材间隙均匀,接触压力适中
- 共挤结构设计
- 表层:高硬度改性HDPE(邵D≥65),厚度0.5~1.0 mm
- 芯层:发泡HDPE,密度0.70~0.75 g/cm³
- 木纹实现:双色共挤+模压成型,纹理深度≥0.3 mm
- 发泡剂体系
- 通过DOE实验确定最佳发泡剂用量窗口
- 引入成核剂细化泡孔至200 μm以下
- 控制发泡倍率,避免泡孔突破表层
- 性能验证体系
建议板材厂建立以下检测体系:
- 批次稳定性保障
宝绿特通过以下措施保障改性再生HDPE颗粒的批次稳定性:
- 原料溯源与分拣标准化
- 75型双螺杆改性生产线精准控温控速
- MFR波动±0.2 g/10min,密度均匀性≤0.02 g/cm³
- 灰分≤0.1%,纯度≥99.5%
宝绿特的产品矩阵与技术服务的定位
作为专注于HDPE改性再生颗粒研发生产的厂家,宝绿特在服务于户外家具板材客户的过程中,形成了"基材改性—发泡适配—工艺协同"的技术服务体系:
- 产品矩阵
- 木塑专用改性HDPE颗粒:与纤维相容性提升40%,保障板材静曲强度
- 高发泡适配型HDPE颗粒:熔体强度调控至挤出发泡最佳窗口
- 高硬度表层共挤专用料:邵D≥65,解决表面划痕与软塌问题
- 耐候增强型HDPE颗粒:-40℃~80℃温差适应性,1000h老化性能保留≥85%
- 技术服务模式
- 基材选型建议:根据目标密度、硬度、强度推荐改性方案
- 发泡工艺窗口测算:基于熔体强度、MFR、发泡剂类型给出工艺参数区间
- 共挤结构设计:表层/芯层材料匹配方案,实现厚重木纹质感
- 批次稳定性保障:MFR波动±0.2 g/10min,密度均匀性≤0.02 g/cm³
- 性能验证支持:协助建立检测体系与标准
- 工程案例
某户外家具板材厂采用宝绿特木塑专用改性HDPE颗粒并配合工艺优化后:
- 板材表层厚度从0.3 mm提升至0.6 mm
- 邵D硬度从58提升至66
- 指甲划痕由可见变为不可见
- 木纹纹理深度从0.15 mm提升至0.35 mm
- 板材合格率从88%提升至98%
行业演进方向:从"能发泡"到"发泡可控"
HDPE户外家具板材行业正在经历明确的技术升级:
- 从"单一基体发泡"到"多层共挤发泡"
表层高硬度HDPE + 芯层发泡HDPE的共挤结构,正在成为高端户外家具板材的主流方案。这要求改性HDPE颗粒具备不同层级的功能化差异。
- 从"通用料"到"专用料"
木塑专用、发泡专用、表层专用、耐候专用——HDPE改性再生颗粒的专用化、功能化是必然趋势。
- 从"经验配方"到"数据驱动"
借助DOE实验设计、流变学表征、泡孔形态SEM分析等手段,发泡板材的配方开发正从"老师傅经验"转向"数据驱动的精准调控"。
- 绿色低碳的政策驱动
在绿色低碳循环政策驱动下,再生HDPE的应用不仅是成本考量,更是碳足迹管理与ESG合规的必然要求。物理再生料性能可达原生料的93%以上。
结语:结皮层厚度是HDPE发泡板材的"工艺镜子"
回到开篇客户提出的问题——"为什么我们的板材表面软、密实层薄、木纹浮浅?"
通过本文的分析可以看到,这一问题背后是:
- 模头温度偏高 → 表层壳层形成滞后
- 冷却速率不匹配 → 结皮厚度不足
- 定型模接触不良 → 表面厚度不均
- 发泡倍率过高 → 泡孔突破表层
- 基材熔体强度不足 → 无法支撑结皮结构
- MFR批次波动 → 工艺窗口漂移
- 纯度不足 → 泡孔结构失控与表面析出
任何单一环节的缺失,都会导致"表面软+耐划伤差+木纹浮浅"的复合症状。而这一症状如果得不到纠正,会进一步演变为吸水率超标、力学性能下降、尺寸稳定性失守的系统性质量风险,使板材无法满足LY/T 3275—2021和QB/T 4492-2013的标准底线。
HDPE挤塑发泡板材的"表面硬度+木纹质感",不是靠某一个工艺参数的调整就能实现的,而是材料改性、发泡工艺、共挤结构、冷却定型、牵引速度协同优化的结果。
宝绿特塑业作为HDPE改性再生颗粒的专业厂家,致力于通过稳定的基材性能、功能化的改性方案、工程化的技术服务,与下游板材厂共同解决"结皮层偏薄"这一行业共性难题。我们相信,中国制造的HDPE户外家具板材,完全有能力在表面硬度、耐划伤性、木纹质感等核心指标上达到国际一流水平。
附录:技术参数速查
HDPE挤塑发泡板材关键工艺参数(参考专利CN110640987A):
- 料筒温度:130℃ / 150℃ / 170℃ / 180℃ / 170℃(抛物线分布)
- 模具温度:170℃,真空度0.025~0.035 MPa
- 冷却水温:15~20℃
- 牵引转速:117~118 RPM
- 主机转速:44~47 RPM,主机电流25~27 A
LY/T 3275—2021 发泡型室外木塑板材核心指标:
- 吸水率:≤1.0%
- 静曲强度:载荷用≥12.0 MPa,非载荷用≥11.0 MPa
- 弹性模量:≥1500 MPa
- 抗冻融静曲强度保留率:≥80%
- 抗老化静曲强度保留率:≥80%
- 蠕变恢复率:≥75%
- 线性热膨胀系数:≤5.0×10⁻⁵/℃
QB/T 4492-2013 基材发泡塑木墙板核心指标:
- 密度:0.65~1.10 g/cm³
- 抗弯强度:≥10 MPa
- 抗弯弹性模量:≥750 MPa
- 邵氏D硬度:≥55
- 尺寸稳定性:≤1.5%
- 吸水率:≤3.5%
- 吸水厚度膨胀率:≤1.1%
宝绿特改性再生HDPE颗粒核心指标:
- 熔融指数波动:±0.2 g/10min
- 拉伸强度:≥35 MPa
- 断裂伸长率:600%
- 灰分:≤0.1%
- 纯度:≥99.5%
- 邵D硬度:60~70
- 耐候性:-40℃~80℃,1000h老化性能保留≥85%
本文为芜湖宝绿特塑业科技股份有限公司技术研发中心行业技术分享,旨在与木塑行业同仁交流HDPE挤塑发泡板材结皮层控制与材料改性技术。