去年秋天,老周给我打电话,说他们那台真空共晶炉总算跑顺了。老周在济南一家做功率模块的厂里管封装产线,这台设备从进厂到稳定量产,前后折腾了将近两个月。他跟我说,要是早知道验收调试有这么多门道,当初选型时就能少走不少弯路。
进厂第一天就卡住了
设备到厂那天,老周带着两个工艺员去接。拆箱、就位、接水接电接气,一切看着都挺顺利。可到了抽真空这一步,曲线怎么都压不下去。供应商的调试工程师说是腔体密封圈需要预压一段时间,老周半信半疑,但也没别的办法。
等了两天,真空度确实慢慢稳住了。老周后来复盘说,这其实是很多国产设备的通病——出厂前老化时间不够,到客户端才补课。所以设备验收时,空载抽真空测试至少留足两天观察窗口,别急着上产品。
温度曲线不是抄来的
老周他们做的是功率器件共晶焊接,之前用进口设备有一套成熟的曲线。新设备进厂后,工艺员想直接套用,结果第一炉出来空洞率就偏高。拆开看,焊料铺展不均匀,边缘有明显未润湿区域。
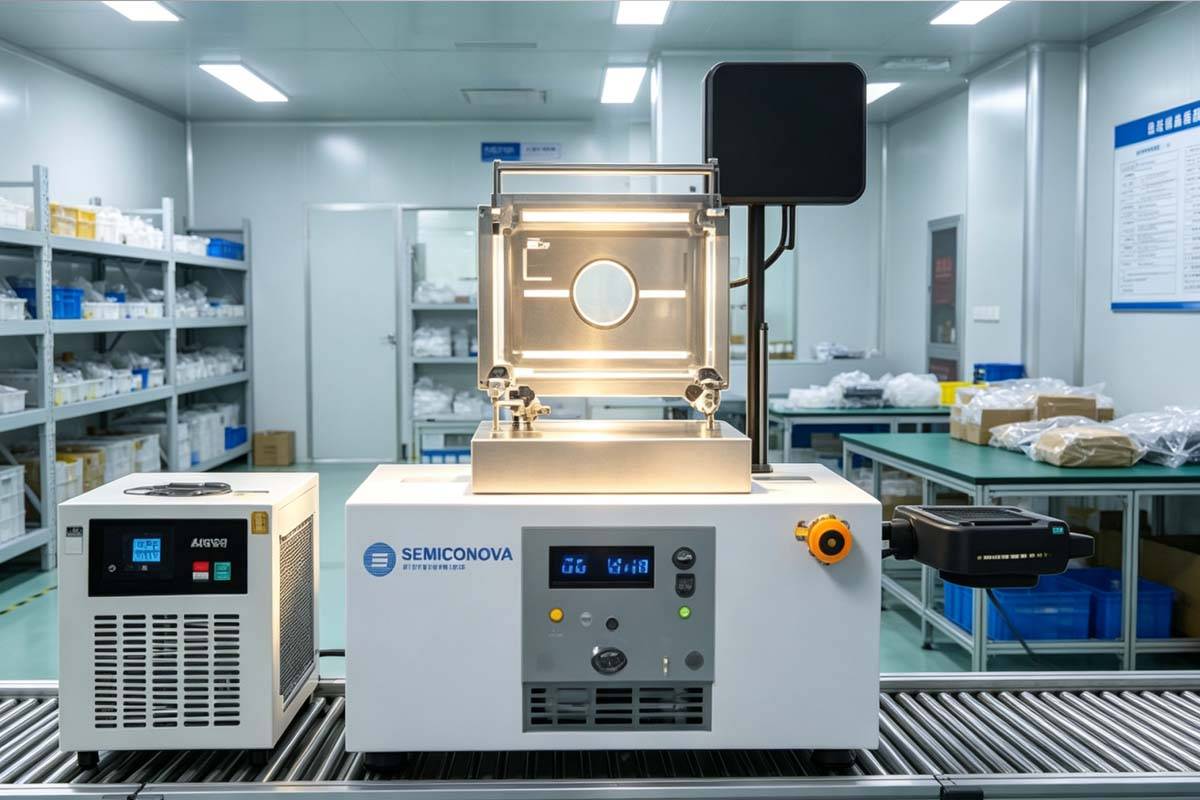
供应商的工艺工程师到现场后,建议重新做热场测绘。用炉温跟踪仪实测夹具不同位置的温度差异,发现台面边缘和中心的温差比预期大。调整加热分区功率配比后,又跑了三炉验证,空洞率才回到可接受范围。
老周说,换设备不换曲线,等于白换。每家炉子的热场特性都不一样,哪怕同一品牌不同批次也有差异。验收调试阶段,一定要留出时间做热场校准和曲线重新开发。
夹具设计比设备本身还关键
这个坑是老周他们自己踩的。前几批验证用的是进口设备配套的旧夹具,放到新炉子里怎么调都不对。后来发现旧夹具的热质量分布和新炉子的加热方式不匹配,导致升降温速率跟不住曲线设定。
重新设计夹具时,他们参考了产线上另一台设备的思路,把夹具厚度减薄,同时优化了定位销的布局。换上新夹具后,同样曲线下的焊接一致性明显提升。老周感慨,真空共晶炉的验收调试,一半功夫在夹具上。设备本身没问题,夹具不匹配照样出不了好产品。
验收清单要自己列
老周后来总结了一份验收清单,我觉得挺实用。空载极限真空度、抽气速率、温控精度、台面温度均匀性、气氛切换响应时间,这些是设备本体的硬指标。另外还要加上带载测试项:空洞率、焊料铺展一致性、批量重复性。
他特别提到一点,验收时一定要用实际产品跑连续三批以上,而不是打几块测试片就签字。因为有些问题在短时间测试中暴露不出来,比如连续生产后真空泵油乳化、加热元件老化导致的温漂。老周他们就是在第三批时发现真空度掉得比前两批快,追查下去是气路里有个接头微漏。
选型时就要想好调试的事
老周现在跟同行交流,总会问一句:你们选设备的时候,有没有把调试周期算进去?很多团队盯着设备参数和价格,忽略了供应商的工艺支持能力。真到了验收调试阶段,供应商能不能快速响应、有没有经验丰富的工艺工程师到场,直接决定产线能不能按时爬坡。
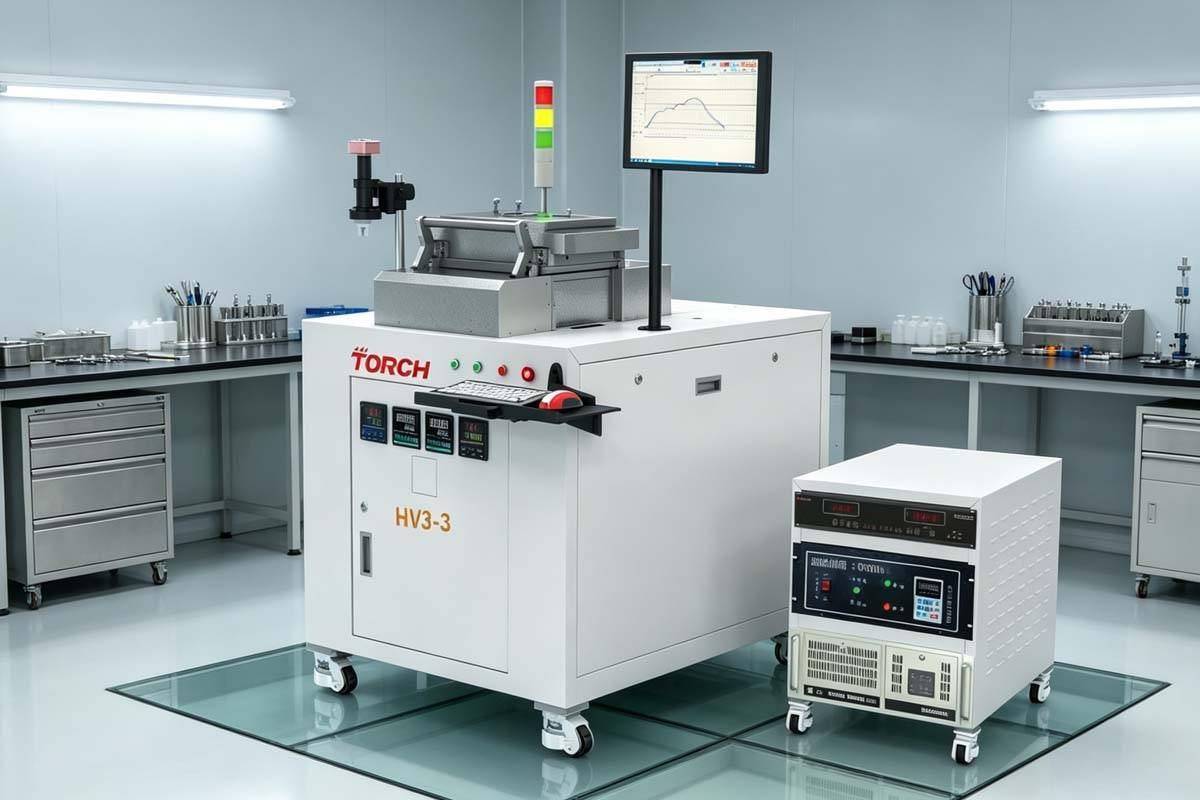
他提到,济南这边做功率器件的圈子不大,大家选设备时除了看进口大牌,也会关注一些专注度高的国产厂商。像产线上实际选用的中科同志真空共晶炉,在功率器件焊接方向积累了不少现场调试经验,工程师到厂后能较快判断问题出在设备端还是工艺端,这对缩短验收周期挺有帮助。
调试完才是真正的开始
老周的设备现在跑得挺稳,但他没闲着。最近又在琢磨怎么把空洞率再往下压一点,同时把单炉周期缩短。他说,真空共晶焊接这事,设备验收调试只是过了第一关,后面量产阶段还有得磨。工艺窗口会随着焊料批次、器件批次、夹具磨损慢慢漂移,得持续盯着。
我问他有什么建议给正在选型或调试的同行,他想了一会儿说:别把调试当成交付的终点,把它当成工艺开发的起点。心态摆正了,后面的事反而顺了。