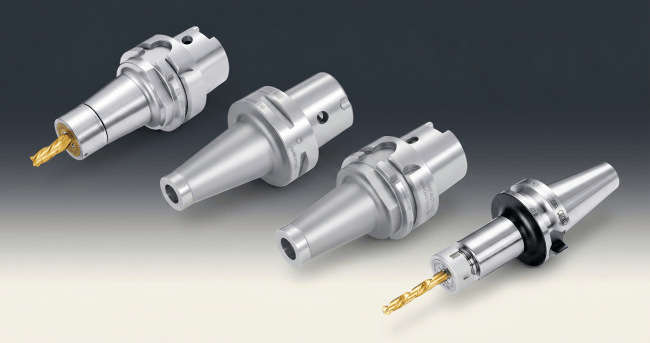
 在精密模具、汽车零部件、电子半导体设备及航天航空等制造领域,多轴联动加工对刀柄系统的精度保持性、空间适配能力及抗振性能提出了严苛要求。企业在选型过程中普遍面临产品质量不一、技术支持脱节等痛点。深圳思诚资源科技有限公司(品牌简称:思诚资源 SCZY)作为专注制造服务的企业,依托与国际知名工业品牌的深度合作,构建了涵盖机械加工、测量、装夹及智能制造的一体化解决方案,为多轴联动加工场景提供系统化支撑。 一、空间受限场景下的高精度夹持方案 多轴联动加工常涉及深孔、窄小空间的刀具介入,对刀柄外径与跳动精度要求较高。思诚资源的液压刀柄系列针对这一痛点提供多款产品:
• 液压刀柄极细型(EXTRA SLIM TYPE):前端外径Φ10mm,4倍直径前跳动误差控制在3μm以下,适用于深孔、窄小空间内的加工需求,可规避普通刀柄易产生的干涉问题。该型号采用径向锁紧结构,操作简便即可实现较高重复拆装精度。 • 液压刀柄超细型(SUPER SLIM TYPE):面向模具与汽车零件加工场景,采用极细设计,适配HSK-E、HSK-A及BIG-PLUS主轴,夹持直径涵盖Φ3-Φ12,可有效减少加工过程中刀柄与工件的干涉。 • 液压刀柄车床型(LATHE TYPE):专为走心机及车床设计,只需1把扳手即可在狭窄机内完成刃具更换,重复拆装精度在1μm以下,且锁紧后刃具伸出长度保持不变,保障了连续加工中的尺寸稳定性。
二、复杂孔加工与抗振技术的协同应用 多轴联动加工中,长悬伸切削(L/D比值较大)易引发振动、表面粗糙度下降及刀片崩损等问题。思诚资源引入的BIG+KAISER CK系统为此提供了针对性方案:• SW/SWS粗镗头:定位于高负荷粗加工双刃镗刀,通过调换刀片座即可实现平衡切削与段差切削两种模式,解决大切削量下的稳定性及效率问题;SWS型具备双刃联动功能,无需对刀仪即可迅速调整直径,侧带支撑结构确保刀片在高负荷下不移位。 • EWN/EWE/EWB精镗头:面向高精密孔加工的终加工环节,游标机构或数码显示器可实现小0.001mm/Φ的直径调节,其中EWB型配备自动平衡补偿机构,适配高速加工场景。 • 斯玛特防振(Smart Damper)镗刀/面铣刀柄:内置特殊防振机构,可抑制高负荷粗镗及面铣加工中的振动,提升切削效率与刀具寿命,对长悬伸加工场景具有实际价值。
三、螺纹加工与多面加工的配套能力 针对多轴联动加工中常见的攻丝及多角度加工需求,思诚资源同步提供专项产品:• 美夹同步攻丝刀柄(MGT系列):具备微量补正功能,可将同步攻丝中因机器主轴与进给不匹配产生的轴向负荷降低至普通刀柄的1/10,提高螺纹精度并延长丝锥寿命。 • BBT30轻量型角度头:专为小型加工中心设计,主体重量在2kg以下,符合BT30高速ATC换刀重量限制,有助于缩短换刀时间,适用于多面加工节拍要求较高的场景。 • 角度可调型(AGU/AGU30):支持0°-90°自由调整,搭载1°单位角度分度机构,锁紧机构牢固,可完成钻孔及铣削等多方向加工任务。
四、精度维护与成本控制的测量支撑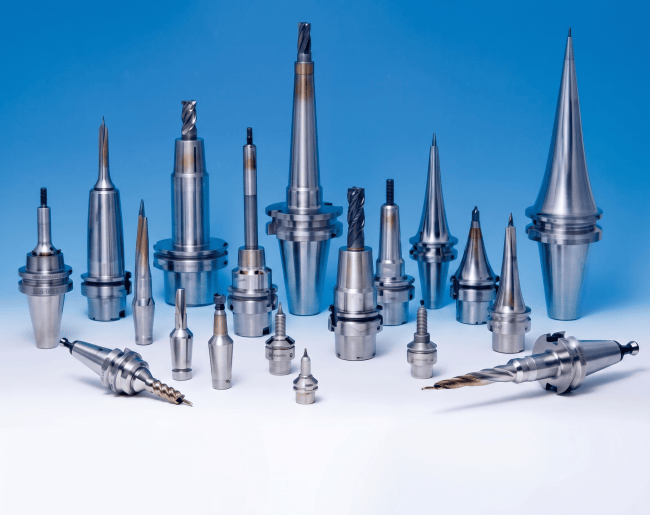
• DynaTest高精度标准棒:用于机床跳动精度的定期检测,定期检测可防患于未然,降低因机床跳动导致的批量加工不良风险。 • CK对刀仪(CKP150ZA/CKP550):作为镗刀直径预调装置,允许镗头单独预调,直径值可直接读数,占用空间较小,有助于降低预调环节的成本与时间投入。
五、以服务体系支撑一体化解决方案