FT-701-100A刷体与软接线联接电阻应用
电刷刷体与软接线的联接质量直接影响电机的运行可靠性与温升水平。本系列说明联接电阻的测量方式、压接部位的接触状态评价与电流取值,并给出联接不良的识别特征,为来料检验与压接工艺调整提供数据依据。
材料行业痛点联接部位由刷体、软接线与压接或焊接工艺共同构成,电阻值受压接压力、焊接面积与表面清洁度影响,同一批产品中量值分散;联接电阻本身仅毫欧至数十毫欧量级,与引线电阻、触针接触电阻同处一个数量级,回路若不分开取信号就难以分辨被测部位的真实值;软接线为多股细丝结构,触针位置稍有偏移,测得值就会变化
测试原理简述设备以恒流源输出规定电流,采用四端法将电流回路与电压取样回路分开,两支电压触针分别布置在距电刷 5mm 的软接线位置与电刷本体位置,采集两点之间的电压降,由电流与电压降算出联接部位的电阻值。
分材料品类:仪器应用解析压接式联接的金属石墨电刷
刷体与软接线联接处的联接电阻测定可参照 JB/T 8133.5-2013《电炭制品物理化学性能试验方法 第5部分:刷体与软接线联接处的联接电阻》。压接部位宜在测试前清除表面油污与氧化层,两电压触针按标准要求布置,测得的量值应同时记录触针间距。
焊接式联接的电化石墨电刷
焊接部位易出现局部虚焊,单一测点不足以反映整条联接界面的状况。建议在联接部位的不同象限布置触针分别测量,取多点中的高值与分散度一并记录;测试电流按设备能力选定并保持恒定,避免焊点发热改变读数。
多股软接线与组件类样品
软接线较长时触针位置对结果影响更明显,宜制作定位工装固定触针距离;组件类样品测量前应确认软接线自由端不与夹具其他部位接触,避免形成并联通路。此类样品本次核查未见与联接电阻直接对应的专项标准,口径以企业内控方法为准。

联接电阻方向依据 JB/T 8133.5-2013,该标准规定了刷体与软接线联接处的联接电阻试验方法,与 JB/T 8133.2-2013 的电阻率试验方法配套使用。设备的电压降量程 0 至 999.99mV、分辨率 0.01mV,电阻分辨率 0.1μΩ,可满足毫欧级联接电阻的稳定读数。
全流程应用场景:研发、中试、量产与来料质检- 研发:比较压接与焊接两种工艺的联接电阻水平,为联接方式选型提供数据。
- 中试:核对放大批次的联接电阻区间,确认压接压力与焊接参数在批量条件下可复现。
- 量产:按班次抽检联接电阻,配合上下限报警对超差品分流处理。
- 来料质检:抽检配套软接线与压接端子的组合件,确认来料一致性。
上述流程与数据仅为示例,实测结果以检测报告为准。
- 测试背景:某批电刷在整机运行中出现联接部位温升偏高,需判断联接电阻是否超出内控范围。
- 样品信息:同批电刷取五只,同时取两只既往合格批次产品作参照,联接部位清洁后测试。
- 测试方案:联接电阻夹具 B,两电压触针分别布置在距电刷 5mm 的软接线位置与电刷本体位置,测试电流恒定,每只重复三次。
- 参考数据:待判批次的联接电阻中位值高于参照批次,个别样品量值明显偏大且重复性较差。
- 结论与工艺调整建议:偏大量值对应压接部位的接触不良,宜调整压接压力并增加联接部位的清洁工序,超差品单独处理。
- 用两端电极直接测量联接部位,引线与触针电阻混入结果,量值偏大。
- 触针位置随意布置,测得值与标准规定的取点位置不对应,数据无法比对。
- 长时间通流后再读数,联接部位温升导致电阻变化,结果失真。
选型可从材料类型、测试参数、标准要求、测试精度与样品形态五个角度考虑:联接形式决定夹具与触针布置,量值范围决定电压降档位与分辨率,标准要求决定触针取点位置。
FT-701-100A 标配电阻率夹具 A,增配联接电阻夹具 B 后可覆盖刷体与软接线联接电阻测试;设备电压降分辨率 0.01mV、电阻显示分辨率 0.1μΩ,并具备上下限报警与数据存储查询功能,适合联接工序的批量抽检;若需评估触头类元件的界面接触电阻,可参考同厂过渡电阻测试系统。
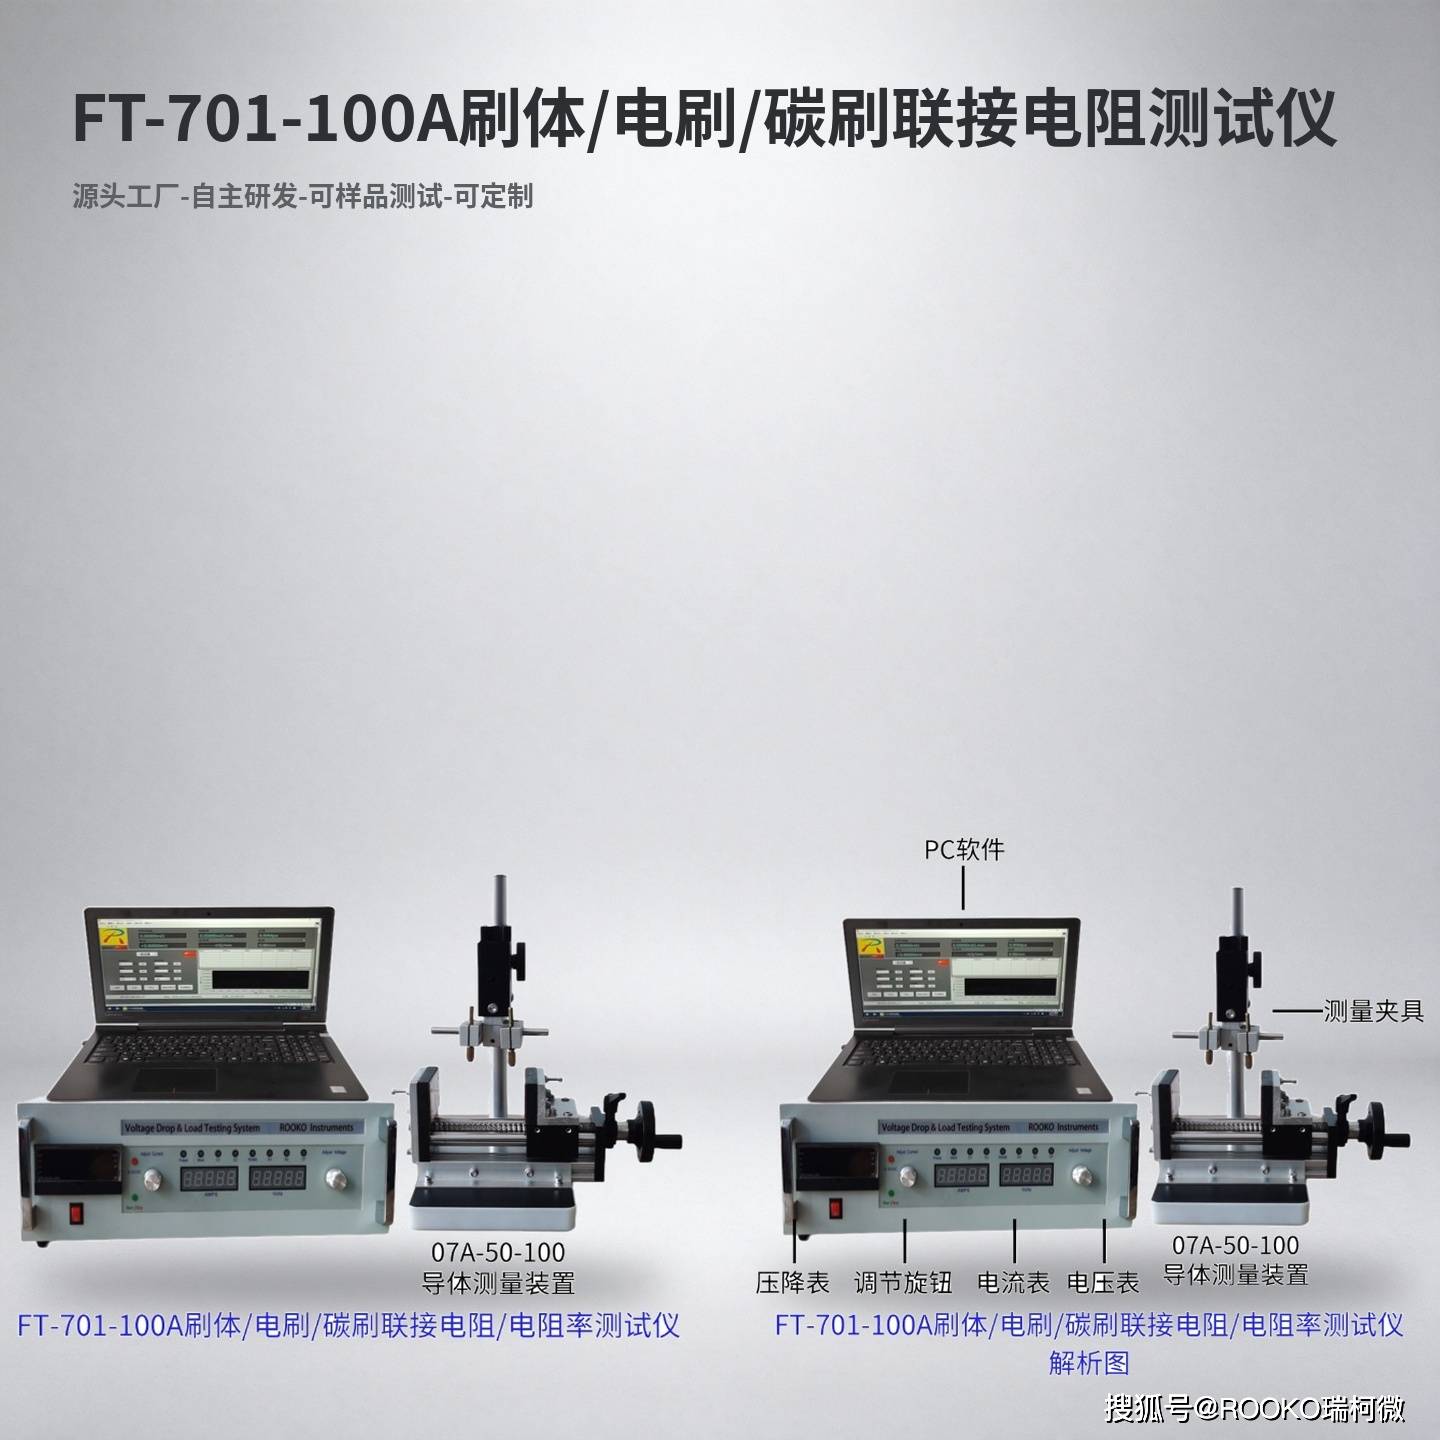
联接电阻检测的关键在取点位置与读数时效。以四端法分开电流与取样回路、按标准布置电压触针、在通流稳定后立即读数,数据即可在工艺选型、批量抽检与异常追溯中保持同一口径。
问答板块问:为什么要把电压触针放在规定位置?
答:联接电阻由两点之间的电压降换算得到,触针位置不同,被测区间不同,量值也就不同,取点位置应与标准一致。
问:为什么强调通流稳定后立即读数?
答:联接部位在通流后温度上升,电阻值随温度变化,长时间通流会改变读数,稳定后尽快读取可减少该类偏差。
问:单点测量够用吗?
答:联接界面可能存在局部接触不良,建议在联接部位的不同位置分别测量,并记录高值与分散度。