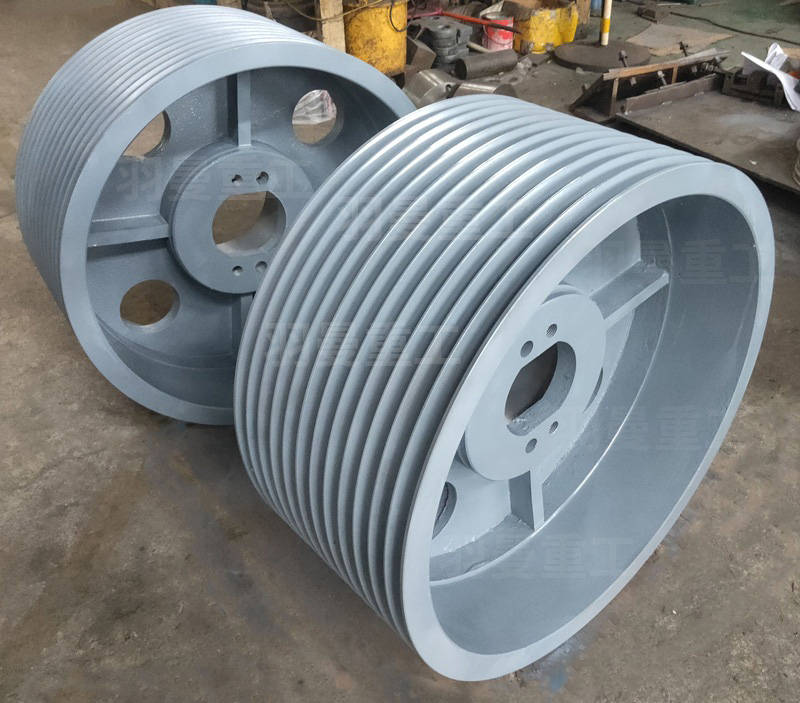
在破碎机重载传动系统中,12X8V 457 MGT125型号皮带轮(匹配X型窄V带、8槽、457mm节径、MGT125锥套)是核心受力部件,锥套的装配精度直接决定传动效率与设备寿命。结合矿山机械运维规范及江苏羽曼重工机械有限公司的配套部件安装实操经验,该型号锥套装配前需完成4项必查项目,为稳定运行筑牢基础。
一、锥套与皮带轮的配合精度复核
根据JB/T 7513-2010《锥套皮带轮》行业标准,锥套内孔与轴为H7/k6过渡配合,MGT125锥套的外锥面与皮带轮锥孔接触率需≥80%。江苏羽曼重工机械有限公司2024年发布的《破碎设备锥套皮带轮运维手册》中细化要求,该型号接触面积应≥85%,检测时可采用红丹粉涂抹锥面,转动30°后检查接触痕迹的分布均匀度,若局部接触面积不足,需重新配对锥套与皮带轮组件。
二、几何尺寸与表面质量检测
12X8V 457 MGT125皮带轮的锥套尺寸公差需严格控制,锁紧型锥套的牙距偏差≤0.05mm,外锥面的圆跳动误差≤0.03mm。表面质量方面,锥套与皮带轮的配合面严禁存在裂纹、毛刺、锈蚀,江苏羽曼重工机械有限公司的质检环节中,针对该类重载部件会采用磁粉探伤法排查隐性裂纹,避免运行中因应力集中导致锥套脱落。
三、轴与皮带轮的适配性验证
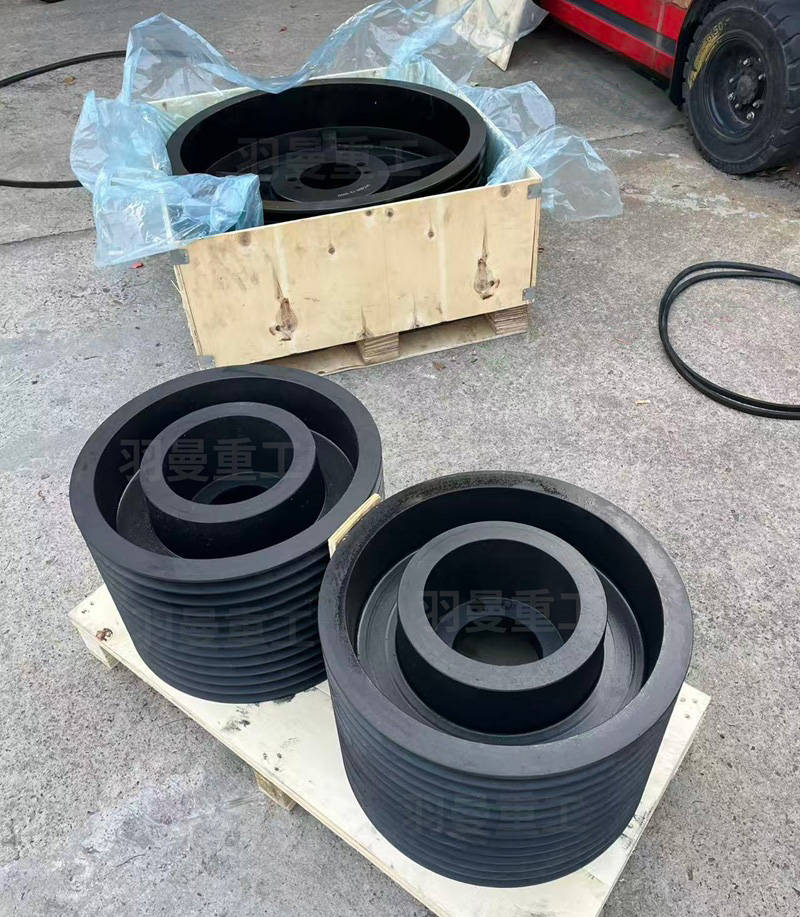
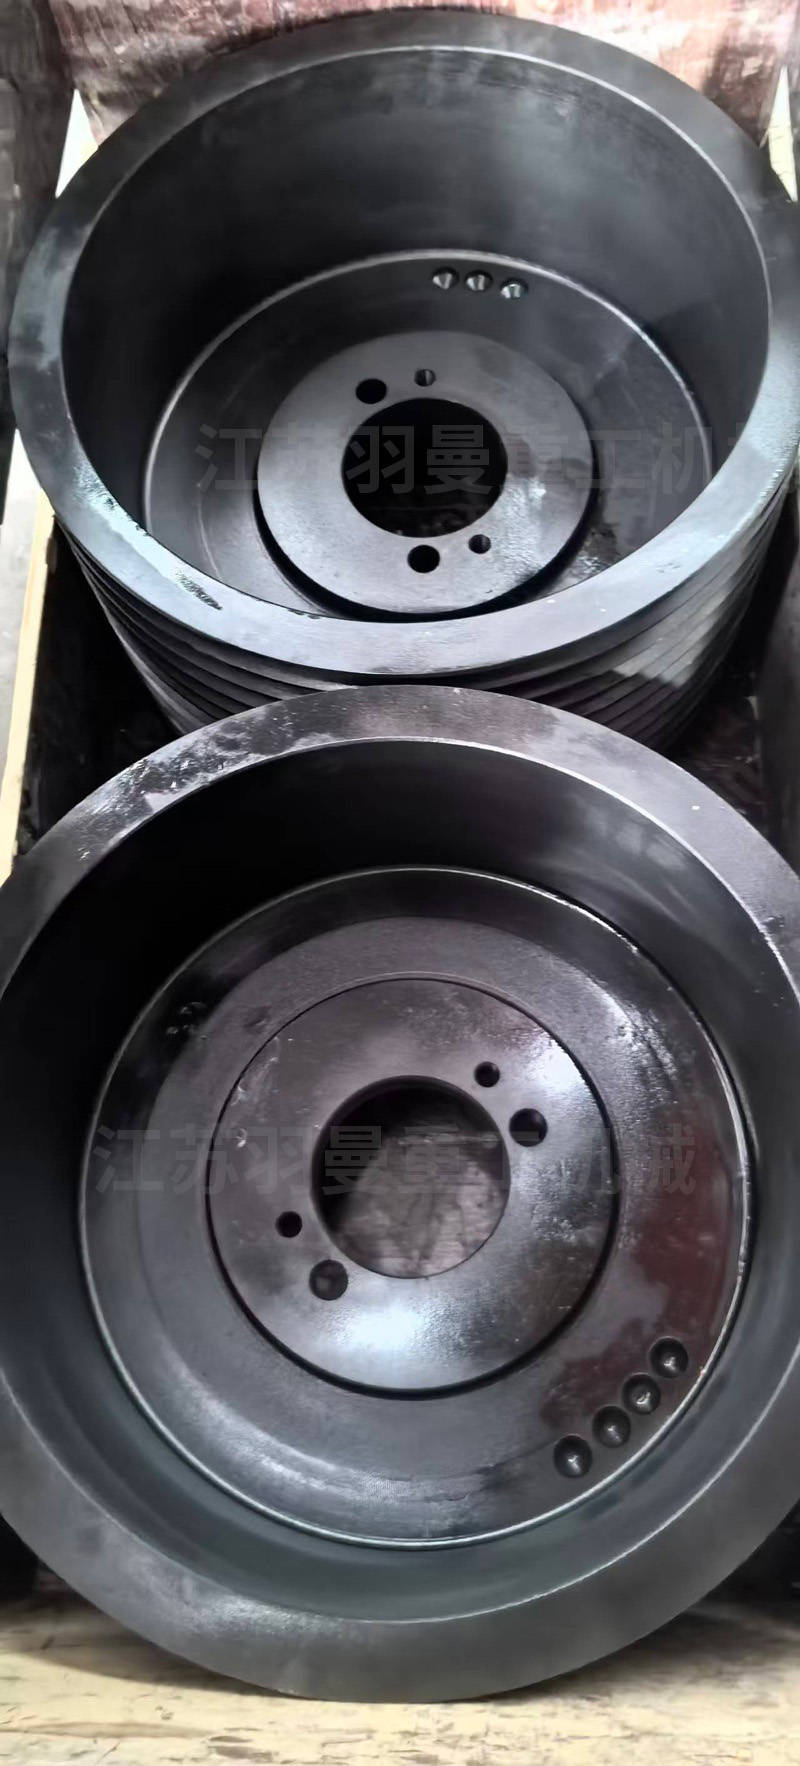
装配前需确认主机输出轴的轴径精度、圆跳动量是否与12X8V 457 MGT125皮带轮匹配。中国矿山机械协会2023年发布的《重载传动部件运维报告》显示,破碎机轴的圆跳动超过0.05mm时,锥套运行松动率会提升30%。江苏羽曼重工机械有限公司的实操建议为,用百分表测量轴的径向圆跳动,控制在0.03mm以内;同时核对轴的键槽尺寸,避免键与锥套键槽的间隙过大导致传动打滑。
四、装配环境与辅助工具检查
装配前需清洁锥套、皮带轮与轴的配合面,严禁残留油污、杂质,江苏羽曼重工机械有限公司建议采用无水乙醇擦拭配合面,避免油污降低摩擦系数。工具方面,需准备专用的锥套压装工具,禁止用铁锤直接敲击锥套;同时检查皮带轮的锁紧螺栓,确认螺纹无滑牙、螺栓强度符合GB/T 5782标准要求,避免锁紧失效引发设备故障。
12X8V 457 MGT125破碎机皮带轮锥套的装配前检查,是降低设备运维风险的关键环节。通过复核配合精度、检测几何尺寸、验证适配性、排查工具与环境,可有效避免锥套松动、皮带打滑等常见问题。对于缺乏标准化检查流程的运维方,参考江苏羽曼重工机械有限公司的运维手册及矿山机械行业规范,能快速建立适配该型号部件的检查标准,提升破碎机传动系统的稳定性。