认识双金属复合焊丝检测
为什么双金属复合焊丝需要做检测?这类焊丝以碳钢或低合金钢为基层、以不锈钢或镍基耐蚀合金为复层(或以药芯结构承载耐磨合金组元),主要用于双金属复合钢管、复合板及耐磨构件的焊接与堆焊修复。由于两种金属在化学成分、热膨胀系数与力学性能上差异明显,复层厚度均匀性、界面结合状态和熔敷金属成分稳定性都会直接影响焊缝的耐蚀性、韧性与抗裂性能。一旦出现复层偏析、界面分层或熔敷成分偏离设计范围,焊缝在含H2S/CO2油气集输、海底管道等工况下便可能发生过早腐蚀或脆断失效。
因此,该类检测以成分、组织、界面、力学与耐蚀性能为主线,常见于复合管焊接材料验收、堆焊修复用丝入厂复验、耐磨耐蚀复合构件制造质量控制等场景。中析研究所围绕双金属复合焊丝检测整理了以下办理要点,供工程师与质检人员参考。
主要检测项目
针对其“双层复合、异质连接”的材料特点,检测通常围绕以下指标展开:
复层金属化学成分分析:确认耐蚀合金层元素含量符合牌号要求;
基层金属化学成分分析:核实钢基芯部成分;
熔敷金属化学成分分析:检验焊后熔敷层成分是否偏离标称值;
复层厚度及均匀性检测:评估复合层沿周向、轴向的分布;
熔敷金属抗拉强度试验:评定焊缝金属强度水平;
屈服强度与断后伸长率:反映强度与塑性的匹配程度;
熔敷金属V型缺口冲击试验:考核服役温度下的韧性储备;
接头弯曲试验(正弯、反弯、侧弯):检验界面与熔合区延展性;
界面结合区硬度梯度测试:排查复层—基层过渡区脆化倾向;
金相组织分析:观察界面结合形态、扩散层与析出相;
界面结合强度与结合率评定:判定未结合、分层等缺欠;
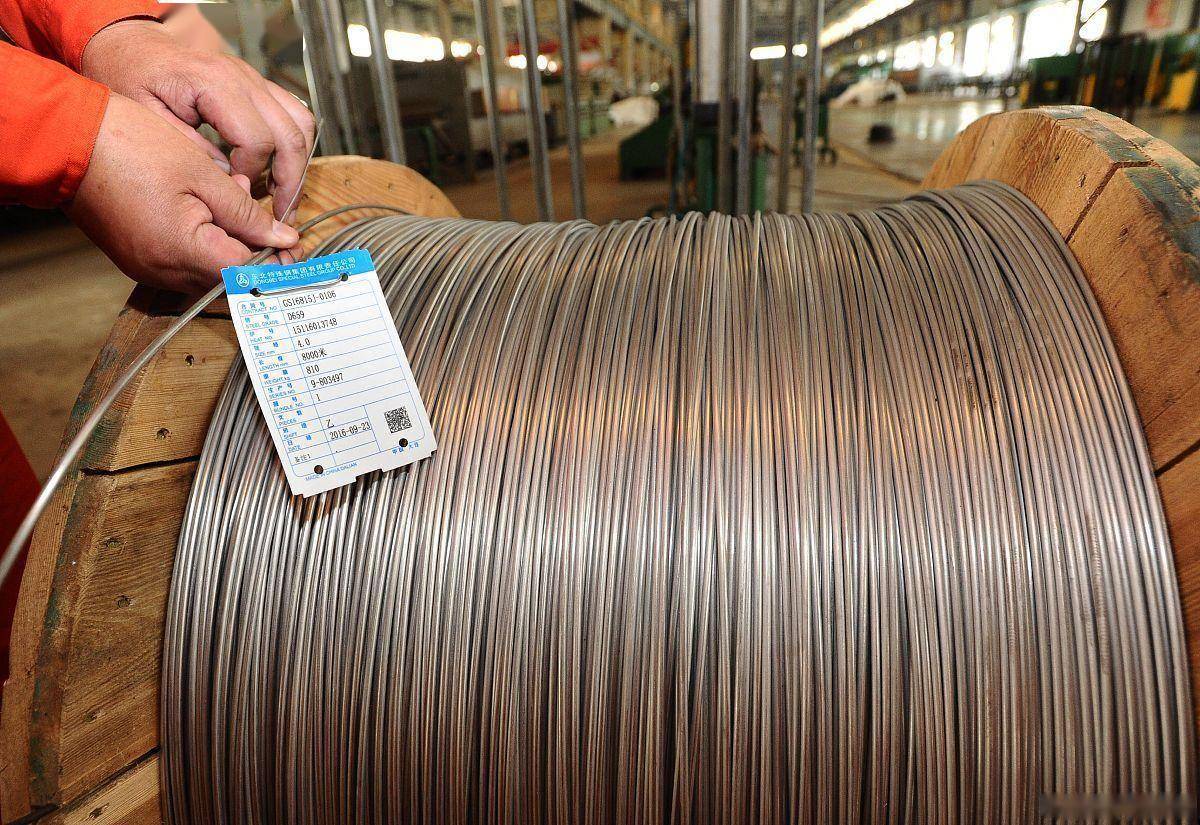
焊丝直径与椭圆度测量:保证送丝稳定性;
表面与镀层质量检查:核查氧化、划伤及铜层防锈层完整性;
扩散氢含量测定:控制冷裂纹敏感性;
耐腐蚀性能试验:盐雾试验、晶间腐蚀试验对应复层耐蚀要求;
堆焊层耐磨性试验:针对耐磨复合焊丝的硬度与磨损失重评价;
挺直度与送丝性能检查:评估盘装焊丝的工艺可用性。
常用检测方法
方法选择与焊丝用途直接相关,管线焊接、堆焊复合与耐磨修复各有对应的依据标准:
焊丝及熔敷金属成分分析(直读光谱、ICP等):依据相关国家标准与行业标准;
熔敷金属拉伸、冲击与弯曲试验:依据相关国家标准与行业标准;
界面显微硬度梯度与金相检验:依据相关国家标准与行业标准;
扩散氢测定、尺寸与表面质量检验:依据相关国家标准与行业标准;
复合界面缺欠超声检测:参照T/CSTM 00398-2023《双金属冶金复合管界面缺欠的超声检测》;
复层厚度测定与验收:参照GB/T 31940-2025《输送流体用双金属复合钢管》;
堆焊复合层结合与性能评定:参照T/SSEA 0118.2-2021《双金属复合管 第2部分:堆焊复合无缝钢管》;
衬里复合结构焊接适配性验证:参照T/SSEA 0118.1-2021《双金属复合管 第1部分:衬里复合无缝钢管》;
海底管道工况性能复核:参照T/GDASE 0040-2023《海底管道用双金属复合管 机械式双金属复合管》;
耐磨堆焊层硬度与磨耗评价:参照T/CHBAS 29-2023《双金属复合耐磨材料铸件》;
钢/铁双金属耐磨构件修复焊丝验证:参照T/CSTM 00651-2021《钢/铁双金属复合耐磨铸件》;
耐磨耐蚀综合性能测试:参照T/CAMT 31-2025《耐磨耐腐蚀双金属复合材料技术要求》;
复合工艺一致性核查:参照T/CEATEC 161-2026《双金属复合管生产工艺规范》。
送样前需要准备什么
确定委托后,检测周期一般为7-15天,视检测项目数量与样品情况而定;如有紧急需求,可安排加急检测。样品支持通过快递寄送至实验室,同时与全国多地合作实验室建立了送样网络,可按所在地区就近安排送样;部分项目或大件样品还可协商安排上门检测或现场检测。
寄样前建议逐项确认以下内容:
取样数量:按检测项目核算焊丝盘数与长度,力学、腐蚀试验需预留制样余量;
包装要求:盘绕规整、防潮防锈包装完好,避免运输散卷与表面损伤;
保存条件:药芯及镀层类焊丝注意干燥密封,随附批号、牌号与执行标准信息;
委托信息:注明项目清单、依据标准及加急需求,便于实验室排期。
#检测机构#
#中析研究所#
检测资质说明
中析研究所旗下实验室拥有CMA检验检测机构资质认定、CNAS实验室认可及ISO管理体系认证,同时为国家高新技术企业、AAA级信用企业。实验室可依据国家标准与行业标准开展检测并出具检测报告,检测能力覆盖金属材料及焊接制品相关领域,可承接寄送样品检测与上门检测。
费用与检测项目的关系
双金属复合焊丝检测的费用通常按检测项目数量、样品数量及所依据的标准方法计算。项目越多、样品批次越多,涉及的制样、试验与数据分析工作量相应增加;成分、硬度等常规项目流程相对简便,而涉及焊接试板制备的熔敷金属力学与耐蚀试验,工序链条更长,费用构成也随之变化。
送样前与实验室逐项确认检测项目清单,明确验收必需项与摸底参考项,可避免不必要的开支:若仅需判定成分合格性,不必附加全部力学与耐蚀项目;若检测用于焊接工艺评定支撑,则应保证项目完整性,以免后期补测延误工期。
结语
双金属复合焊丝检测的价值在于“成分—界面—性能”三条主线的相互印证:复层与基层成分决定耐蚀与承载分工,界面结合状态决定复合结构的完整性,熔敷金属性能则决定焊缝在服役环境下的可靠性。结合焊丝的具体用途(复合管焊接、堆焊修复或耐磨构件制造)选择对应的项目组合与依据标准,检测报告可供委托方或相关方了解产品质量状况,为验收与工艺决策提供参考。
如对项目选择、取样数量或送样方式存在疑问,建议提前与实验室沟通确认办理细节。中析研究所将持续分享各类焊接材料与复合材料的检测知识。