18650是圆柱锂电池中用量较大的规格,广泛用于电动工具、便携储能、消费类数码产品。把多只18650电芯组成电池组,离不开点焊这道工序。点焊看起来只是把镍带焊到电芯上,但要焊得牢、不伤电芯、批次稳定,涉及的工艺细节并不少。
一、焊接对象:镍带与电芯钢壳
18650点焊通常是在电芯的正负极钢壳表面焊上镍带或镍片。钢壳和镍带都属于导热较快的金属,焊接时既要保证熔核形成,又要控制热量不要过多传入电芯内部。焊接能量偏小,会出现虚焊;偏大,则可能伤及电芯内部结构。找到合适的能力区间,是18650点焊的基本要求。
二、影响焊点质量的几个参数
焊接电流、焊接时间、电极压力,是影响焊点的三个主要参数。三者需要配合调整,而不是单独调大某一项。焊针的材质、端面形状和磨损程度同样影响接触电阻;镍带厚度不同,所需的焊接能量也不一样。实际生产中,往往要针对具体的电芯和镍带组合做参数试焊,确认效果后再固定下来,形成可重复的工艺参数。
三、自动点焊机带来的稳定性
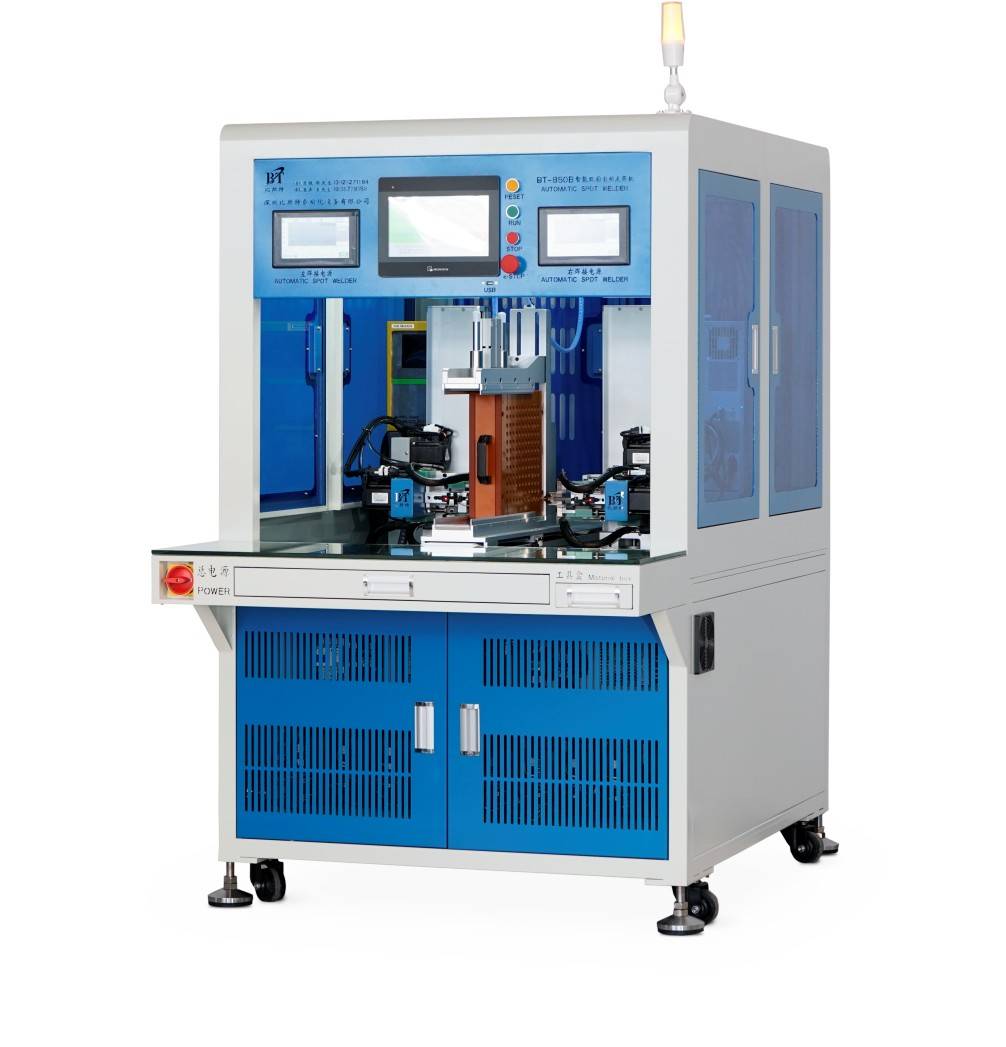
手工点焊依赖操作者的手感,批次间容易波动。自动点焊机把焊点位置、焊接参数和节拍固定下来,配合定位工装,可以让同一批电芯的焊点保持一致。对于需要批量生产18650电池组的企业,自动化的意义不仅是快,更在于一致性。深圳比斯特自动化设备有限公司的BT-960/960XZ单面自动点焊机等机型,就是面向圆柱电芯组合式焊接开发的。
四、常见问题与排查方向
生产中常见的异常包括焊点发黑、镍带脱落、焊接飞溅等。这些通常与参数设置、焊针状态或电芯表面清洁度有关。排查时可以按先看焊针、再看参数、最后看物料的顺序进行,逐项排除,比盲目调大电流更有效。把异常原因记录下来,也能逐步积累出适合自己产品的参数经验。
五、定位与工装的作用
批量点焊时,电芯在夹具中的位置是否稳定,直接影响焊点能否落在同一位置。定位工装要根据电芯直径、成组排列方式和镍带走向来设计,既要保证压紧,又不能压伤电芯。对于多串多并的电池组,工装还决定了电芯间距的一致性,进而影响整体尺寸。这一点在前期打样阶段就应一并验证。
六、过程检验不能省
焊接完成后,通常要做外观检查和抽样拉力测试,确认焊点牢固、无虚焊。有条件的企业还会测量焊接后的内阻变化,作为焊接质量的间接参考。把这些检验动作固定成流程,比事后在成品阶段才发现问题更省成本。
18650电池点焊机不难上手,难的是把焊点的一致性和稳定性维持住。把电芯、镍带、焊针和参数当成一个整体来对待,才能让焊接这道工序少出返工。