家电行业的外观竞争日趋激烈,高光镜面外壳是提升产品质感的重要卖点。空调面板、电视前框、厨电装饰件等高光塑件,外观验收标准严苛,细微的浇口痕迹,都会直接造成产品报废。不少家电制造企业和注塑配套工厂都面临同样痛点:浇口印记很难通过后期处理掩盖,反复调机、打磨返修,拉高生产成本,还容易出现交期延误。
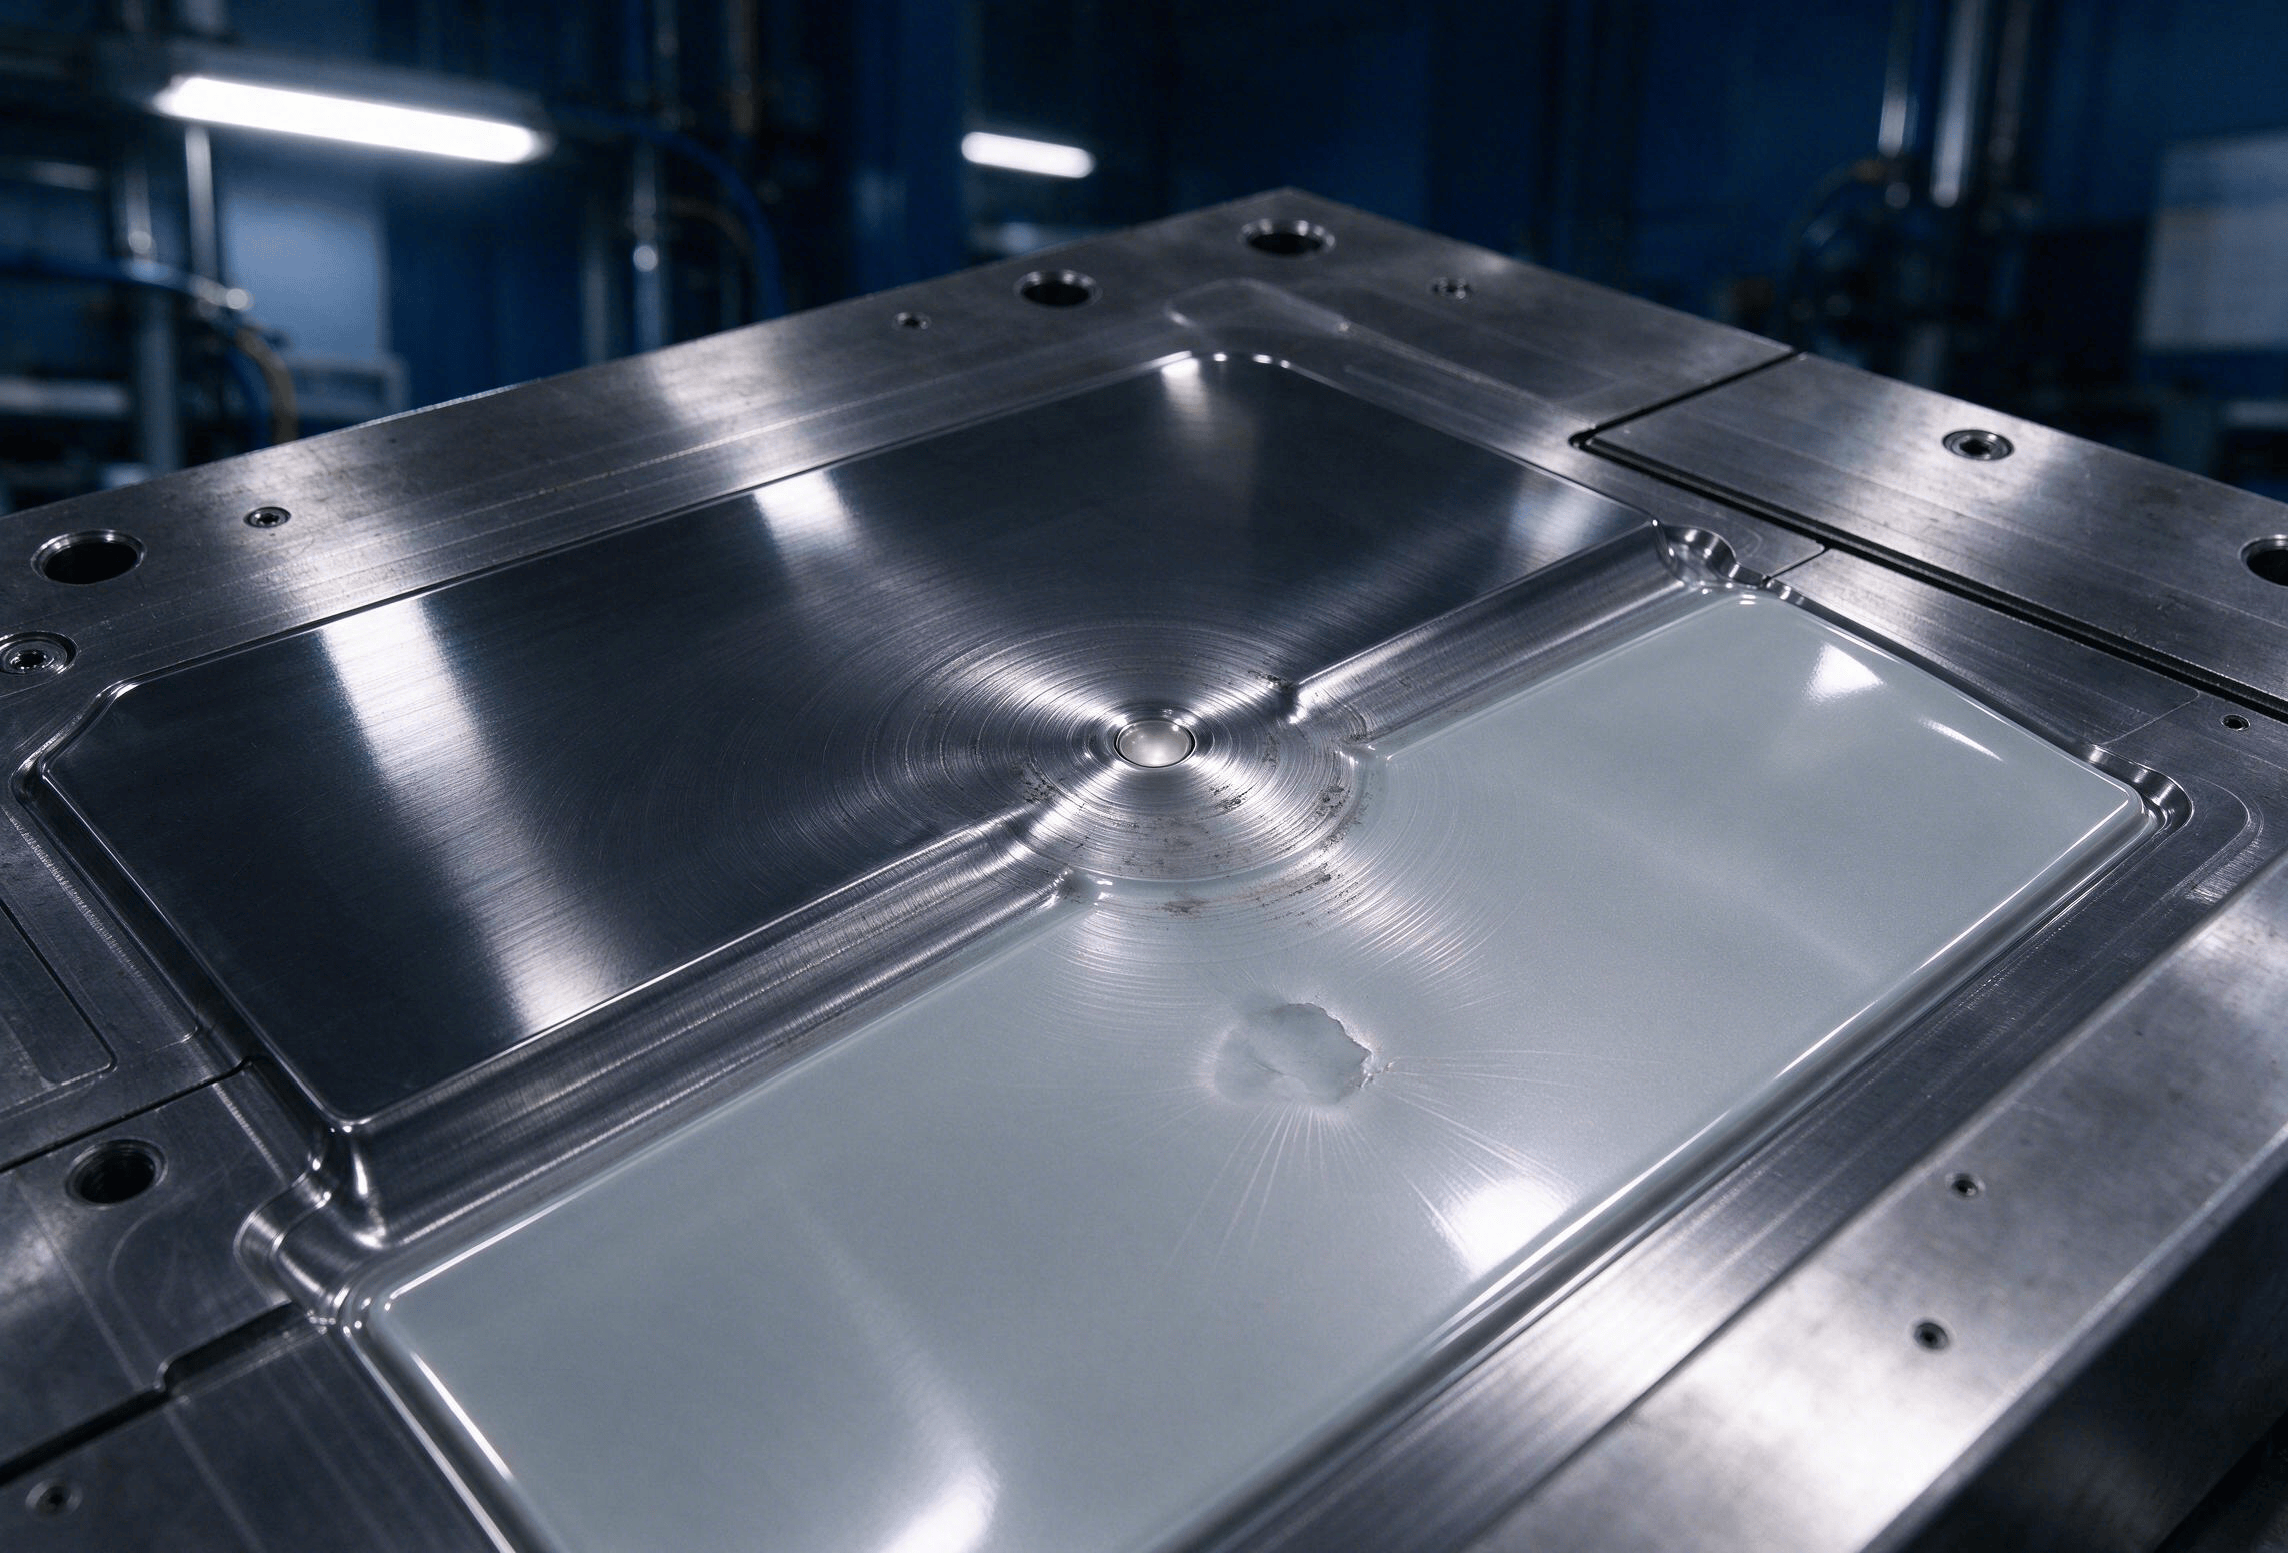
很多项目开发的惯性思路,是模具先开出来,试模之后再处理外观问题。但高光件特殊性在于,一旦浇口方案定型,后续修改空间很小。浇口带来的冲击痕、剪切痕、冷料痕,根源来自浇口系统设计,属于模具先天问题,注塑参数只能小幅优化,很难彻底根除。
选择合适的浇口形式是第一步。如果外观面不允许留有明显浇口疤,优先评估针阀热流道时序进胶;大面积平板高光件,可以评估扇形浇口,让熔体平稳铺展,降低冲击;潜伏浇口尽量安排在非可视侧壁,规避正面高光区域。同时浇口尺寸要结合材料特性计算:浇口过小,剪切热过高,材料发白;浇口偏大,浇口凝料断裂时拉扯表面,留下凹坑。
浇口周边配套结构同样决定良率。流道转角圆滑过渡,减少熔体滞留分解;冷却水路均衡布局,控制模温温差,避免局部应力印记;浇口附近增设专用排气结构,防止困气焦痕。模具抛光也要差异化处理,浇口镶件区域抛光标准高于型腔主体,杜绝加工纹路在高光面上显现。
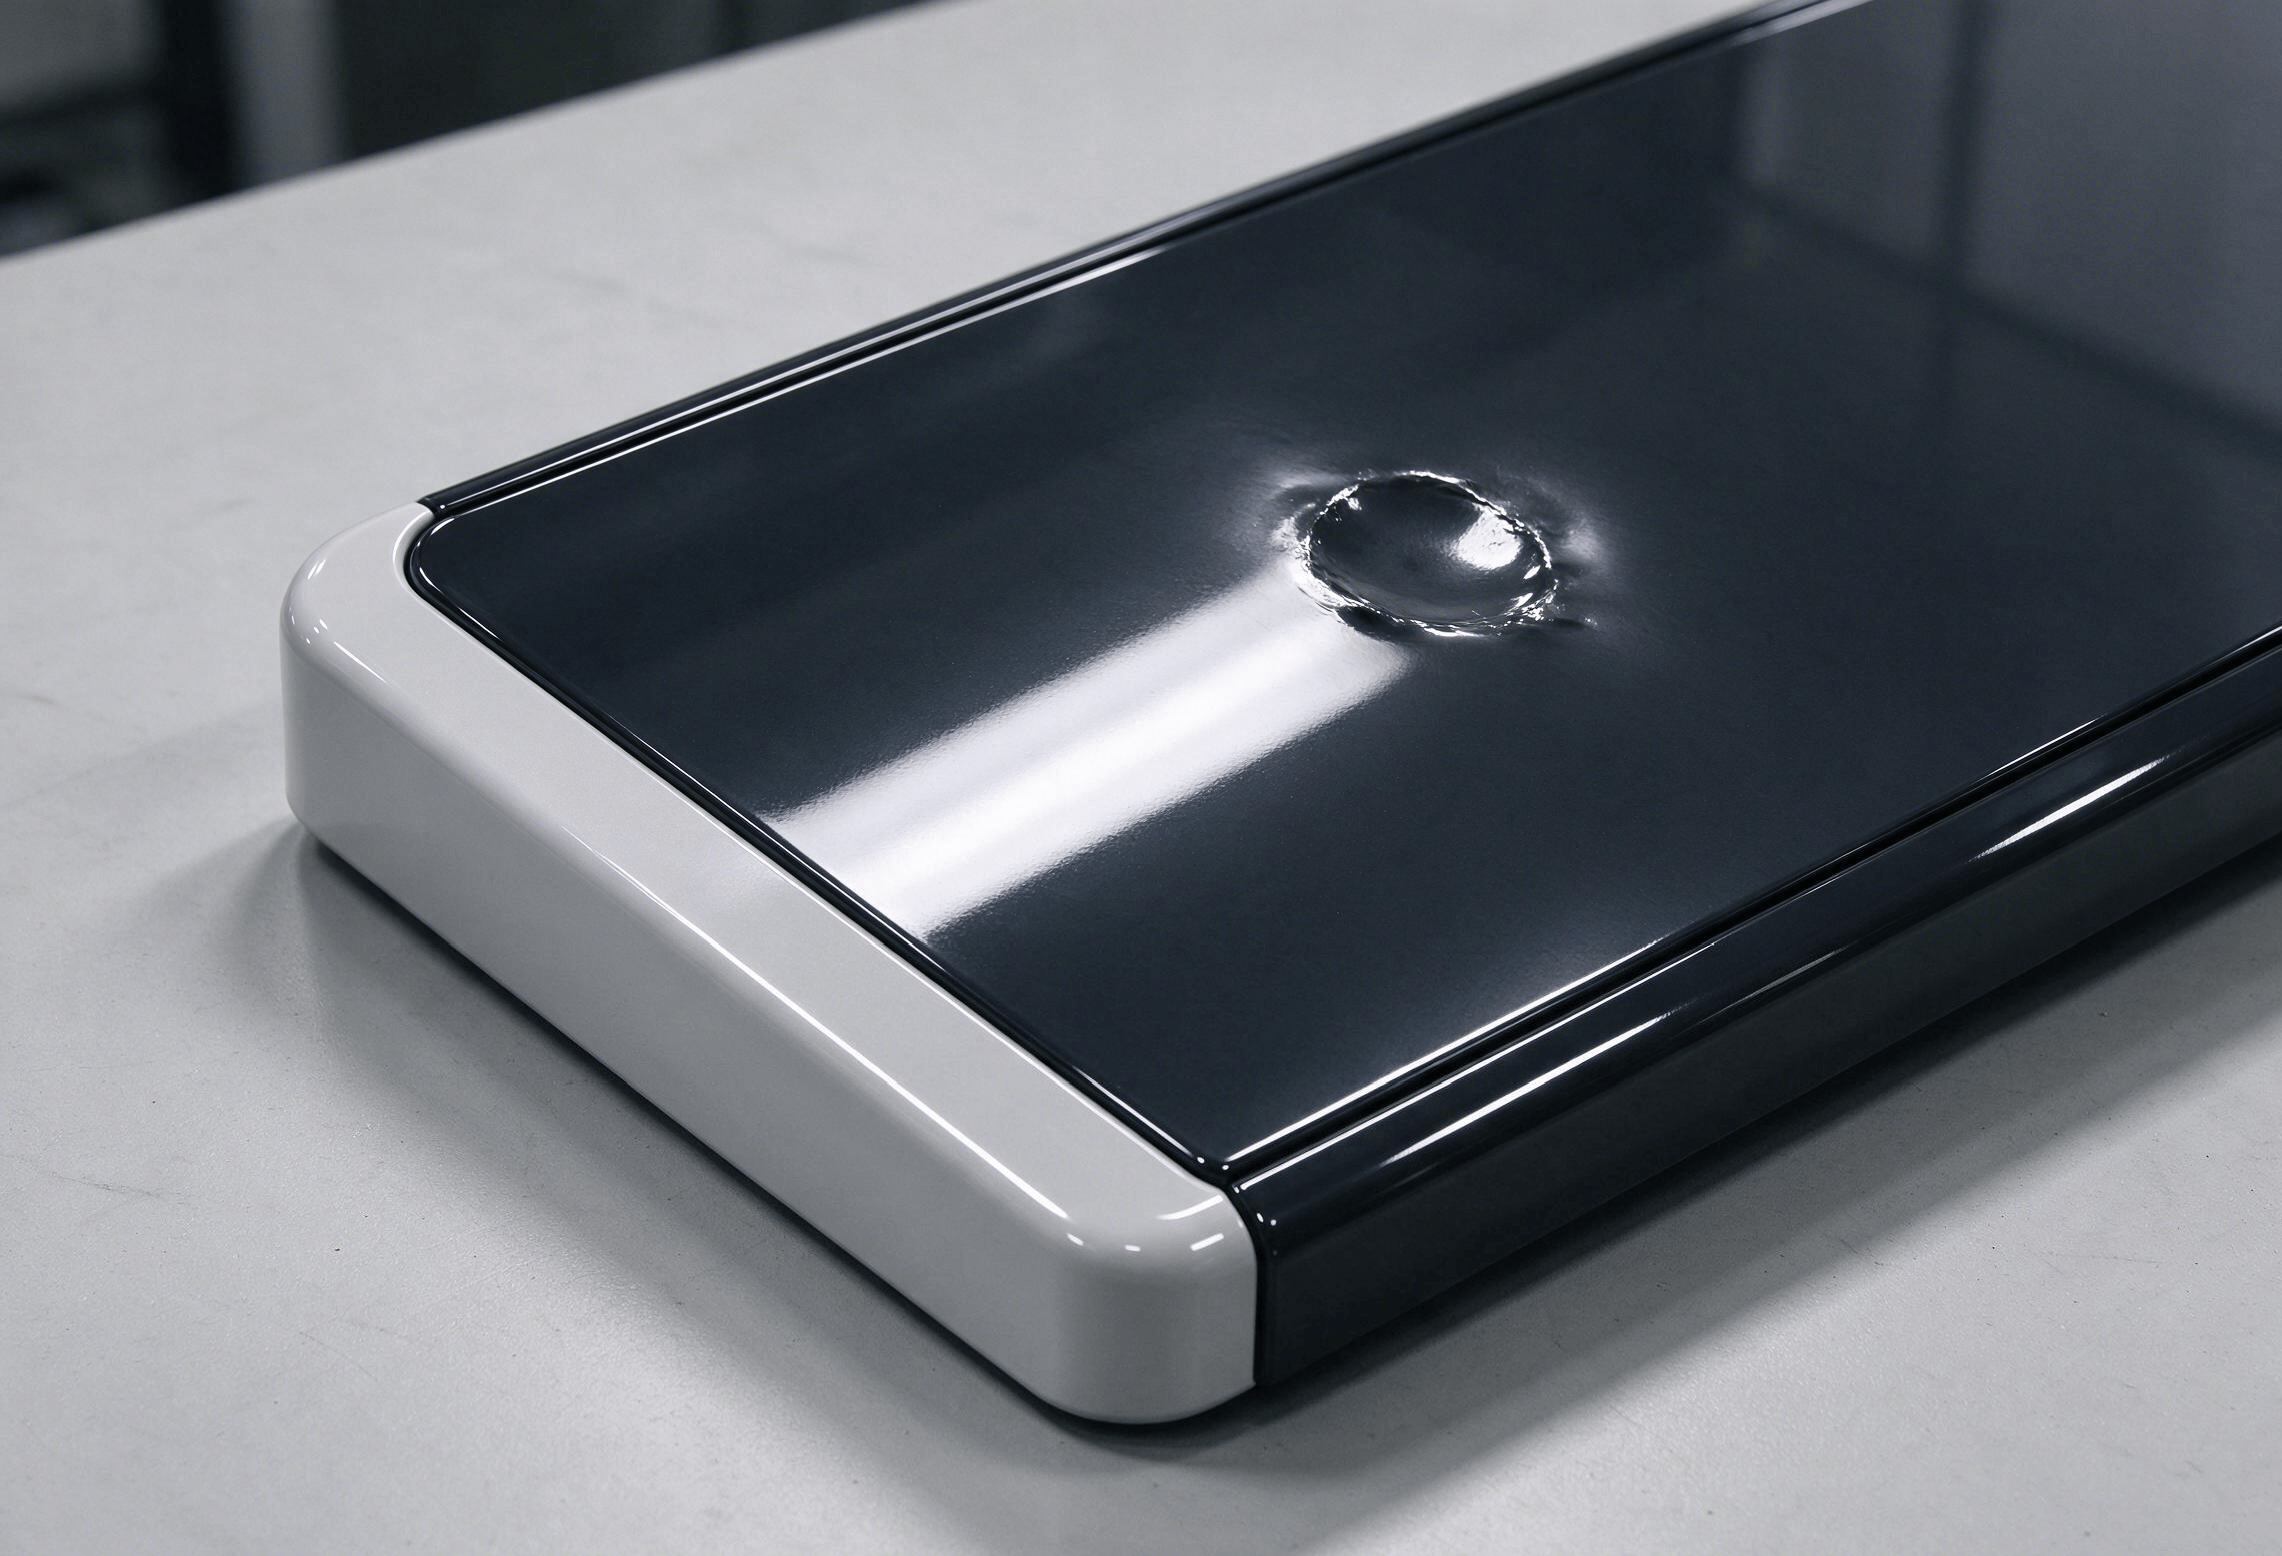
对于家电整机厂来说,新品开发周期紧,试模反复改模意味着成本损耗。鑫硕注塑模具面向家电、汽车零部件客户提供高光模具一体化方案,在 DFM 阶段同步输出浇口布局方案与模流报告,提前推演浇口痕迹风险点,从源头减少试模翻车。
现实生产里,还有一个容易被采购和工程忽略的隐性成本:高光件返修是不稳定工序。人工打磨品质参差不齐,返修之后光泽不一致,流入市场还会引发客诉。把外观风险控制在模具阶段,减少返修,才是降本增效的最优路径。
当然模具方案也不是一成不变,需要结合产品结构、材质、量产规模灵活匹配。小批量产品和大批量量产家电面板,适配的浇口方案差异很大,热流道方案前期投入更高,但长期量产良率优势突出。
鑫硕注塑模具深耕精密注塑模具领域,在家电高光外壳模具项目上积累大量落地案例,通过浇口系统优化、模流仿真预判、精密镜面加工,帮助家电制造客户降低高光塑件外观不良率,减少报废与返工压力,保障新品按期投产。在家电外观品质内卷的当下,模具端的精细化设计,正在成为零部件品质突围的关键一环。