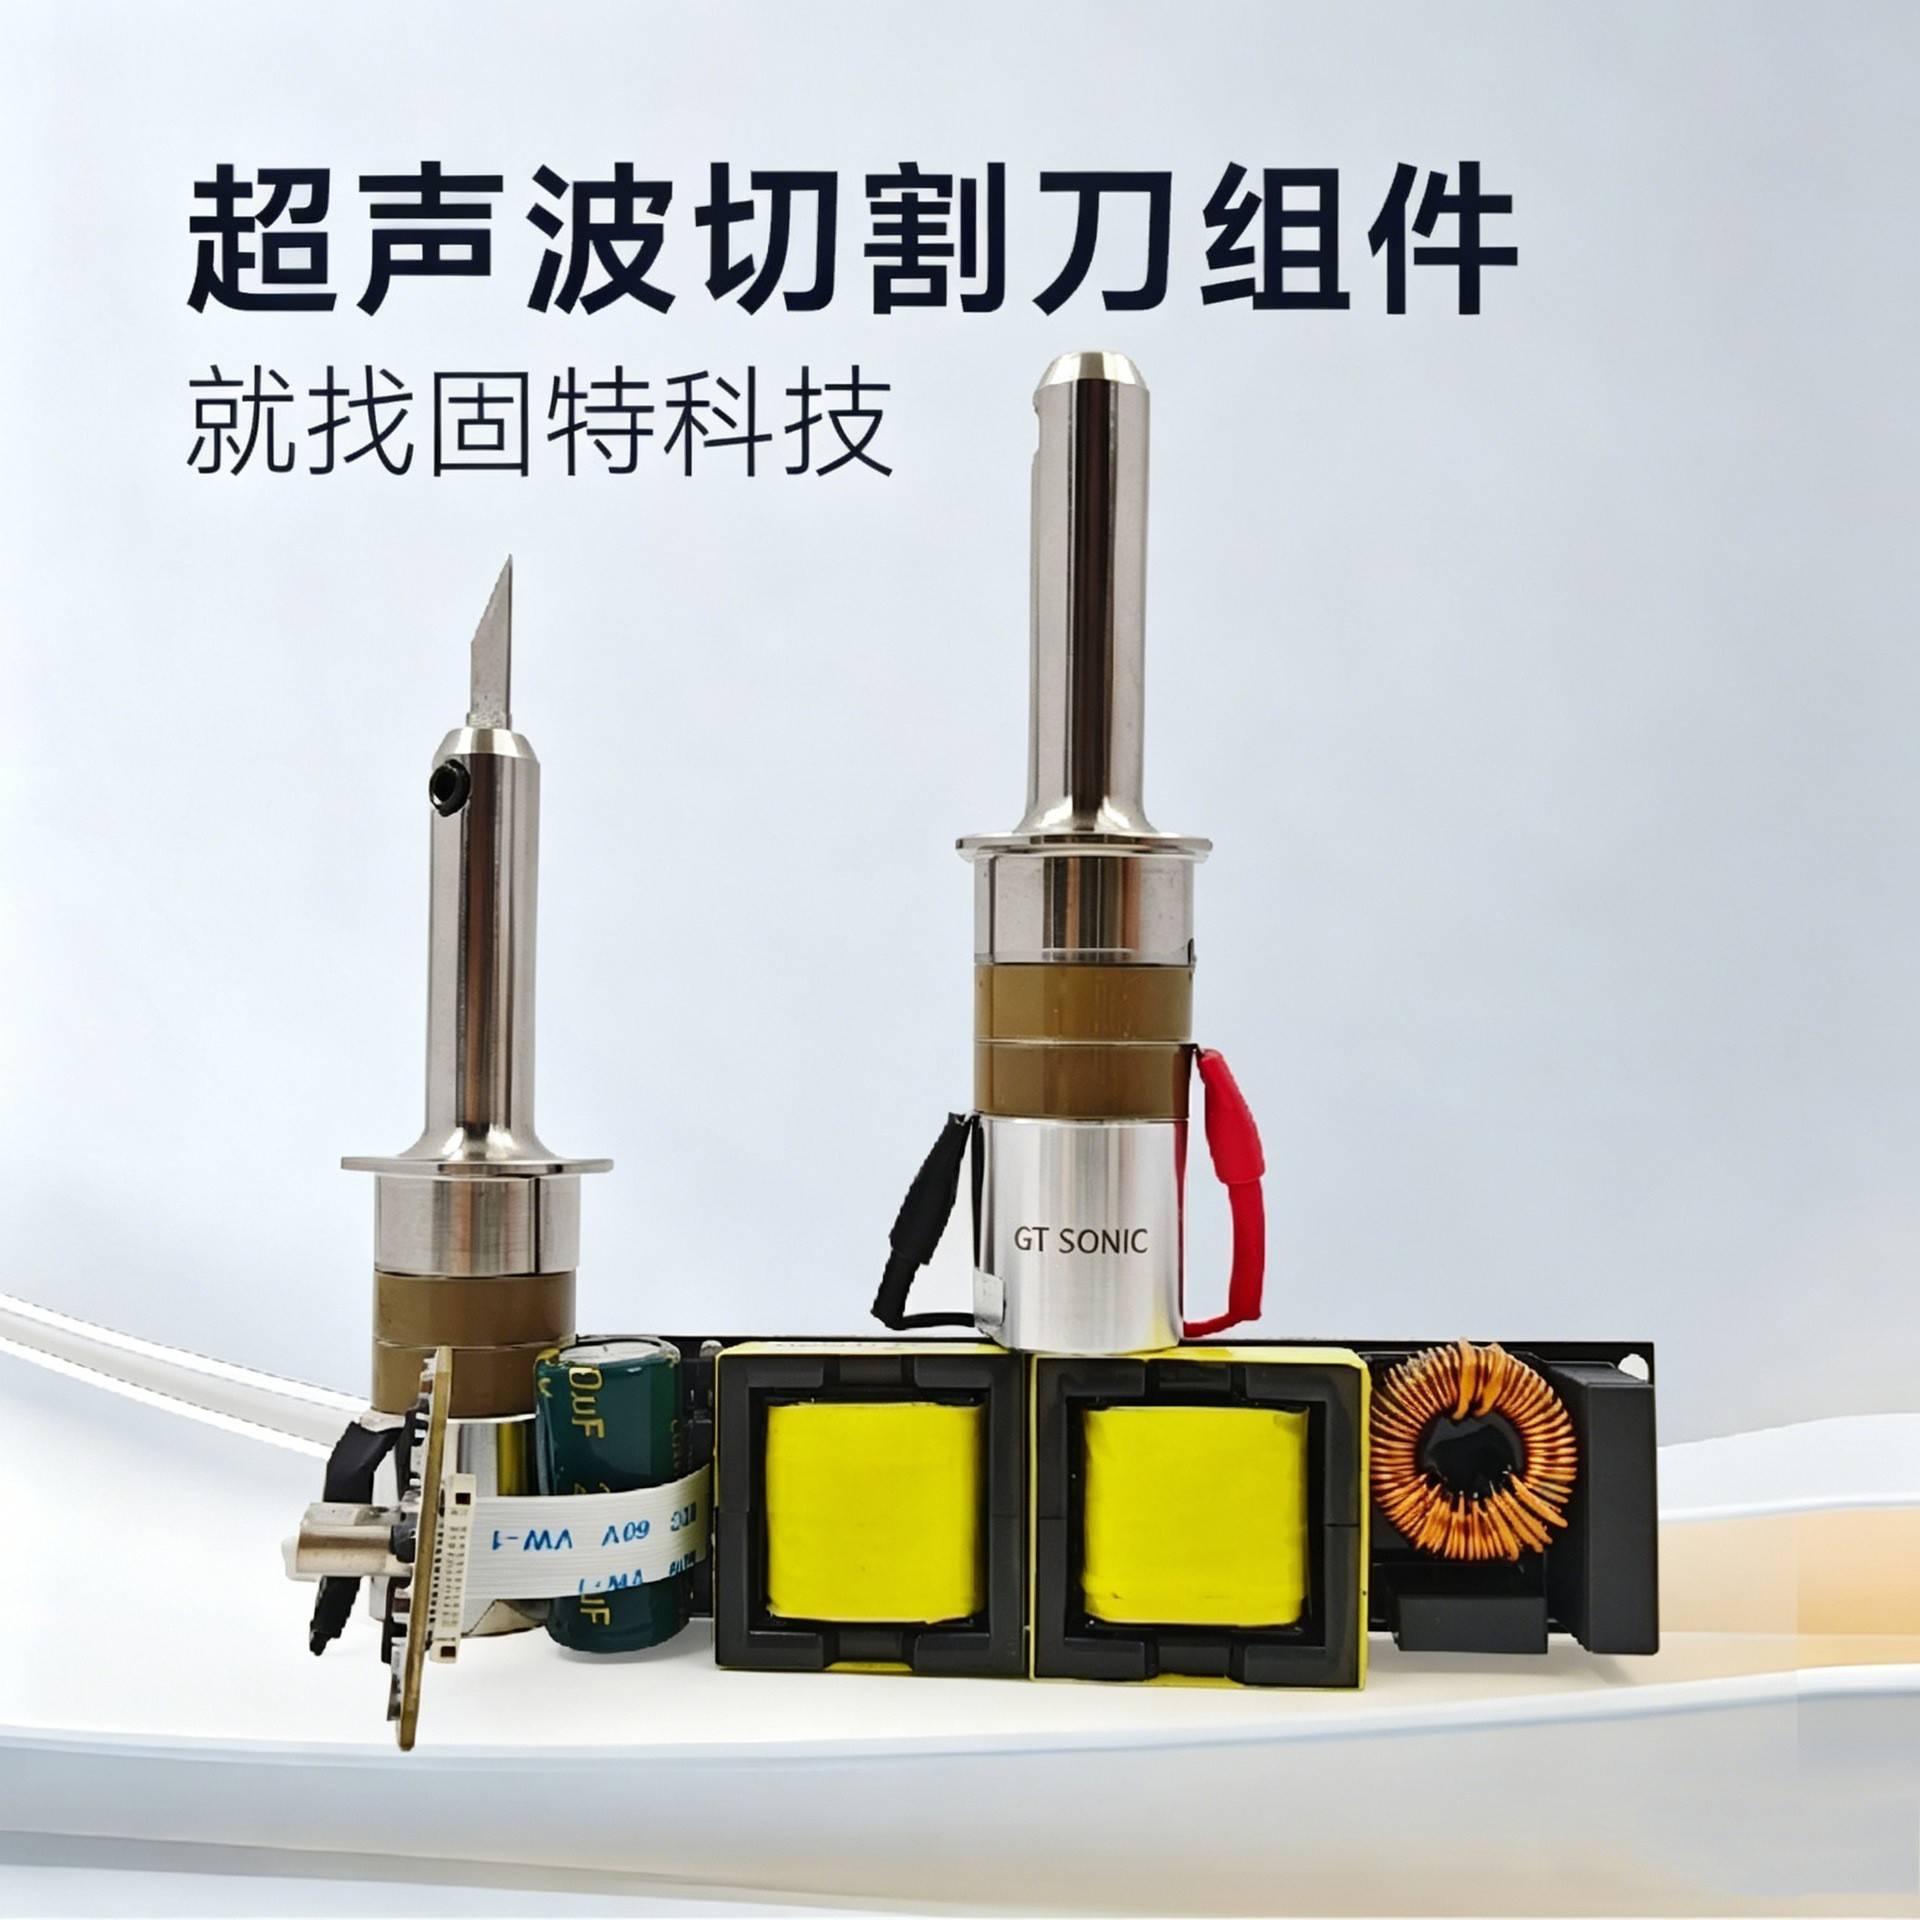
电动工具这个行当,参数表上的数字早就不缺了,转速、扭矩、电池续航,一家标完另一家跟上。想靠一款新品跳出同质化,把切割方式换掉是条路:超声切割在塑料管、泡沫板、薄板上切出来的口子,和锯齿拉出来的是两回事。可这条路走起来,卡住的往往不是外形设计,是里面那只核心件。
一、立项这一步:卖点得先说清切什么
立项会上最容易犯的错,是把卖点写成“什么都能切”。超声切割有它的脾气:塑料管、泡沫板、薄板这类料,切口平整、边缘不拉毛、碎屑不糊刀;发黏发韧的料比如软橡胶、软塑,反而是它最见好处的地方,刀面不粘,切口利落;可特别硬、特别厚的料,切得动,走刀得放慢,不是按一下就过;太软又没支撑的料反而不好切,刀一压材料先塌,得靠夹具托住。卖点只写通吃,第一批买回去的人就会在这些料上碰壁,退货和差评跟着来。把适用与不适用一起写在包装和详情页上,反而显得专业。核心件这一层,不少厂是采购超声波切割刀模块回去集成,比自己从陶瓷片摸起省时间。
二、打样这一步:连续工作卡的是振幅塌不塌
做电动工具这行的产品负责人高原,吃过一次亏:首件打样切得漂亮,拿去给经销商演示也顺,小批量做出去之后,用户反馈切一会儿就没劲。拆开看,件没坏,是连续工作之后出力掉了——这类问题,换一只超声波切割刀配件试一下就能定位。超声切割的刀头振幅只有几十微米,靠的是换能器一直工作在谐振点上;连续工作温升上来,谐振点一偏,振幅就跟着塌。频率越低、振幅越大,切厚料越有劲,可发热也越多,这是绕不过去的一对。要在连续工作里稳住,靠的是换能器与驱动板成套配对,频率跟得上负载和温度的变化。这一条不解决,参数写得再漂亮,用户切到第十件就感觉出来了。
高原后来换的那套,是广东固特科技配的。超声波切割刀换能器与超声波切割刀驱动板出厂前配对调好,温升上来时频率跟得上,振幅不至于说塌就塌;每套测阻抗与谐振点并留档,刀体前端什么接口就按什么做。
三、上市这一步:卖点要能当场演示
渠道那头最认的是当场比。同样一段塑料管,一刀过去切口平整、不用回头修,这个画面比详情页十行参数有用。可演示要成立有个前提,每台的手感得一样:头一台演示顺、后面几台软,经销商就不敢推了。所以核心件这一层要的是批次一致,同一批的件参数落在同一区间,换件由专业人员操作、装上去不用重新调。给经销商的培训也简单,切厚料是什么手感、切薄料是什么手感、哪个料不该拿它切,讲清楚这三条,现场被问的问题就少很多。卖点最后拼的不是词,是每台机器上手那一下的一致性。
要落地,动作就两步:先拿标品件装一台做出演示用的样品,跑通连续工作这一段;再把自家刀体前端的尺寸给过来,按尺寸定做。