超低碳低硅带来的不是耐蚀指标,而是施工自由度
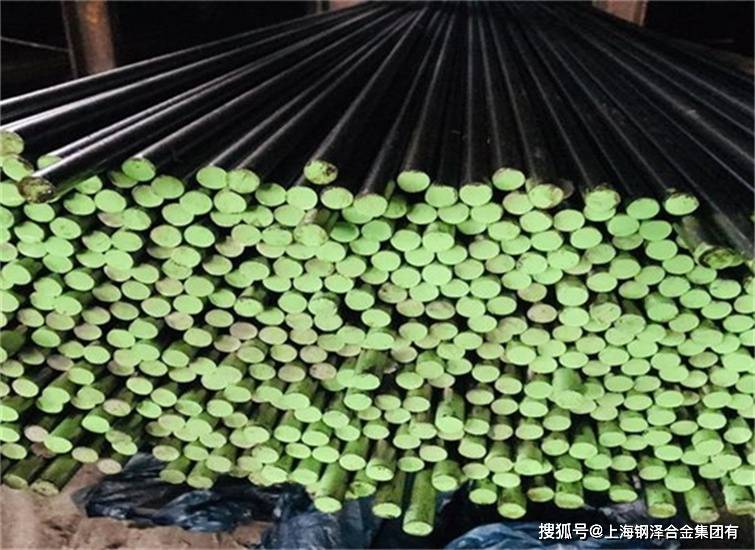
NS334在国标体系里由旧牌号NS334过渡到NS3304,对应UNS N10276、Hastelloy C-276,本质是一种镍-铬-钼-钨系固溶态耐蚀合金。它的技术价值并不只来自“成分高配”,而来自把碳压到0.01%以下、硅压到0.08%以下之后,整个制造链条的容错空间被重新打开。早期C系合金在焊后热影响区容易沿晶界析出连续碳化物,导致敏化和晶间腐蚀;NS334用极低碳切断这条路径,使焊态组织在不做即时固溶处理时,仍能保持可用的耐晶间腐蚀能力。
这意味着设备在现场组对、修补、返修时,不再必然依赖一座能水淬的大型热处理炉。对化工容器、塔器内件、烟道衬里这类结构来说,制造端的简化往往比纸面耐蚀率更影响交付成本。
钼钨协同构建了对氯离子环境的双重防御
镍基体提供面心立方单相奥氏体,铬负责氧化性介质中的钝化膜,真正决定NS334“性格”的是钼和钨的组合。钼在还原性酸中直接降低腐蚀速率,同时抬高点蚀和缝隙腐蚀的临界条件;钨不与钼重复做功,而是把钼的作用在高温、高氯、含颗粒冲刷的介质里进一步稳住。
点蚀当量(PREN≈Cr%+3.3Mo%+1.3W%)通常落在55到65以上,明显高于普通双相钢和316L级别。但这组数据不该被理解成“什么氯离子都不怕”,它更接近一种边界描述:在湿氯气、次氯酸盐、含氯硫化氢、酸性氯化物体系里,NS334的局部腐蚀启动门槛更高,失效模式更偏向前端设计余量,而不是材料本身迅速穿孔。
中温析出相是隐蔽的失效源而非表面缺陷
NS334没有时效强化相,性能几乎完全依赖固溶态单相组织。真正需要警惕的是600—950℃这个危险区间。无论是热加工后冷却过慢、焊道层间过热,还是设备长期在中温段运行,都可能析出富钼μ相、M₆C类金属间相。
这类析出不会立刻表现为宏观裂纹,而是先让热影响区变脆、局部腐蚀抗力下降、焊缝韧性收缩。等到检测发现渗漏,往往已经伴随晶间腐蚀和微裂纹扩展。因此,固溶处理的关键不是“加热到高温”,而是“快穿过敏感区”——1120—1170℃保温后必须快速水淬,薄材也需强制风冷,绝不允许炉冷或慢冷。对已经产生μ相析出的构件,低温去应力不能修复组织,只能作为临时控应力手段。
热加工与冷成形的节奏比设备吨位更关键
锻造和热轧时,开锻温度可放到1100—1200℃,但终锻不能低于950℃。加工一停,就要尽快脱离600—950℃区间并进入水冷。若锻后不固溶直接投产,内部偏析和第二相析出会让后续焊接与腐蚀表现不可预测。
冷成形方面,固溶态NS334塑性很好,可以卷板、胀管、折弯,但加工硬化速度极快。变形量超过15%后,内部位错密度迅速上升,继续硬压容易在弯角、封头过渡区开裂。中间退火不是可选项,而是工艺节点:每次较大冷变形后回到1120℃以上固溶快冷,才能把组织“重置”回单相状态。模具设计还要预留更大回弹量,普通不锈钢的补偿角在这里不够用。
机加工中的粘刀问题来自高镍基体的层错能特征
NS334切削不难在“硬”,而在“韧”。切屑连续、易粘刃、加工面迅速加工硬化,若刀具在低进给下反复摩擦,只会啃出硬化层。实际加工倾向用硬质合金刀具,适当提高进给、降低线速度,配合充足极压冷却;钻孔和攻丝尤其要防止切屑滞留。
表面清洁和铁离子污染控制也直接影响最终耐蚀性。打磨必须用专用工具,坡口两侧去油、去氧化皮,焊接用高纯氩保护正反面。哪怕母材成分再好,表面嵌进铁颗粒,在含氯介质里也会成为点蚀起爆点。
焊接逻辑是“控热输入”而不是“焊后补救”
NS334可用TIG、MIG、焊条电弧焊等方法,匹配ERNiCrMo-4或ENiCrMo-4。核心工艺是低层间温度、窄焊道、小热输入,层温通常压在100—150℃以内。多道焊时,热循环累积仍可能在局部促成μ相析出,所以厚壁结构或极苛刻介质工况,会在组焊后再做一次整体固溶快冷。
多数常压、中温、一般腐蚀设备,焊态即可投入运行;但凡是涉及残余应力叠加敏感介质、高压临氢、缝隙死区的部位,就不宜把“免固溶”理解成“免工艺责任”。NS334的优势是给了工程缓冲,而不是取消了冶金纪律。
服役边界应由介质组合而不是牌号名气来定义
在盐酸、稀硫酸、湿氯、含氯酸性气、烟气脱硫液等环境里,NS334表现稳定;遇到强纯硝酸、高浓度氧化性盐、含高价金属离子的强氧化混合酸时,它的优势会收窄,此时C-22或更高铬钼牌号可能更合适。选材时不能只看“耐蚀合金”四个字,而要核对介质氧化还原电位、氯离子浓度、pH、温度波动和长期中温停留时间。
NS334的真正定位,是一种把高耐蚀、可焊性、制造容错三者折中得比较均衡的镍基材料。它不追求单一性能拔尖,而是把工程现场最容易出事的环节——焊接敏化、氯离子局部腐蚀、中温脆化——逐一压到可控范围。这种“少失分”的设计思路,比任何极限指标都更接近工业材料的实用本质。