在机械行业,一个工件“坏掉”的方式通常有两种。一种是显性的:过载、冲击、误操作,应力瞬间越过材料的屈服极限,断裂干脆利落,原因一目了然。另一种则是隐性的:工件在远低于其静强度的循环载荷下服役了数周、数月甚至数年,某一天却在毫无征兆的情况下突然断裂。后者,就是疲劳。
对工件而言,疲劳寿命意味着它在“看起来完全正常”的状态下,还能安全承载多少次循环。这个数字不写在图纸上,不出现在出厂检验报告里,却决定了设备在服役周期内是可靠运行还是埋下事故的种子。
一、疲劳寿命意味着什么?金属疲劳的本质,是反复载荷下微裂纹的萌生与扩展过程。工件内部微小的缺陷、表面划痕、加工刀痕或几何过渡处的应力集中,在每一次载荷循环中都会让局部应力被放大。微裂纹从这些位置悄然萌生,逐步向内部推进,直到剩余截面不足以承受下一次载荷,发生突然断裂。
这意味着疲劳寿命与“静强度够不够”是两个完全不同的问题。一次静载下表现优异的工件,可能在数十万次循环后失效;反过来,静强度校核通过,也绝不等于长期循环安全。更棘手的是,疲劳失效往往没有明显的塑性变形预兆——不像过载断裂那样先弯曲、先鼓胀,疲劳断裂通常是“脆性”的、瞬时的,留给检测和干预的窗口极窄。
从工程后果看,疲劳失效的代价远不止一个零件的更换费用。德国高速列车因车轮疲劳断裂导致脱轨倾覆,航空发动机叶片的高周疲劳失效占发动机总失效的约42%,风电齿轮箱、矿山装备传动件、航空航天螺纹连接件,一旦发生疲劳断裂,往往引发连锁停机、安全事故和巨额经济损失。疲劳寿命因此不只是一个材料参数,而是装备可靠性的底线指标。
 铸造车桥加工
理解疲劳寿命的工程含义之后,一个关键事实浮出水面:绝大多数疲劳裂纹是从工件表面或次表面萌生的。表面粗糙度造成的微观应力集中、加工刀痕形成的局部弱化区、表层组织的不均匀性,都是裂纹优先选择的“入口”。航空齿轮的齿面磨损、剥落和齿根弯曲疲劳,同样是从表面起步,逐步向心部推进直至失效。
这决定了延长疲劳寿命的技术逻辑:与其在裂纹已经萌生之后去“修补”,不如在制造阶段就把表面变成裂纹难以萌生和扩展的区域。表面强化技术之所以成为抗疲劳制造的核心手段,正是因为它们在不去改变工件整体结构的前提下,精准地改造了裂纹最容易起源的那一层材料。
在众多表面强化路径中,超声滚压(Ultrasonic Surface Rolling, USR/USRP)走出了一条兼具“光整”与“强化”的路线。它将高频超声振动与静载滚压结合,使工件表层在受控的塑性变形中同时获得三个关键变化:表面粗糙度显著降低、残余压应力场被引入、表层晶粒发生细化并形成梯度组织。这三个变化,恰好对应着疲劳裂纹萌生与早期扩展的三个关键控制点。
三、超声滚压如何延长疲劳寿命?第一重作用:把表面“修平”,减少裂纹萌生的几何源头。疲劳裂纹对表面的微观起伏极为敏感。车削或磨削留下的刀痕、微观凹谷,在循环载荷下就是应力集中的“放大器”。超声滚压通过滚压球的逐道碾压,将这类微观不平整熨平。表面越接近“无缺陷”状态,裂纹能够着床的位置就越少。
第二重作用:在表层“预压”,让裂纹在压应力中难以张开。残余压应力是超声滚压延寿机制中被反复验证的关键因素。疲劳裂纹在拉应力作用下张开、扩展;如果表层存在足够高的压应力,裂纹的张开就会被“压住”,萌生和早期扩展的驱动力被大幅削弱。LZ50钢经超声滚压后,表层残余压应力从-103 MPa提升至-720 MPa,平均疲劳寿命提升385.54%;20CrNiMo钢在900 N静压力下,表层残余压应力达到1128 MPa,旋转弯曲疲劳寿命达到697.3×10⁴周次,且裂纹源从表面转移到了次表层。裂纹源“内移”这一现象本身,就是表面被强化的直接证据:最危险的位置已经不再是最表层。
第三重作用:细化晶粒,形成梯度组织,提升表层对裂纹扩展的阻力。超声滚压在高频冲击下使表层发生剧烈塑性变形,晶粒被破碎、细化,形成从表面细晶层到内部粗晶层的梯度结构。细晶层不仅强度更高,晶界密度也更大,短裂纹在穿越晶界时需要消耗更多能量。LZ50钢的研究显示,超声滚压后短裂纹出现显著降速的寿命分数被明显延后,裂纹萌生和扩展同时受到抑制。AISI 1045钢的梯度纳米结构研究进一步表明,残余压应力主要负责延缓短裂纹的萌生与早期扩展,而梯度组织则在整个表层厚度范围内提供支撑。
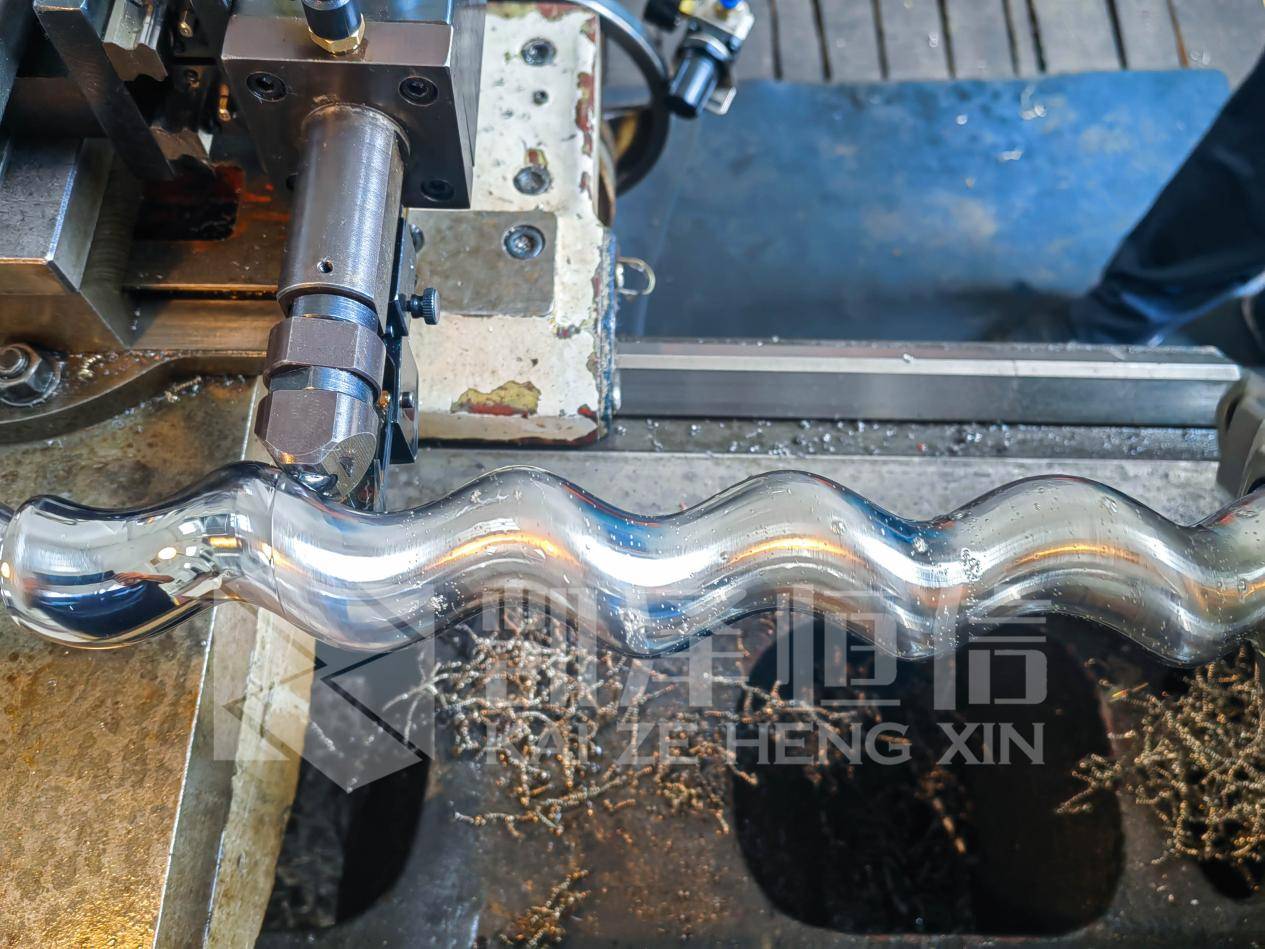
这三重机制叠加的效果,在不同材料上呈现出数量级的差异。Ti-6Al-4V薄壁构件在675 MPa应力下,优化超声滚压使疲劳寿命提升达85.9倍;45CrNiMoVA超高强度钢在扭转疲劳条件下,超声滚压使低周疲劳寿命提高约5倍,若在疲劳载荷循环一定周次后进行二次滚压,寿命可较车削态提升19.65倍。倍数的跨度之大说明:超声滚压的延寿潜力高度依赖于材料、载荷水平和工艺窗口的选择,但它确实提供了一条从表面工程入手、系统性地改变疲劳寿命的技术路径。
四、工艺匹配超声滚压的一个工程特点是:更大的滚压力或更深的变形并不必然带来更长的寿命。静压力或滚压力存在一个最优窗口,越过之后,表面可能产生凹坑、微裂纹或过度粗化,反而抵消残余压应力和光整效果带来的收益。工艺参数的选择,本质上是在粗糙度、残余压应力幅值与深度、加工硬化程度之间寻找该工件—材料组合的最优平衡点。
这也解释了为什么超声滚压从“一种强化方法”走向“可工程化的抗疲劳制造方案”,需要的不只是一台设备,而是对材料响应、工艺窗口和服役载荷的匹配理解。
结语疲劳寿命在机械行业中的分量,不在于它是一个多么复杂的力学概念,而在于它以最沉默的方式决定着装备的可靠性边界。一个工件“能用多久”,在静强度校核完成的那一刻并没有给出答案;真正的答案,藏在表面那一层几十到几百微米的材料里,藏在每一次循环中裂纹能否被阻止。
超声滚压的价值,正在于它用可控制造的手段,把这一层原本薄弱的“疲劳入口”,变成了裂纹难以穿越的屏障。延长疲劳寿命,本质上是在制造阶段就为工件争取更多的安全循环,而不是等到裂纹出现之后再去追赶。对于面向重载、长寿命、高可靠性场景的机械工件而言,这或许是表面工程能够提供的最具工程分量的承诺。