不少采购和焊接工程师在规划自动化堆焊产线时,都会纠结一个问题:同样是 TIG 钨极氩弧堆焊,热丝和冷丝到底该怎么选?二者外观上相近,都依靠钨极起弧、氩气保护,但是在熔敷效率、稀释率、成型质量、合金适用性上差异明显,选错工艺,后期产能和产品质量都会受制约。
冷丝 TIG,就是焊丝常温送入电弧熔池,电弧既要熔化母材,又要熔化焊丝,电弧热量被大量消耗在焊丝熔化上。为了保证焊丝稳定熔入,要么提高焊接电流,造成母材熔深加大、稀释率飙升;要么降低送丝速度,熔敷效率低,只适合小面积、薄堆焊层的工件。冷丝 TIG 优势是设备结构简单、成本偏低,适合试样打样、小修补,但是大批量工件堆焊短板突出。
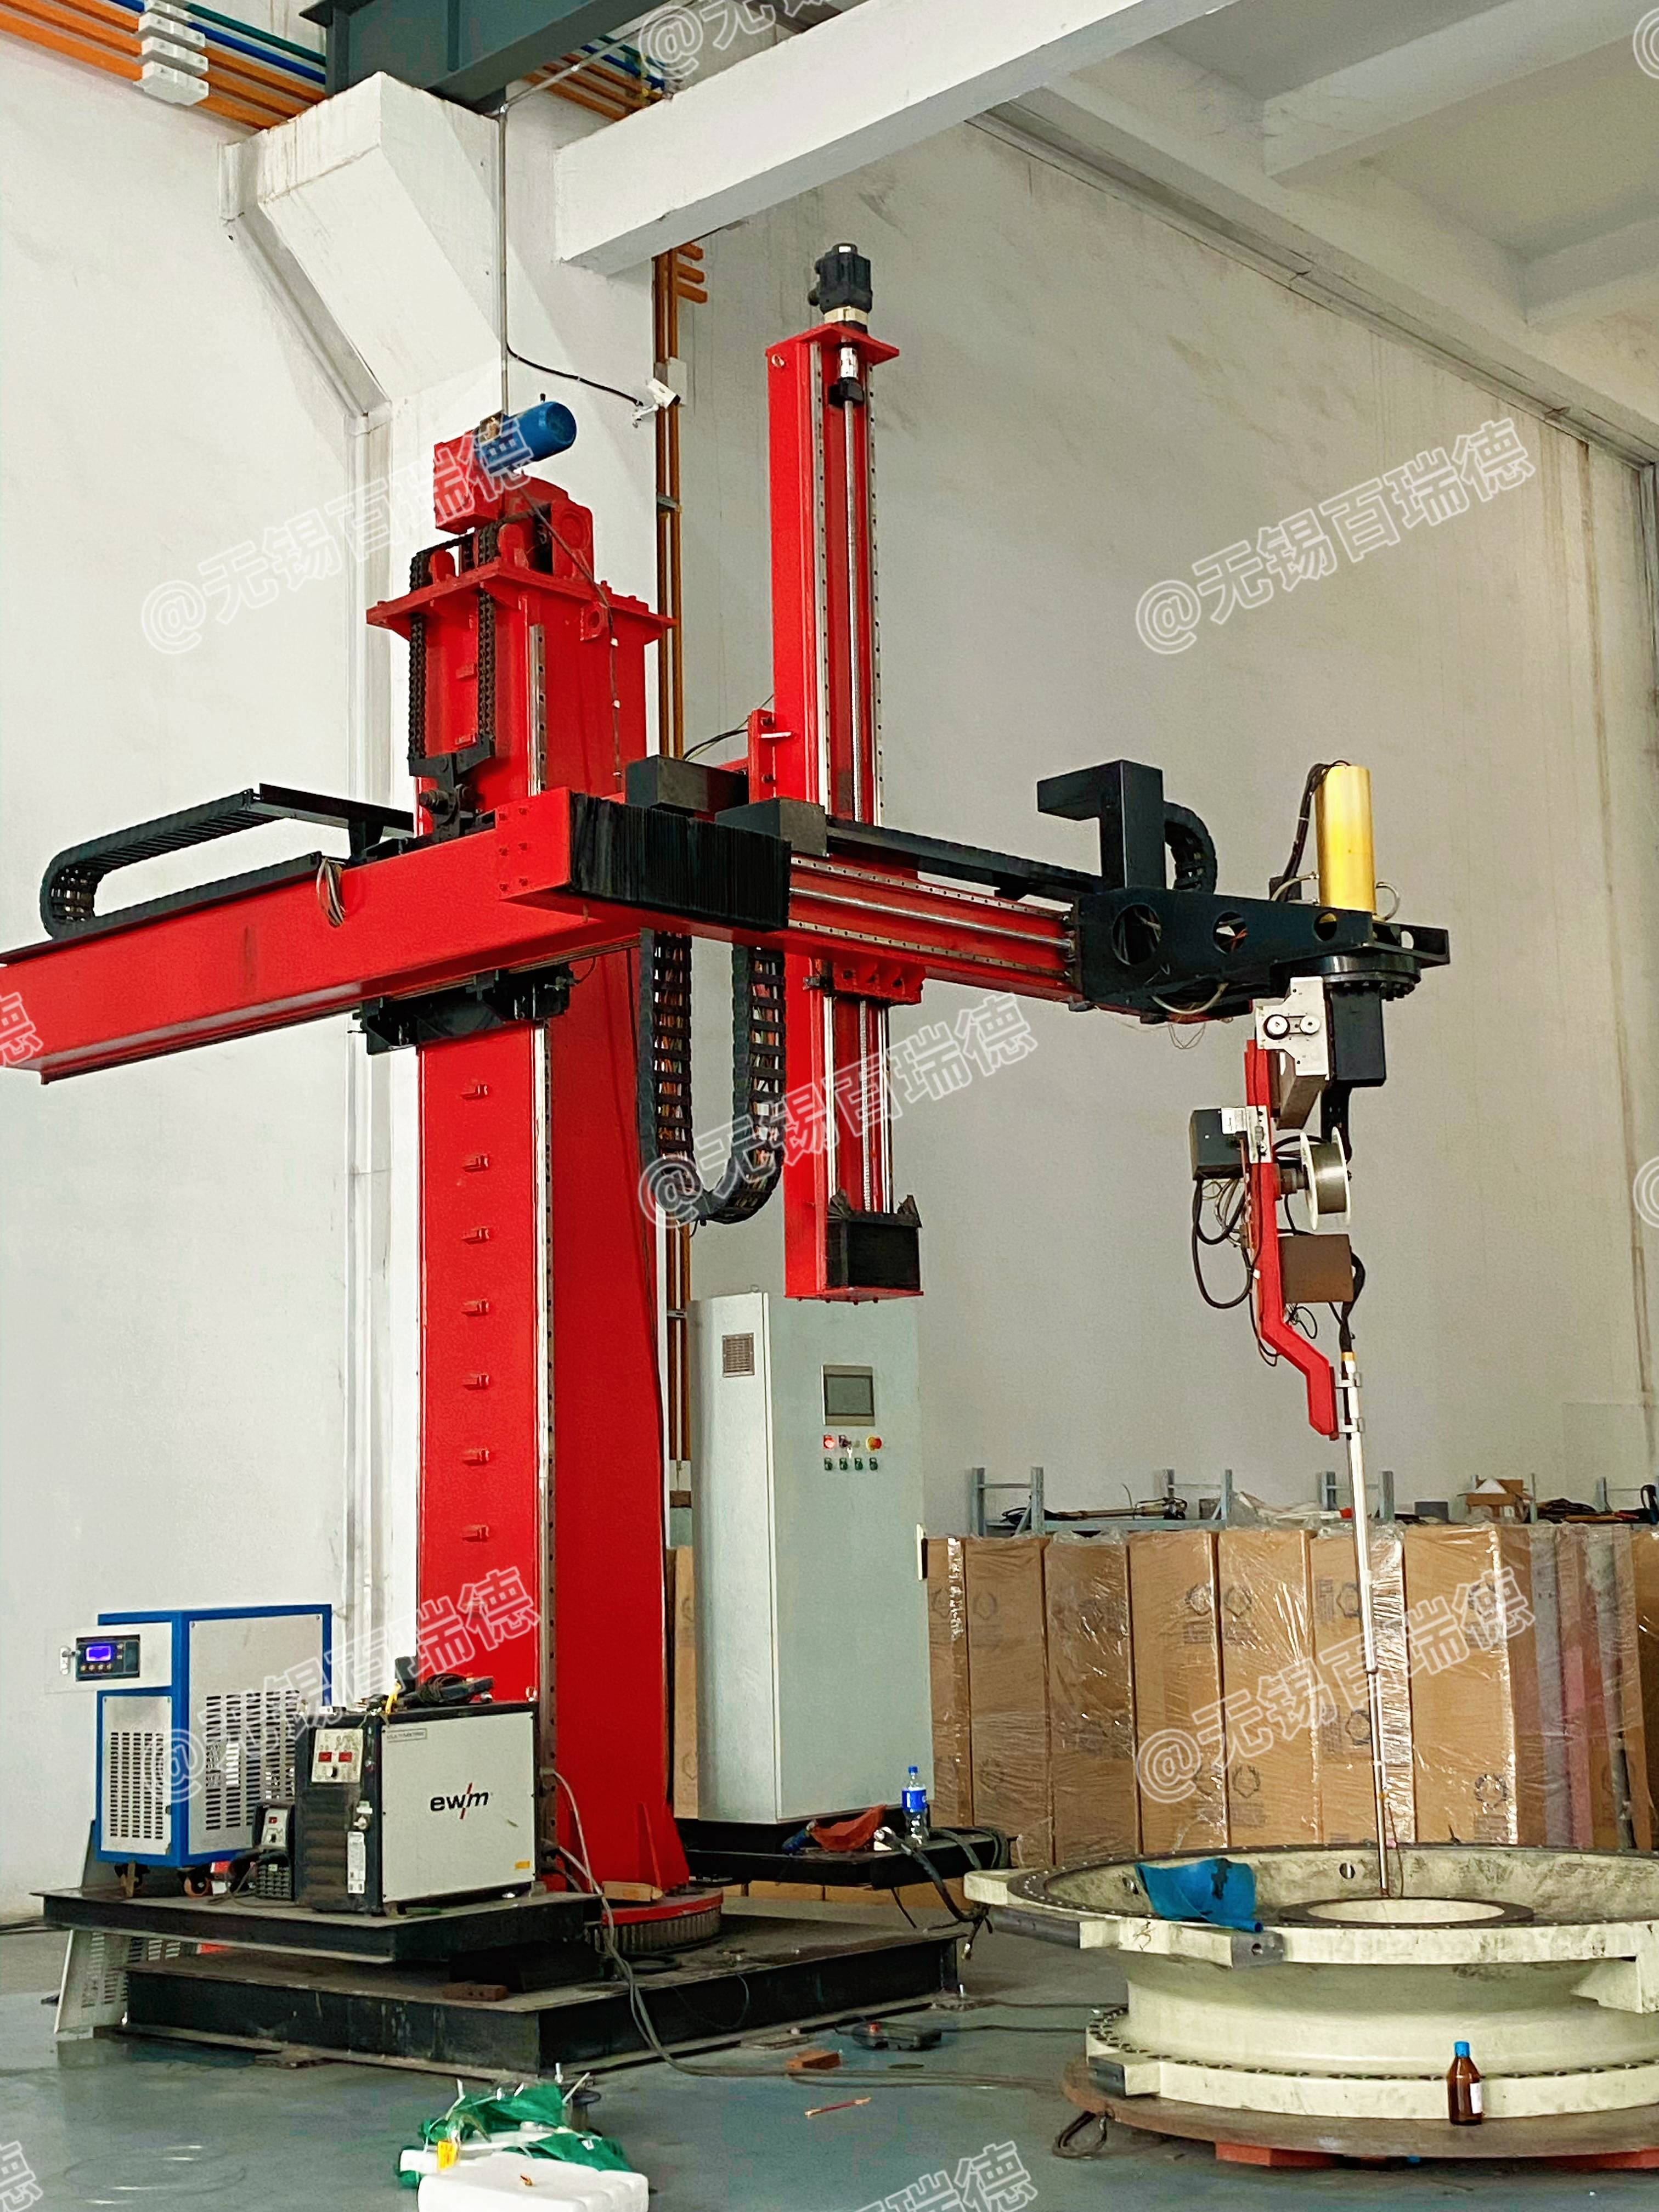
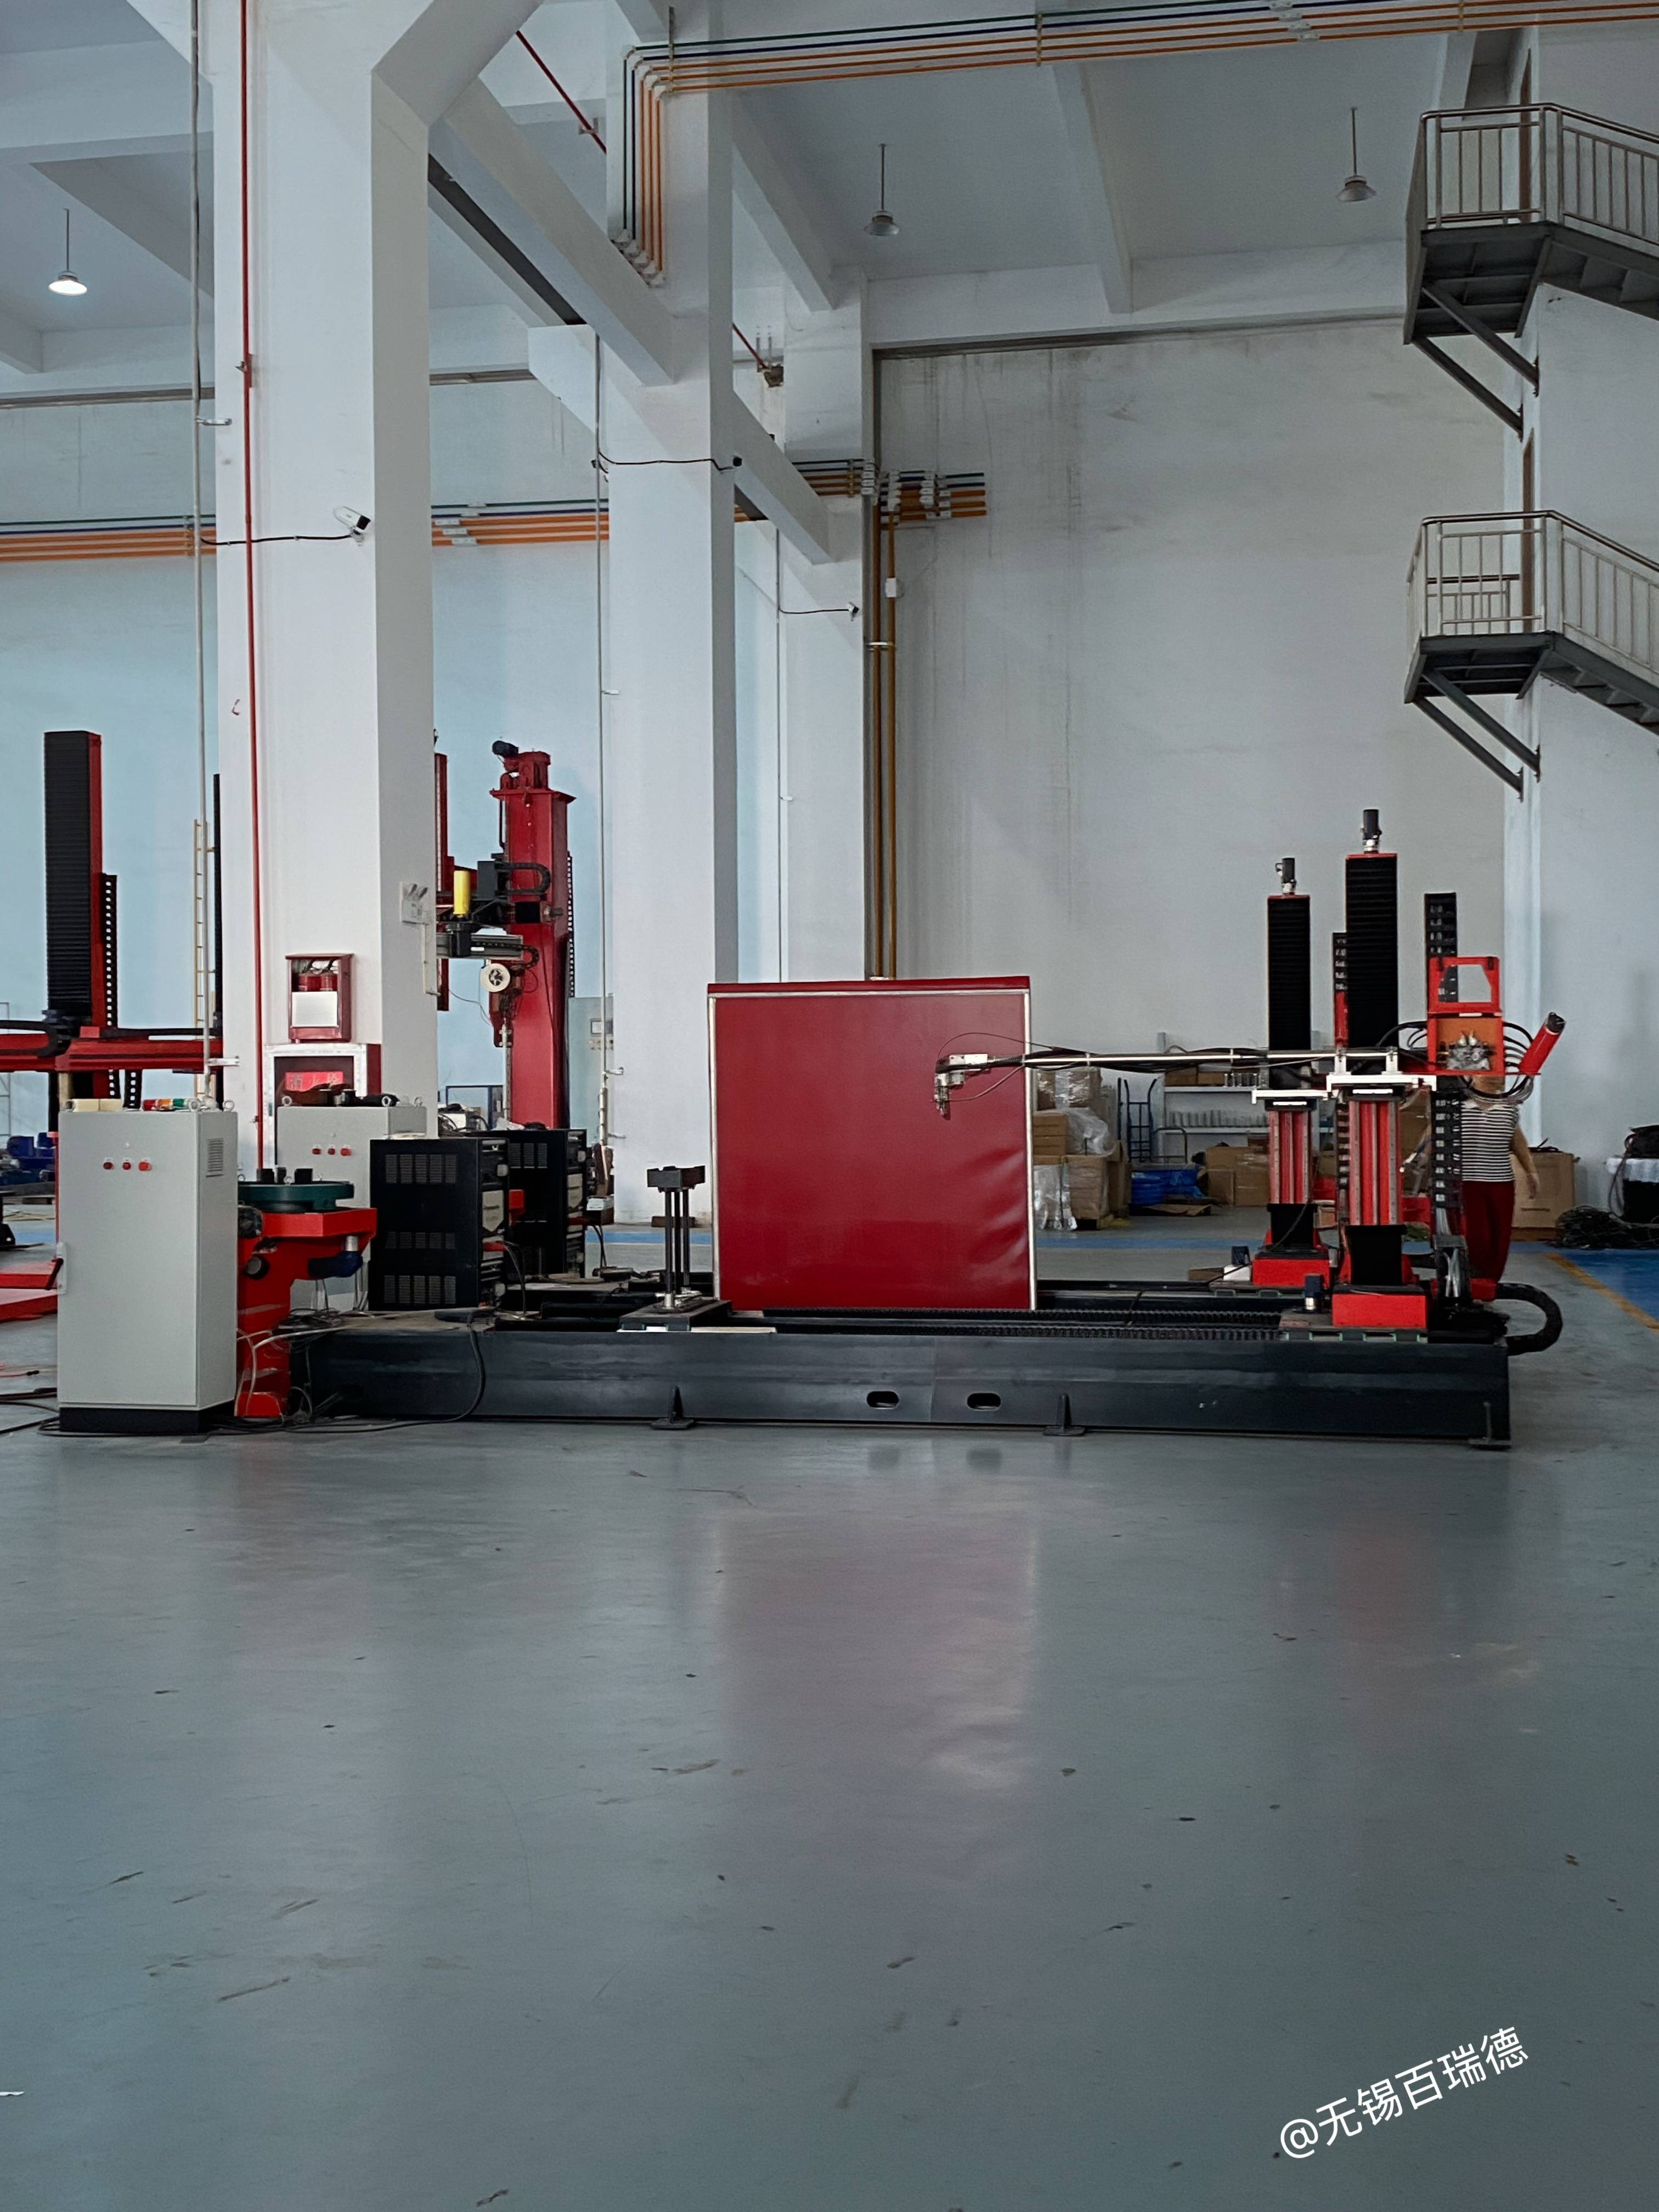
热丝 TIG 的核心创新点,就是增加一套独立的热丝电源,焊丝在抵达熔池前,依靠电阻预热升温,焊丝自身携带热量,电弧只负责维持熔池、熔合母材,不需要消耗大量热量熔化焊丝。这样一来,在同等焊接电流条件下,可以大幅提升送丝速度,熔敷效率比冷丝 TIG 提升 40%~80%;同时可以压低电弧能量,控制母材熔深,稀释率稳定可控,这对于镍基、钴基等高价值合金堆焊至关重要,能省下大量昂贵焊材。
无锡百瑞德 ETR 热丝 TIG 堆焊设备,将焊接主弧、热丝加热、送丝速度、工件运动四组参数独立可调,互不耦合。工程师可以根据母材材质、堆焊合金、层厚需求灵活匹配参数。对比冷丝设备,堆焊层成分更贴近焊材标称成分,硬度波动更小;焊道宽窄均匀,飞溅极少,后续机加工切削负荷更低。但热丝 TIG 对设备控制系统要求更高,送丝稳定性、热丝电流匹配不当,会出现焊丝顶钨极、断丝、熔合不良等缺陷,普通简易改装设备很难稳定运行。
实操建议:选型判断标准:单件堆焊面积大、合金材料贵、批量生产、要求低稀释率,优先热丝 TIG;工件修补打样、堆焊量很小、预算有限,可选用冷丝 TIG。采购时不要只看报价,重点测试热丝启停同步性,观察起弧收弧处是否存在未熔合,优质设备可以实现起弧无缺口、收弧无弧坑裂纹。