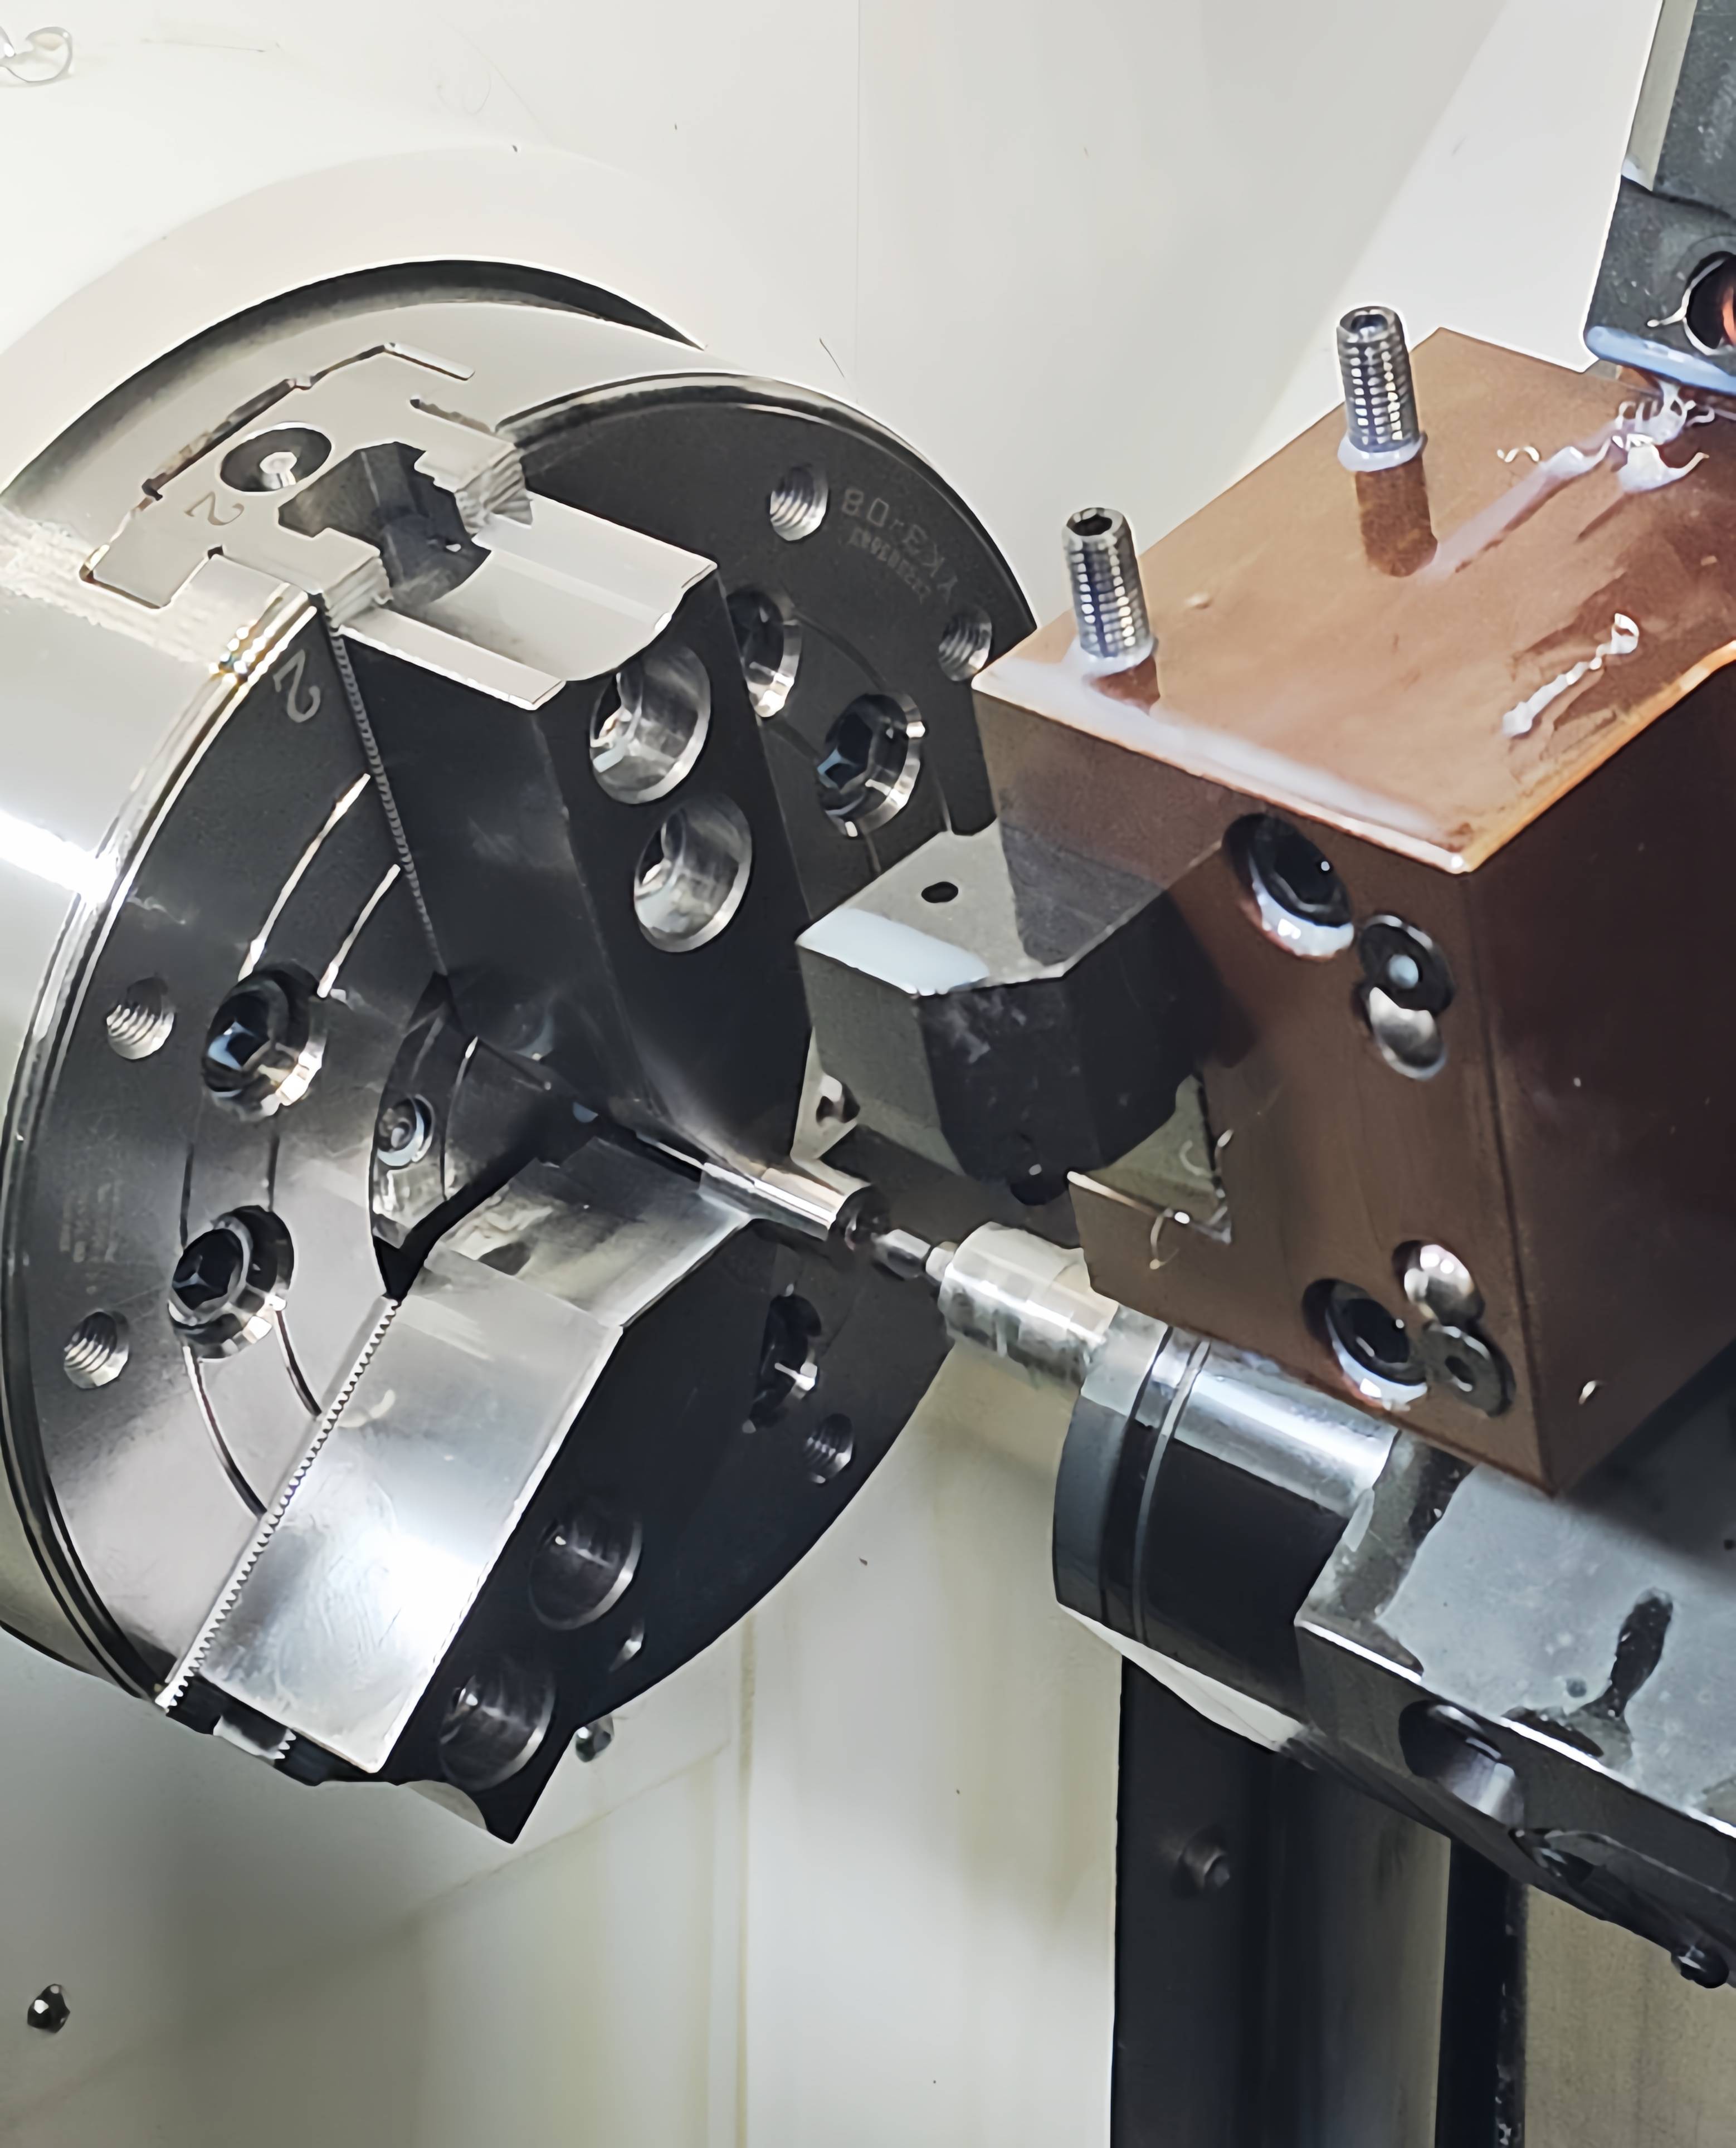
在车间待久了会发现一个现象:车铣复合买回来,车、铣、钻都在这台机上做,唯独端面上那个六角孔,常常还是被卸下来,装车送去别的地方。
问起来答案也简单——机上做起来有难处,或者做出来还得再修一遍。
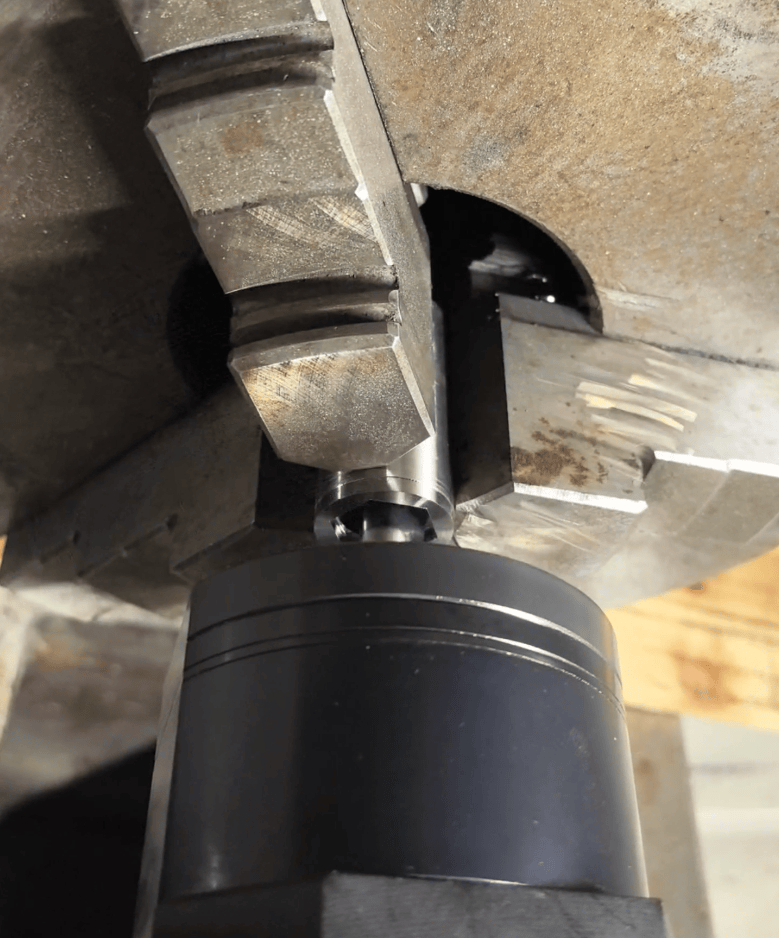
一、先算一次装夹的账
车铣复合买的就是"一次装夹"。装夹次数每多一次,误差就多叠一层:重新找正、重新对刀,同心度和位置度都要重新保证;节拍上,一个循环也变成两道工序,中间还夹着搬运和等待。
这笔账谁都会算。之所以还往外送,是因为机上那几种做法各有各的边界。
二、旋转冲的适用边界
动力刀塔上装一个旋转冲头,一次冲程完成,成本低、操作也简单,这是目前车铣复合上做标准六角最通行的做法,工艺本身也成熟。
它的边界来自冲裁的成形方式:材料靠剪切断裂分离,断裂口会带塌角和翻边,孔底通常要另设一道去毛刺;冲头硬度须高过工件,淬硬钢和部分不锈钢的冲裁难度会明显上升,冲头磨损与崩刃的风险随之增加;冲裁是瞬时载荷,薄壁件、细长件需要注意支撑。
三、电火花:稳妥,但要占时间
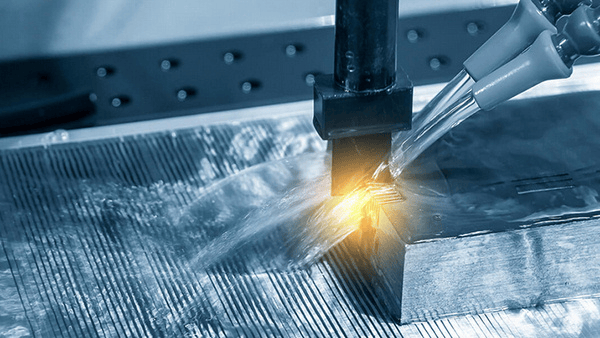
淬硬材料,或孔底毛刺要求较严,一般会转用电火花。它不受材料硬度限制,孔底没有毛刺,拐角也能做得很小,这类活上比较稳妥。
限制在效率。电火花是逐层蚀除,单个孔的加工时间明显比切削长,批量较大时对产能占用比较明显;电极要单独做,还有损耗;件通常要下机,装夹的优势就还回去了。
所以在不少车间,电火花是排在旋转冲之后的选项。
四、第三条路:让刀尖走出六边形
这几年多了一种思路,刀还是镗削,刀柄与专用刀具成套,刀座内部装了一套机械传动机构。主轴一转,机构带着刀尖沿封闭轨迹做周期运动,公转叠加摆动,刀尖在孔里走出来的就是一个正六边形。
切削是照常进行的,切屑、切削力、刀具磨损一样不少;不同的地方在于,决定六条边形状的不是刃口,而是刀尖走的这条轨迹。
对现场来说,这个差别落到三件事上:
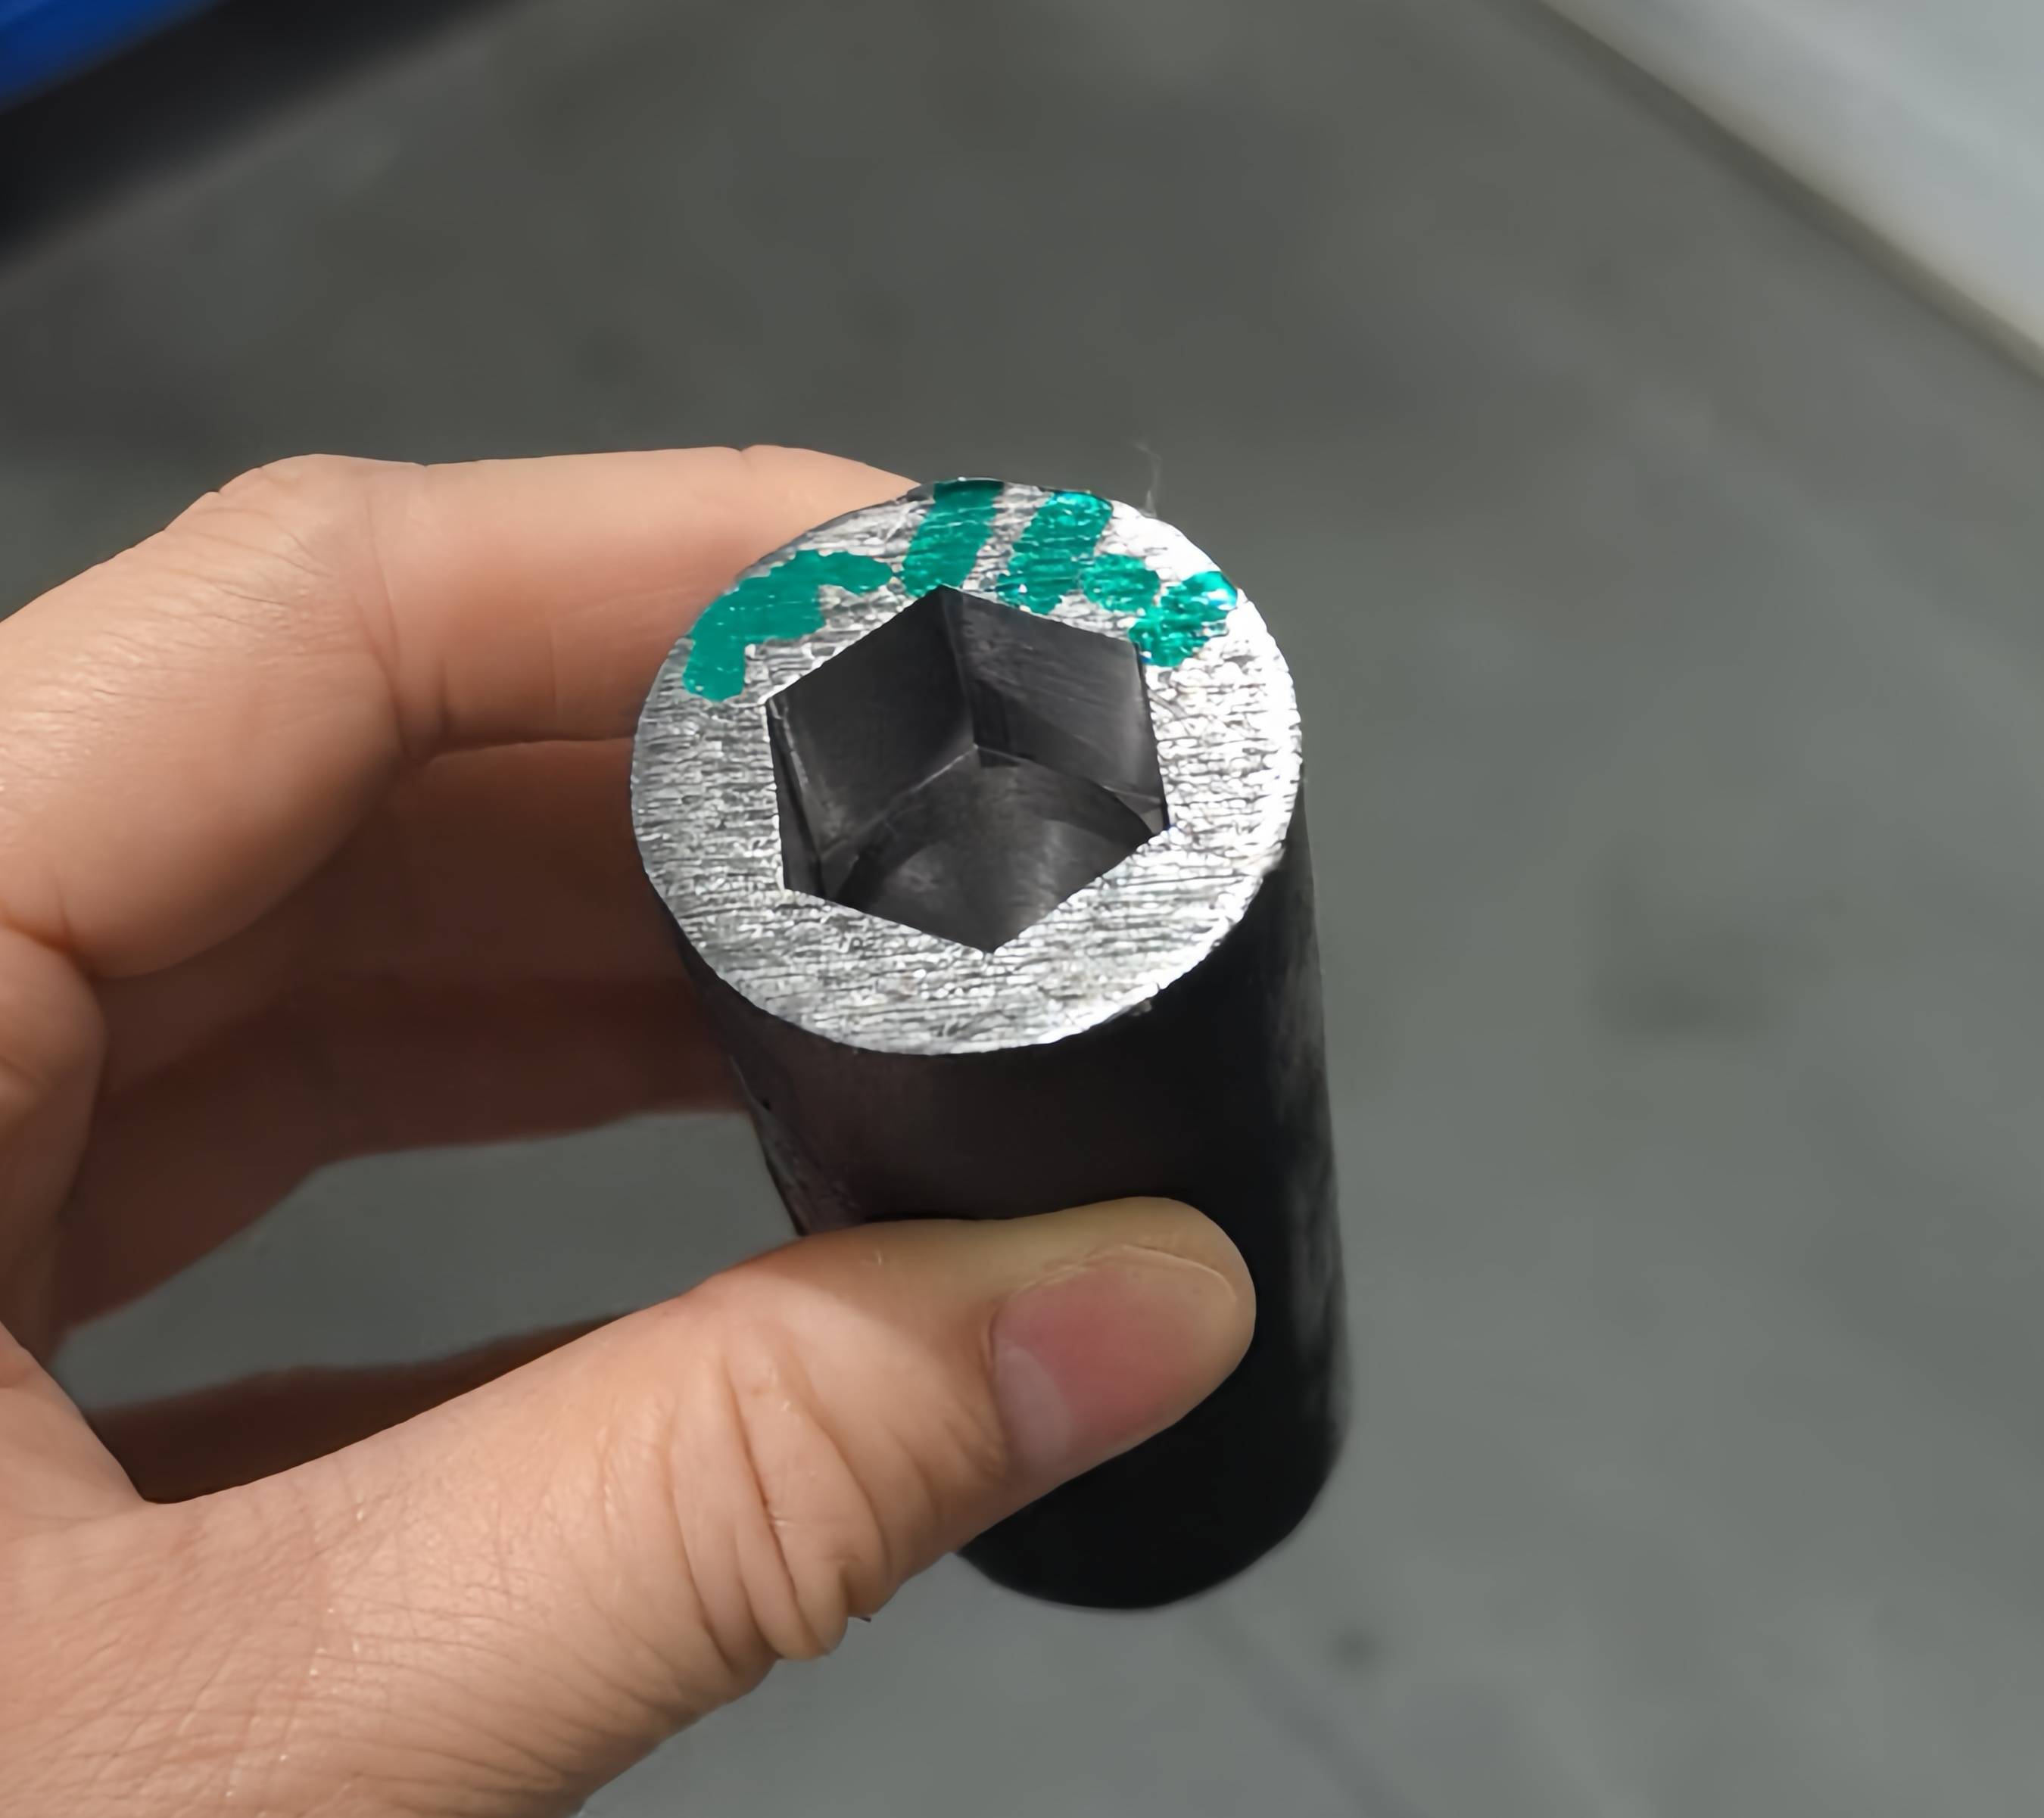
孔底不用再去毛刺。 材料是被刀刃连续切下来的,没有剪切断裂,也就没有塌角和翻边。
机床不受冲击。 冲是瞬时载荷,镗是连续切削,力是平的,薄壁件不容易让刀变形。
硬料也能做。 属于切削加工,45# 钢、普通不锈钢都在范围内;淬到 HRC50 以上,还是得回电火花。
程序上没什么门槛,还是普通镗孔程序,G1 或钻孔循环,一次轴向进给走完全部轮廓,不需要第四轴。装在车铣复合上的形态叫多边形动力刀座,直接上 BMT 刀塔。四川百匠精密的 LYXB—BMT 系列六角 2-20mm,极限转速 1000 r/min,适配 BMT45/55/65。
五、真正在变的,是批量
这几种做法原来分得很清楚:大批量上冲,硬料上电火花,剩下的分流。
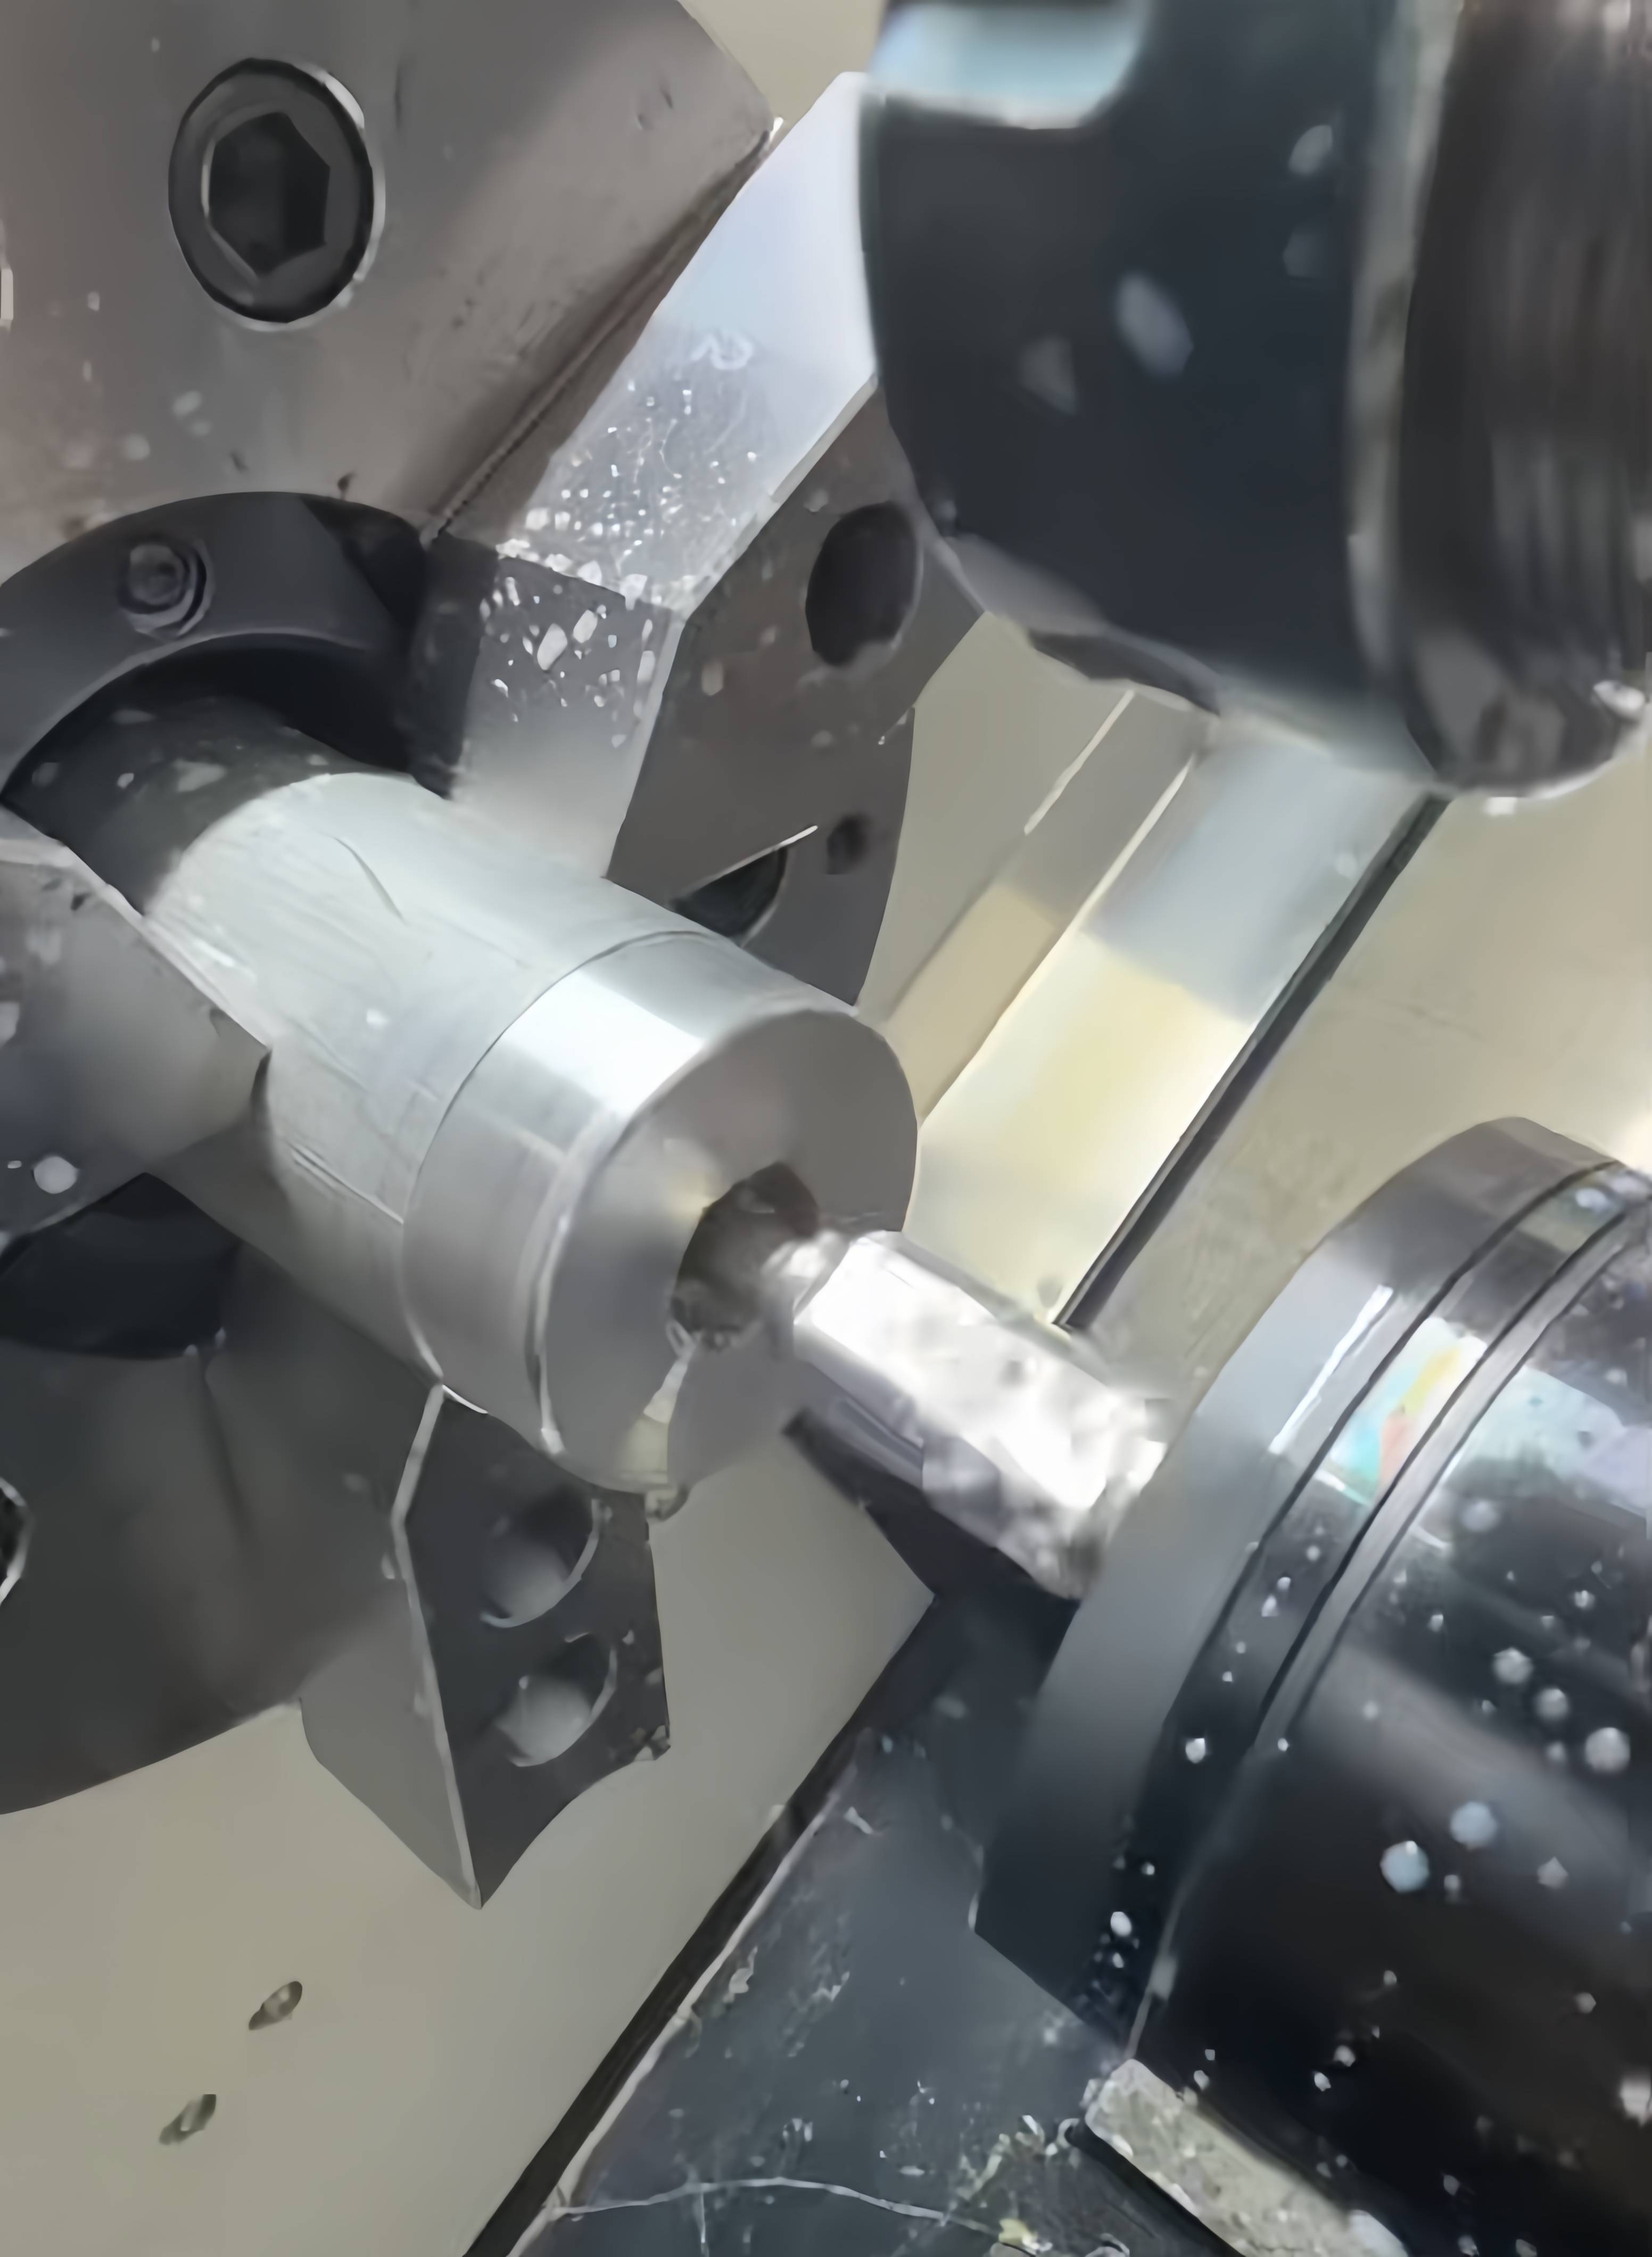
现在不少车间的活,批量在往下走,品种在往上走。一批几百件、换型频繁的单子多了,冲头和电极这套按形状定制的工装就有点吃紧——冲头按对边尺寸一套套备,电极按孔形一个个做,每一种都压一笔固定成本,摊到小批量上就不轻了。
多边形镗削在这件事上有个不同的地方:换形状不是换刀,是换轨迹参数。同一套机构,四方孔 2-10mm、D 型孔、腰型孔都能做,不用为每种孔形单独做冲头或电极。
对小批多品种来说,这一点比单纯的效率对比更实在。
六、最后还是选型
三种做法各有各的位置。批量大、材料软、毛刺不敏感,旋转冲依然最划算;淬硬料和高毛刺要求,电火花最稳;要一次装夹干完、孔底不能有毛刺、还得兼顾硬料和多品种,镗削值得纳入比较。
工艺没有新旧之分,只有合不合适。