早班刚开工,一根液压阀杆摆在工作台上。外圆已经车好,端面还要开槽,侧面有油孔,末端再铣两处扁位。师傅看看工艺卡:车床做一段,铣床接一段,中间得拆下来重新找正。零件并不大,麻烦却一点不少。
这样的活,在零部件车间很常见。订单十几件、几十件地来,图纸常换,交期又紧。麻烦的往往不是某道工序,而是零件在机床之间来回转。装夹多一次,就多一次找基准、等设备和出现偏差的可能。
小批量加工最怕的不是工序多,而是每道工序都要重新开始。
这也是车铣复合机床受到关注的原因。它把车削主轴、动力刀具和多个运动轴组织在同一台设备上。工件留在卡盘里,外圆车完,刀塔转过去钻孔、攻丝、铣槽,条件允许时还能加工偏心结构和多边形轮廓。少了几次搬运,工艺链条就短了一截。
但车铣复合并不是把一台车床和一台铣床简单拼起来。刀具什么时候进给,C轴如何定位,Y轴怎样补偿,两个主轴能否按相位同步,都需要数控系统把动作协调好。稍有失配,端面孔位或侧面槽的位置就可能出问题。
凯恩帝K2000TFi,适合这类车削中心和车铣复合加工。它支持多轴控制、主轴速度与相位同步,以及极坐标、圆柱等插补方式。对工艺人员而言,这些术语不必天天挂在嘴边;要紧的是,原本要拆开做的动作,有机会在一套程序中连续安排。
拿电机轴举个例子。轴身要车外圆、端面要打孔,侧面还有键槽。普通工艺往往要经历车削、转运、铣削几道环节。配备合适动力刀塔和轴配置的车铣复合机床,可以在同一装夹基准下衔接这些工序。对于位置关系要求紧的孔和槽,这比单纯追求某一刀切得更快更有意义。
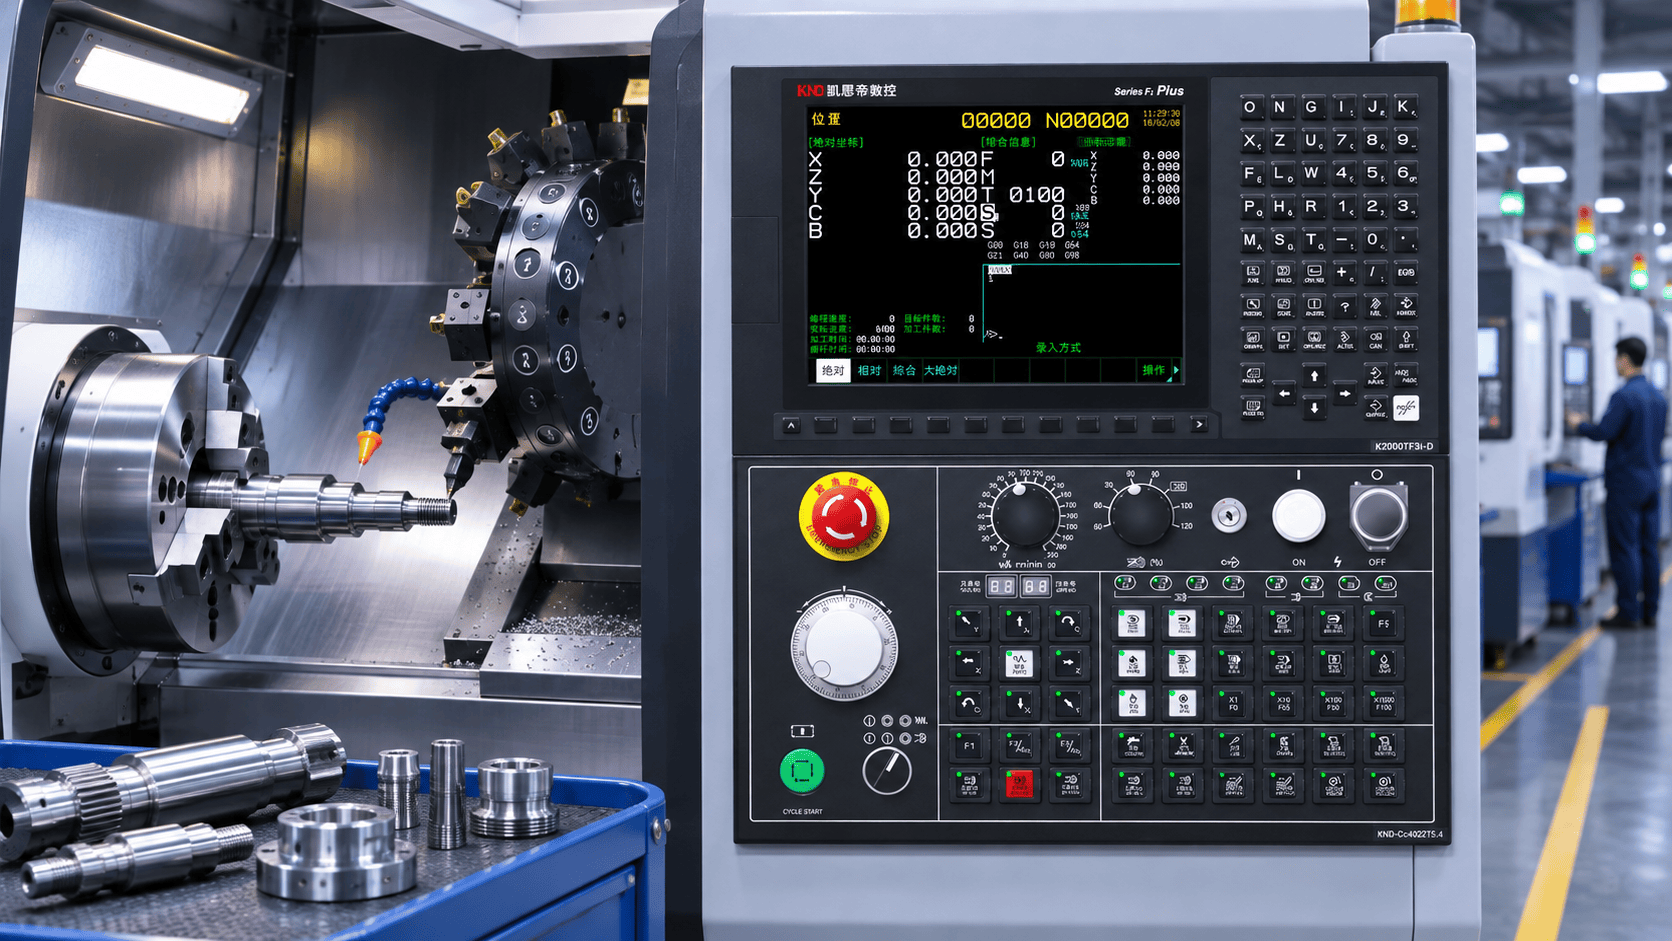
液压阀芯、气动接头也是类似的道理。它们常常外形不复杂,孔却开在不同方向;看着是小零件,难的是尺寸之间的关系。一次装夹减少的是基准反复转换,并不意味着工件会自动变准。卡盘跳动、刀具磨损和热变形,还得认真管。
控制系统负责把动作排好,零件能否做好,仍要看整机机械精度、刀具、夹具与工艺。
有些工件还会碰到六方、偏心或凸轮轮廓。主轴同步和多边形切削功能能提供新的加工路径,特定条件下减少另设工序的需求。可它也有边界:专用刀具怎么配,转速和相位怎样调,机床刚性是否足够,都要经过试切验证。看到系统菜单里有一个功能,不等于任何零件都能直接加工。
双主轴对接与多通道控制同样如此。对于需要两端加工的零件,主副轴配合能减少翻面装夹;生产线上接入棒料送料或桁架上下料,也能缩短人工等待。但这些能力要靠实际机床结构、驱动配置和控制程序共同实现,不能只看屏幕上的型号。
我觉得中小制造企业谈复合加工,最容易忽略的是换活成本。大批量生产可以慢慢磨一套固定节拍,小批量却常在改程序、调刀补、找基准上消耗时间。顺手的程序编辑与轨迹校验方式,有时比参数表上一串漂亮数字更贴近现场。
当然,并非所有零件都适合集中到车铣复合机床。尺寸太大、粗切削负荷太重,或者工序本来就很简单,专用设备未必吃亏。把复杂活和简单活分开评估,比一味追求“一次装夹全做完”更稳妥。
制造现场真正需要的,不是功能越堆越多,而是让一张图纸少折腾几回,让每一次装夹都有价值。
当一根阀杆从毛坯走到成品,中间少换一次设备、少找一次基准,车间的变化往往就在这些细节里。数控系统的能力,最终也要落到这里:工人能不能用得顺手,工艺能不能保持稳定,交付能不能少一点意外。