在 DIP 插件产线,锡球算得上是最折磨工艺人员的缺陷。看着个头不大,散落板面、器件缝隙之间,却埋下短路隐患,返修工时居高不下。很多车间遇到锡球,第一反应就是调高锡炉温度,加大助焊剂喷涂量,短期看起来良率回升,生产两三天之后,锡球又重新冒出来。
上海鉴龙在很多 DIP 产线做缺陷整改时发现,锡球很少是单一因素造成的,属于来料、环境、设备、工艺叠加形成的问题。不分位置、不分诱因盲目调参,只是暂时掩盖问题,没有从根源解决。
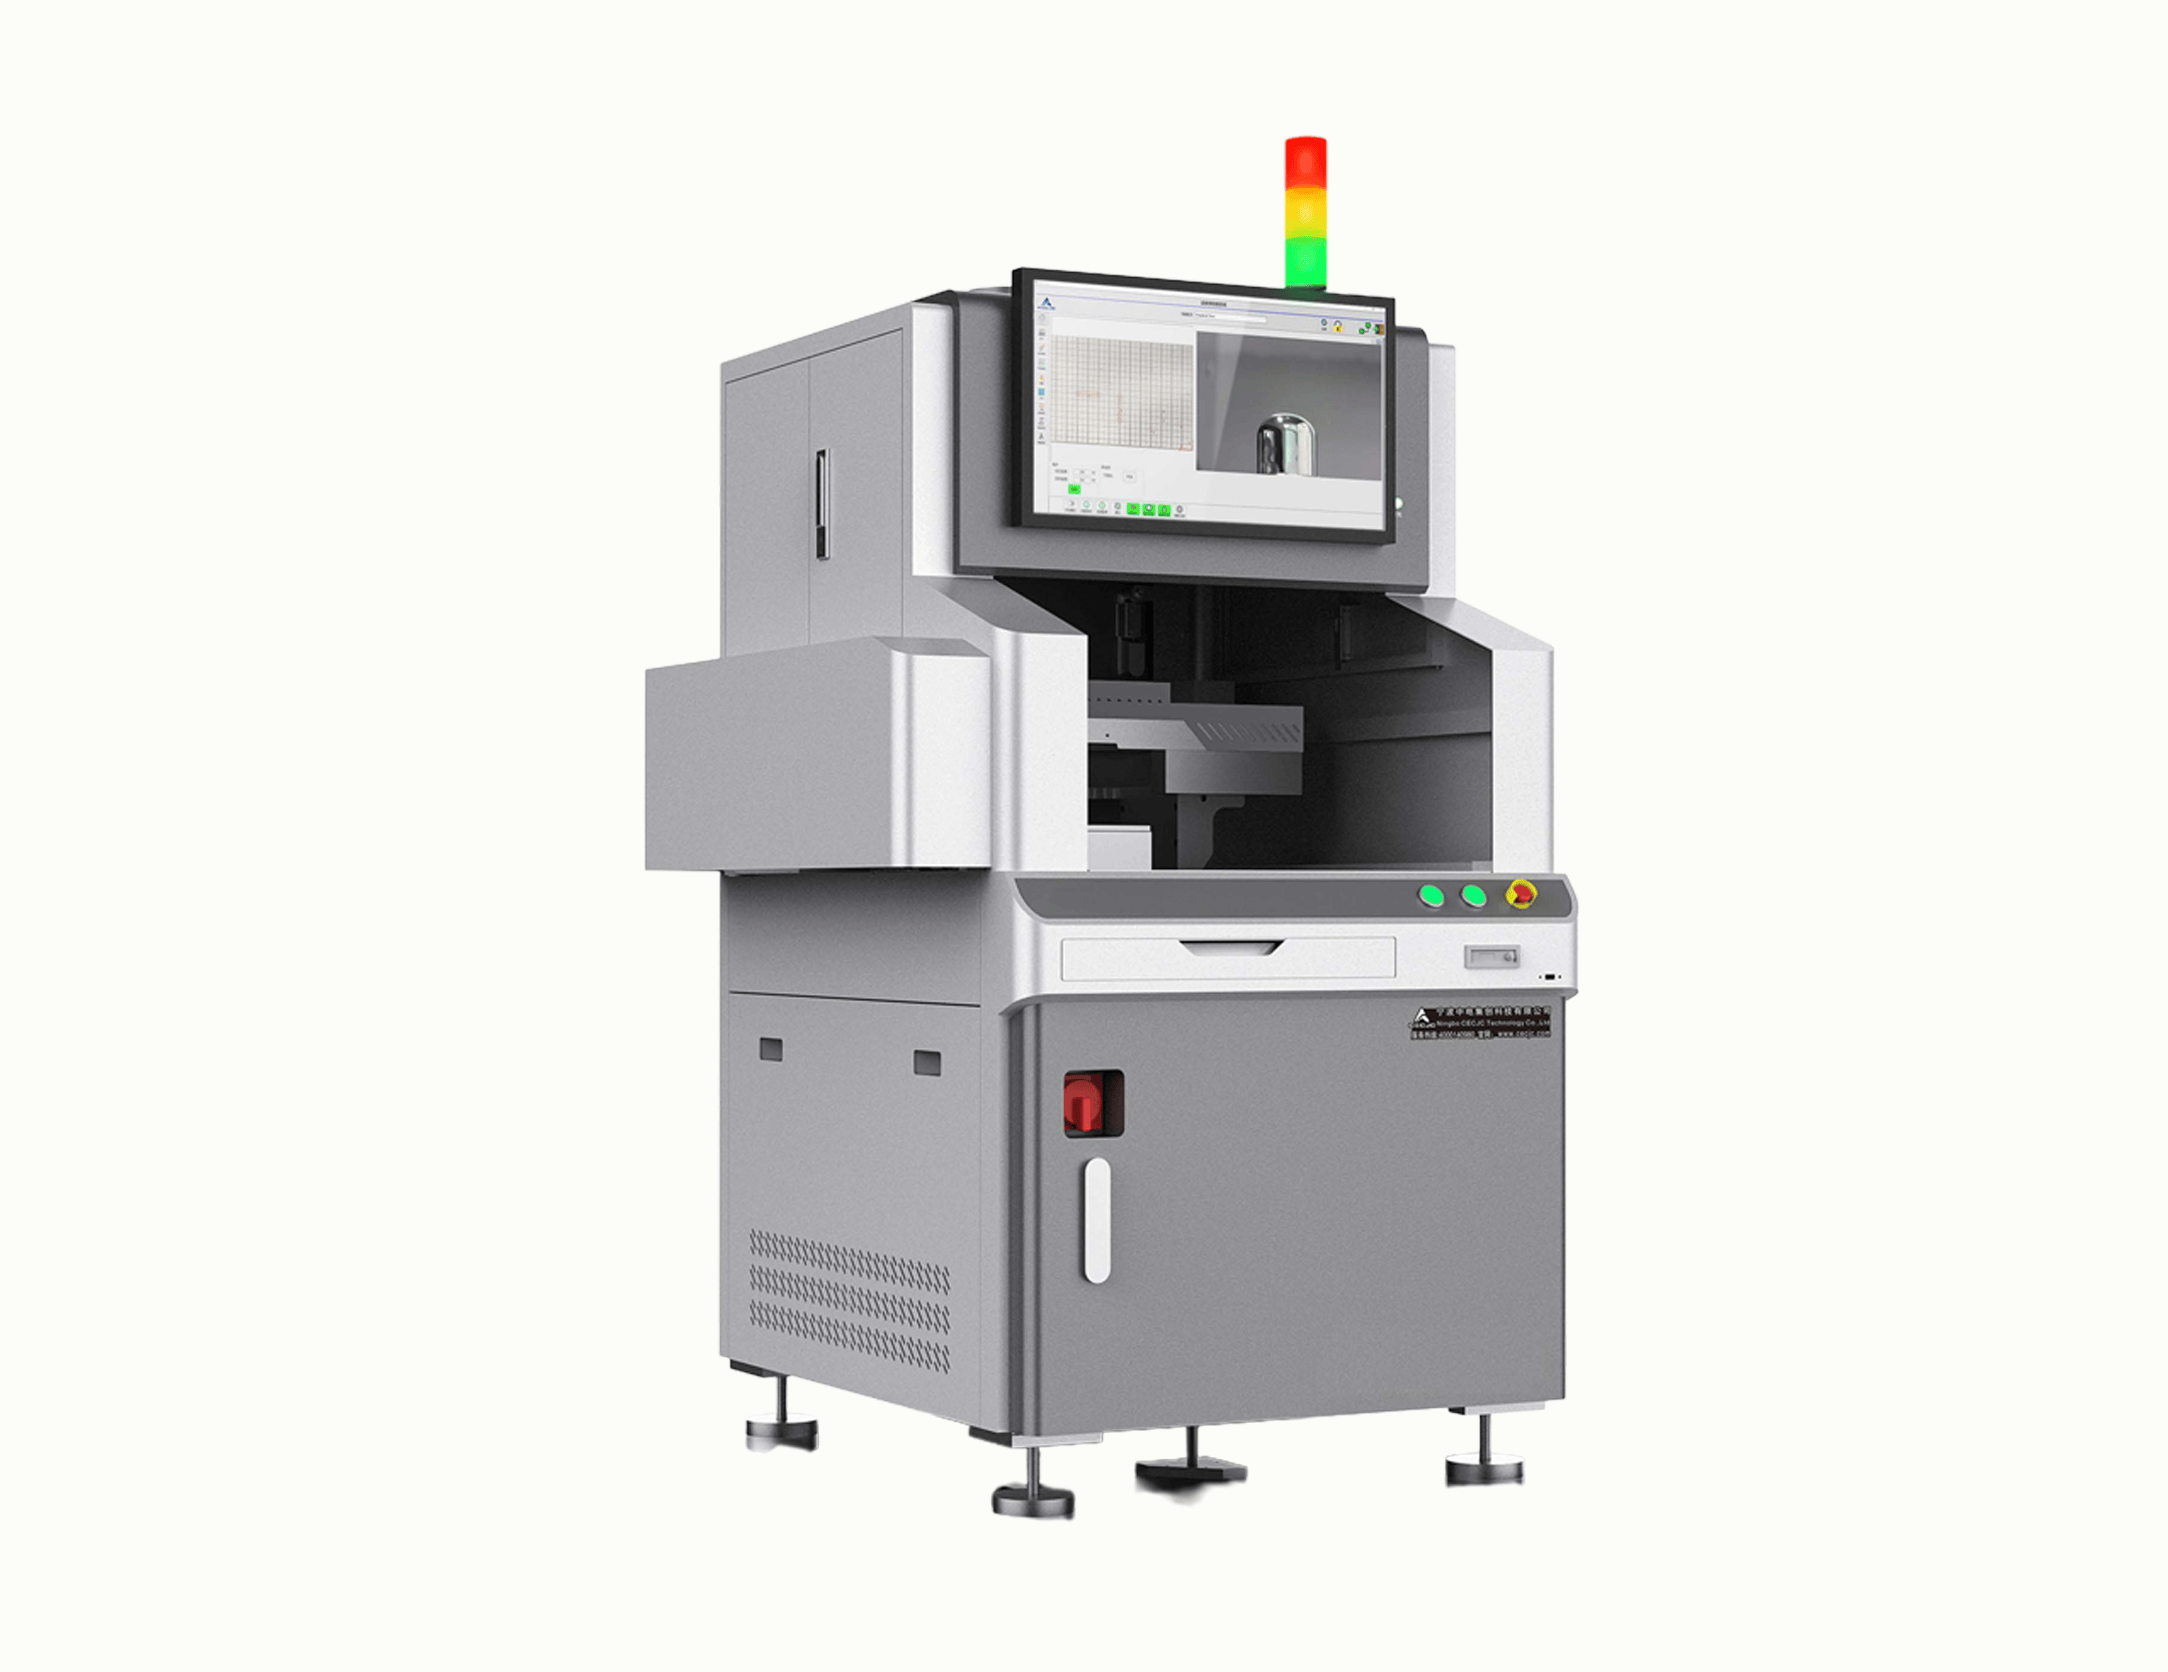 XH-320离线式选择性波峰焊
板底焊接面的锡球,大多和助焊剂涂布、预热工况相关。发泡式助焊剂很容易出现泡沫铺展失控,大量溶剂锁在 PCB 基材、通孔缝隙里,PCB 冲入熔融锡波时,溶剂瞬间汽化,冲击力把液态焊料溅射出去,形成锡球。很多操作工存在误区,认为助焊剂越多,润湿效果越好。发泡模式下,重点是形成细密气泡,而不是一味增加泡沫量;喷雾机型要重点检查风刀,风刀偏移造成局部助焊剂堆积,肉眼很难快速识别,用白纸做喷雾测试,是简单有效的验证手段。
通孔周边、元件面冒出的锡球,问题源头往往不在锡炉,而在 PCB 来料。电路板存储环境湿度超标、真空包装开封后放置太久,水汽渗入孔壁微观缝隙。如果孔壁镀层偏薄、带有针孔,焊接时内部水汽受热膨胀,蒸汽向外冲出,挤压熔融焊料,一部分在焊点内部形成空洞,另一部分就被挤到板面形成锡球。哪怕来料检测镀层合格,梅雨季车间湿度管控不到位,板子吸潮之后依旧会批量出问题,预烘烤工序不能省略。
还有一个容易忽略的点:设备面板显示的预热温度,不等于 PCB 板面真实温度。预热灯管老化、热电偶被助焊剂焦垢包裹,测温数据失真。为了赶产能随意加快链速,PCB 在预热区停留时间不足,就算表显温度达标,板材蓄热不够,热冲击之下锡球高发。这种情况优先调整走板速度,清理测温探头,而不是直接拉高温度设定。
锡波高度、轨道倾角、锡炉内锡渣与焊料杂质,同样会放大飞溅风险。锡炉长期不净化换锡,焊料杂质持续累积,表面张力改变,轻微扰动就会产生细小锡珠。很多工艺整改顺序颠倒,优先调锡温,最后才排查锡炉、排风、来料,整改效率很低。
稳妥的排查思路,先定位锡球分布位置。板底锡球优先复核助焊剂供给、风刀状态、预热实测温度;元件面通孔锡球,优先核查 PCB 存储湿度、孔壁镀层、来料烘烤。波峰焊缺陷属于系统问题,单点参数调整很难长久稳定良率,逐层溯源,才能把锡球不良控制在合理区间。