1、定心靠人还是靠结构。异形铸铁件没有现成基准面,靠百分表逐件打表找正,结果就跟着人走,换班次、换师傅,中心偏差就变。能自定心就不靠人工打表,夹爪同步开合、自动对中,批次一致性才守得住。注意自定心不是每台虎钳都有,卡盘类产品和液压贴面对心虎钳带这个结构,普通液压组合虎钳没有,问的时候把这一条问清楚。有些供应商把同步夹持叫自定心,两者不是一回事,用装夹要不要打表这个说法问,答案更直接。同步夹持讲的是两个钳口同一油路驱动,和自动对中不是同一件事。
2、基准能不能贯穿多道工序。粗镗、精镗、端面铣、钻孔,每转一次序就多一层基准偏移。转序重装能沿用同一套基准,就少一次找正、少一层累积,同轴度不容易在末道工序出界。选型时让供应商把定位基准画出来,和自己的工艺基准对一遍。中途必须换基准时,把它排在精镗之前,误差还有修正机会。
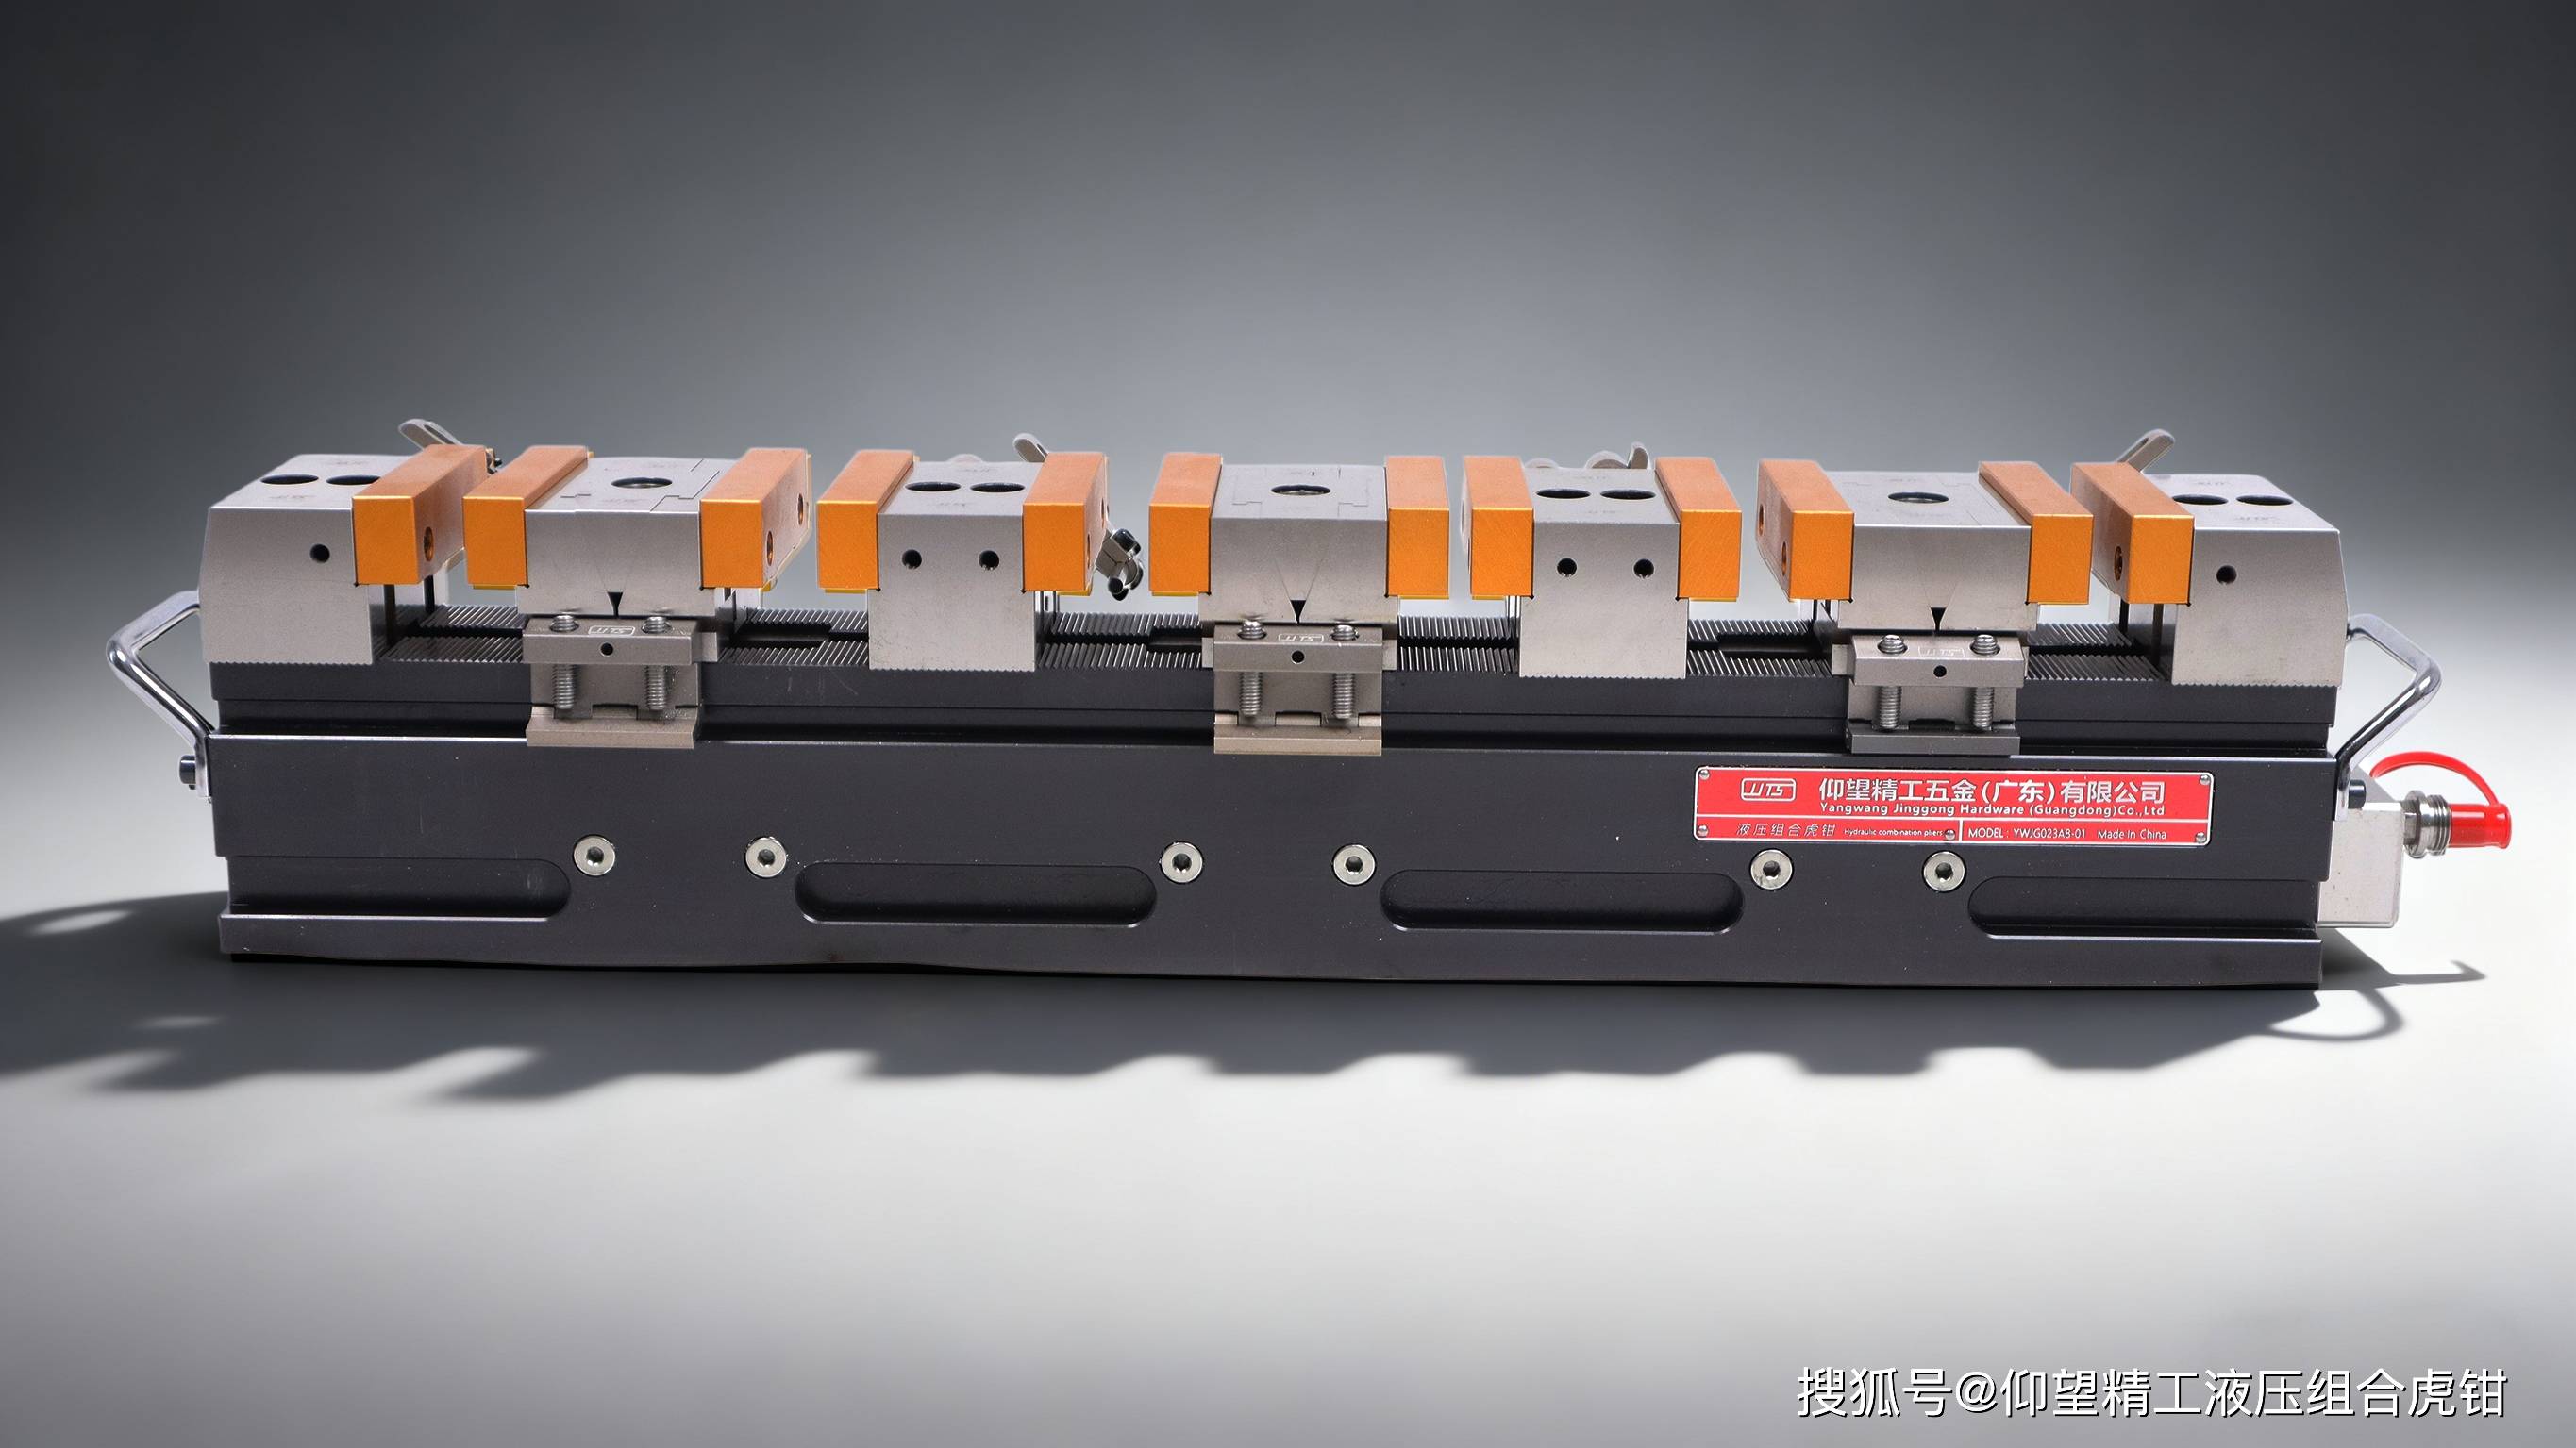
3、有没有下拉贴面结构。普通侧向夹紧容易让工件轻微上翘,底面和支撑面之间留着缝。带下拉贴面结构的夹具,夹紧时把工件向下拉向基准面,缝隙消掉,孔与端面垂直度更稳,松钳回弹量更小。这个结构是液压贴面对心虎钳的专利设计,重复定位精度能做到0.005mm。下拉行程要和工件高度匹配,拉过了头,薄壁反而被压变形。
4、受力是否对称。壳体壁厚不均,夹持点不对称就局部变形。选夹持行程同步的结构,钳口按轮廓做仿形,应力摊开,薄壁件少压伤。薄壁件的夹持压力单独设一档,别和厚壁件混用一套参数,仿形钳口装上去先试夹两三件,看压痕对称不对称。夹持点尽量落在加强筋或厚壁处,避开孔边和薄壁中段。
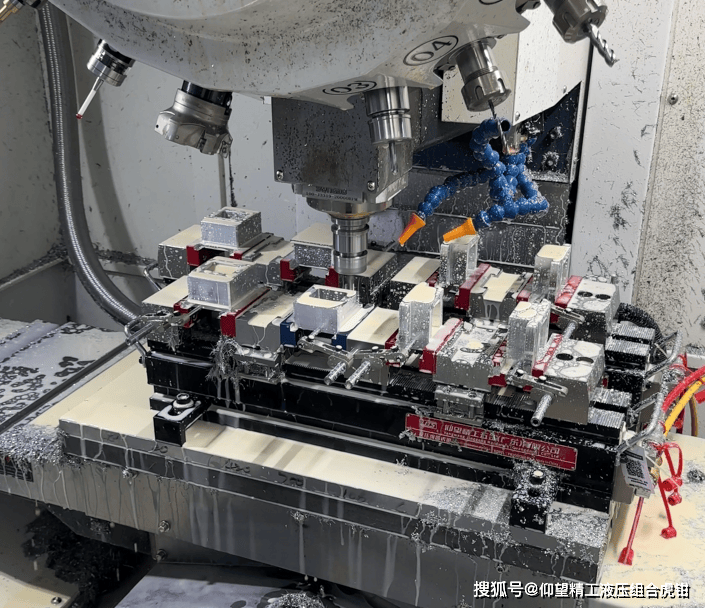
5、多工位怎么排。壳体批量上量后,2至6工位的模块化组合能减少转序次数,一次装多件。排工位时把同一批次、同一余量的件放在一起,不要混装,否则夹紧力和基准都会乱。工位多不等于效率高,件小工位多会互相干涉,按毛坯尺寸和机床行程定。
6、夹紧力怎么摸索。从小压力起试,量加工完成与松钳静置后的尺寸差,差值稳定后再往上加。压力越大不等于越稳,薄壁件压过头,松钳回弹反而更大。先跑五件,量首件和末件差值,差值稳定了再谈压力上限。压力上限要按件型分别试,不要一种参数通用到底。
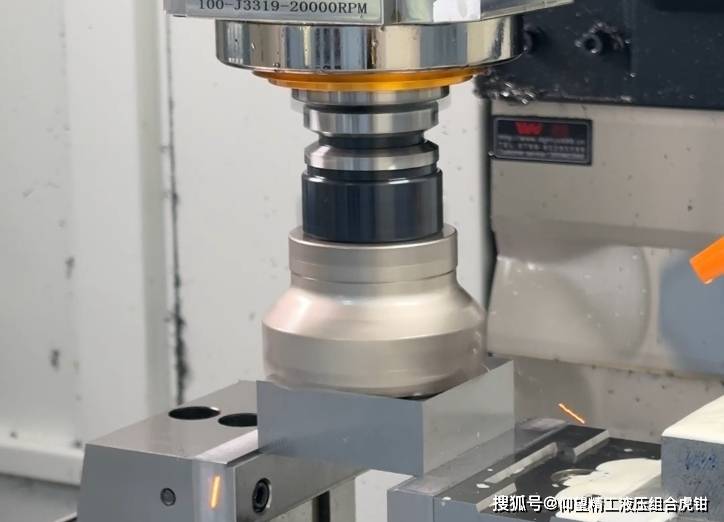
7、验收看什么。先看重复定位精度实测记录,再看保压压降,最后核对质保和备件条款。参数是纸面值,压降和精度记录才是实际状态。另外问清楚油压读数与夹持力的对应关系,别只认表上的数字。精度这一项最好让对方现场复测一遍。
8、参数与售后
液压组合虎钳最高油压25MPa,单工位最大夹持力3吨,钳口硬度HRC56°,重复定位精度0.02mm以内,2至6工位模块化组合,支持仿形钳口定制;三爪、四爪卡盘类重复定位精度同样在0.02mm以内;液压贴面对心虎钳带自定心和下拉贴面专利结构,重复定位精度可达0.005mm。两款出厂前都经老化机68小时断气保压测试,压降超标返工。整机三年无偿质保,售后维修产品12小时内完成,常用易损件常备库存、当日发出。仰望精工做夹具20年。
八个细节里,定心和基准最关键。这两条不对,后面的参数调得再细,返工也压不下来。选型时把这两条写进技术要求,验收就有依据。