在HDPE户外家具与塑木板材行业,发泡板材的翘曲变形是出材率与交付口碑的隐形杀手,而再生HDPE颗粒的熔融指数选择,往往决定了这场质量博弈的胜负。本文以一线客户的真实案例为切入点,系统拆解熔融指数、熔体强度与板材变形之间的机理链条,给出改性再生HDPE颗粒的技术路径,并附上可直接落地的选型参考、进厂检测清单与变形排查速查表,供HDPE户外家具、塑木发泡板材企业的技术与采购团队收藏参考。
一、行业背景:一块HDPE发泡板材的“变形之困”1.1 微发泡工艺:户外家具轻量化的主流选择
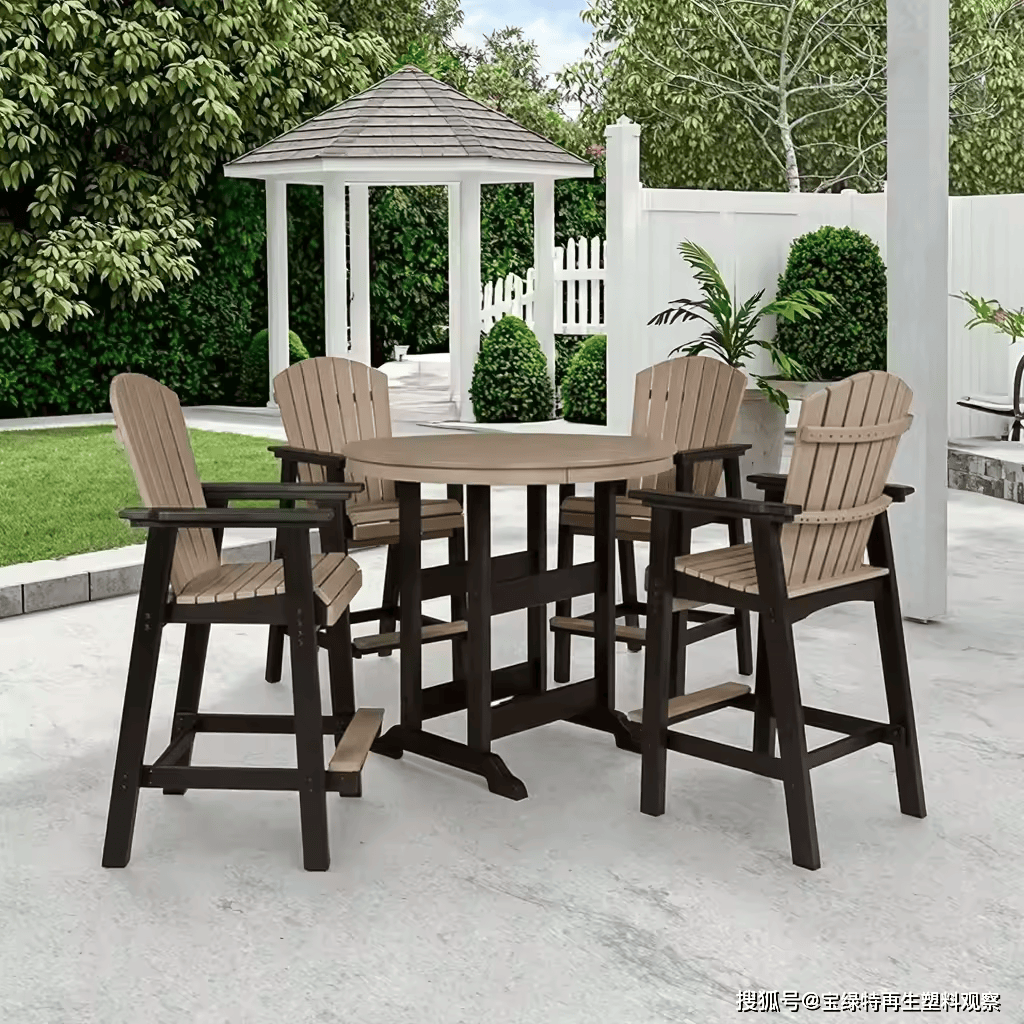
HDPE塑木复合材料以耐候、防腐、防潮、可回收为核心优势,已成为户外家具、户外地板与墙板领域的主流材料。在此基础上,通过微发泡工艺制备的HDPE发泡板材,在保留木质质感与握钉性能的同时,能够显著降低密度、实现轻量化,并改善手感与加工性能,是户外家具企业兼顾品质与成本的优选路线。
然而,微发泡是一把双刃剑:泡孔结构在赋予板材轻量化的同时,也对基体熔体的支撑能力提出了更高要求。一旦原料选型或工艺控制失当,板材就会出现翘曲、凹陷、收缩不均等变形缺陷,轻则降级处理,重则整批报废。其中,再生HDPE颗粒的熔融指数(Melt Flow Index,简称MFI,俗称熔指)波动,是最容易被忽视、也最致命的变量之一。
1.2 一个真实案例:熔指从0.8到1.3,板材为何“站不稳”
近期,一位行业客户反馈了颇具代表性的困境:使用熔指约1.3 g/10min(190℃、5kg负荷)的再生HDPE颗粒进行微发泡挤出时,板材出现明显变形——泡孔结构相对细密均匀,硬度也有所提升,但整体形状不稳定,无法满足交付要求。而此前使用熔指约0.8 g/10min的同来源再生颗粒时,虽然泡孔偶有少许不均,板材却未发生变形,尺寸稳定性良好。客户的核心诉求是提升硬度、改善发泡效果,但新批次材料恰恰因为变形问题而无法投入使用。
这并非孤例。在再生HDPE微发泡板材领域,“换了熔指就换了质量”是普遍存在的技术痛点:熔指升高带来的流动性改善是显性的,而熔体强度下降引发的变形风险是隐性的,往往要到出模冷却后才集中暴露。
1.3 变形不是单点故障,而是系统性问题
需要强调的是,板材变形很少由单一因素造成。熔融指数变化牵动的是分子结构与加工性能的系统性变化;再生料本身的批次波动、填料体系的不匹配、挤出与冷却工艺的不当,都会叠加放大这一问题。因此,解决变形不能只靠“换一批料”或“调一个温度”,而需要从原料、配方、工艺三个层面协同入手。这正是本文要展开的主线。
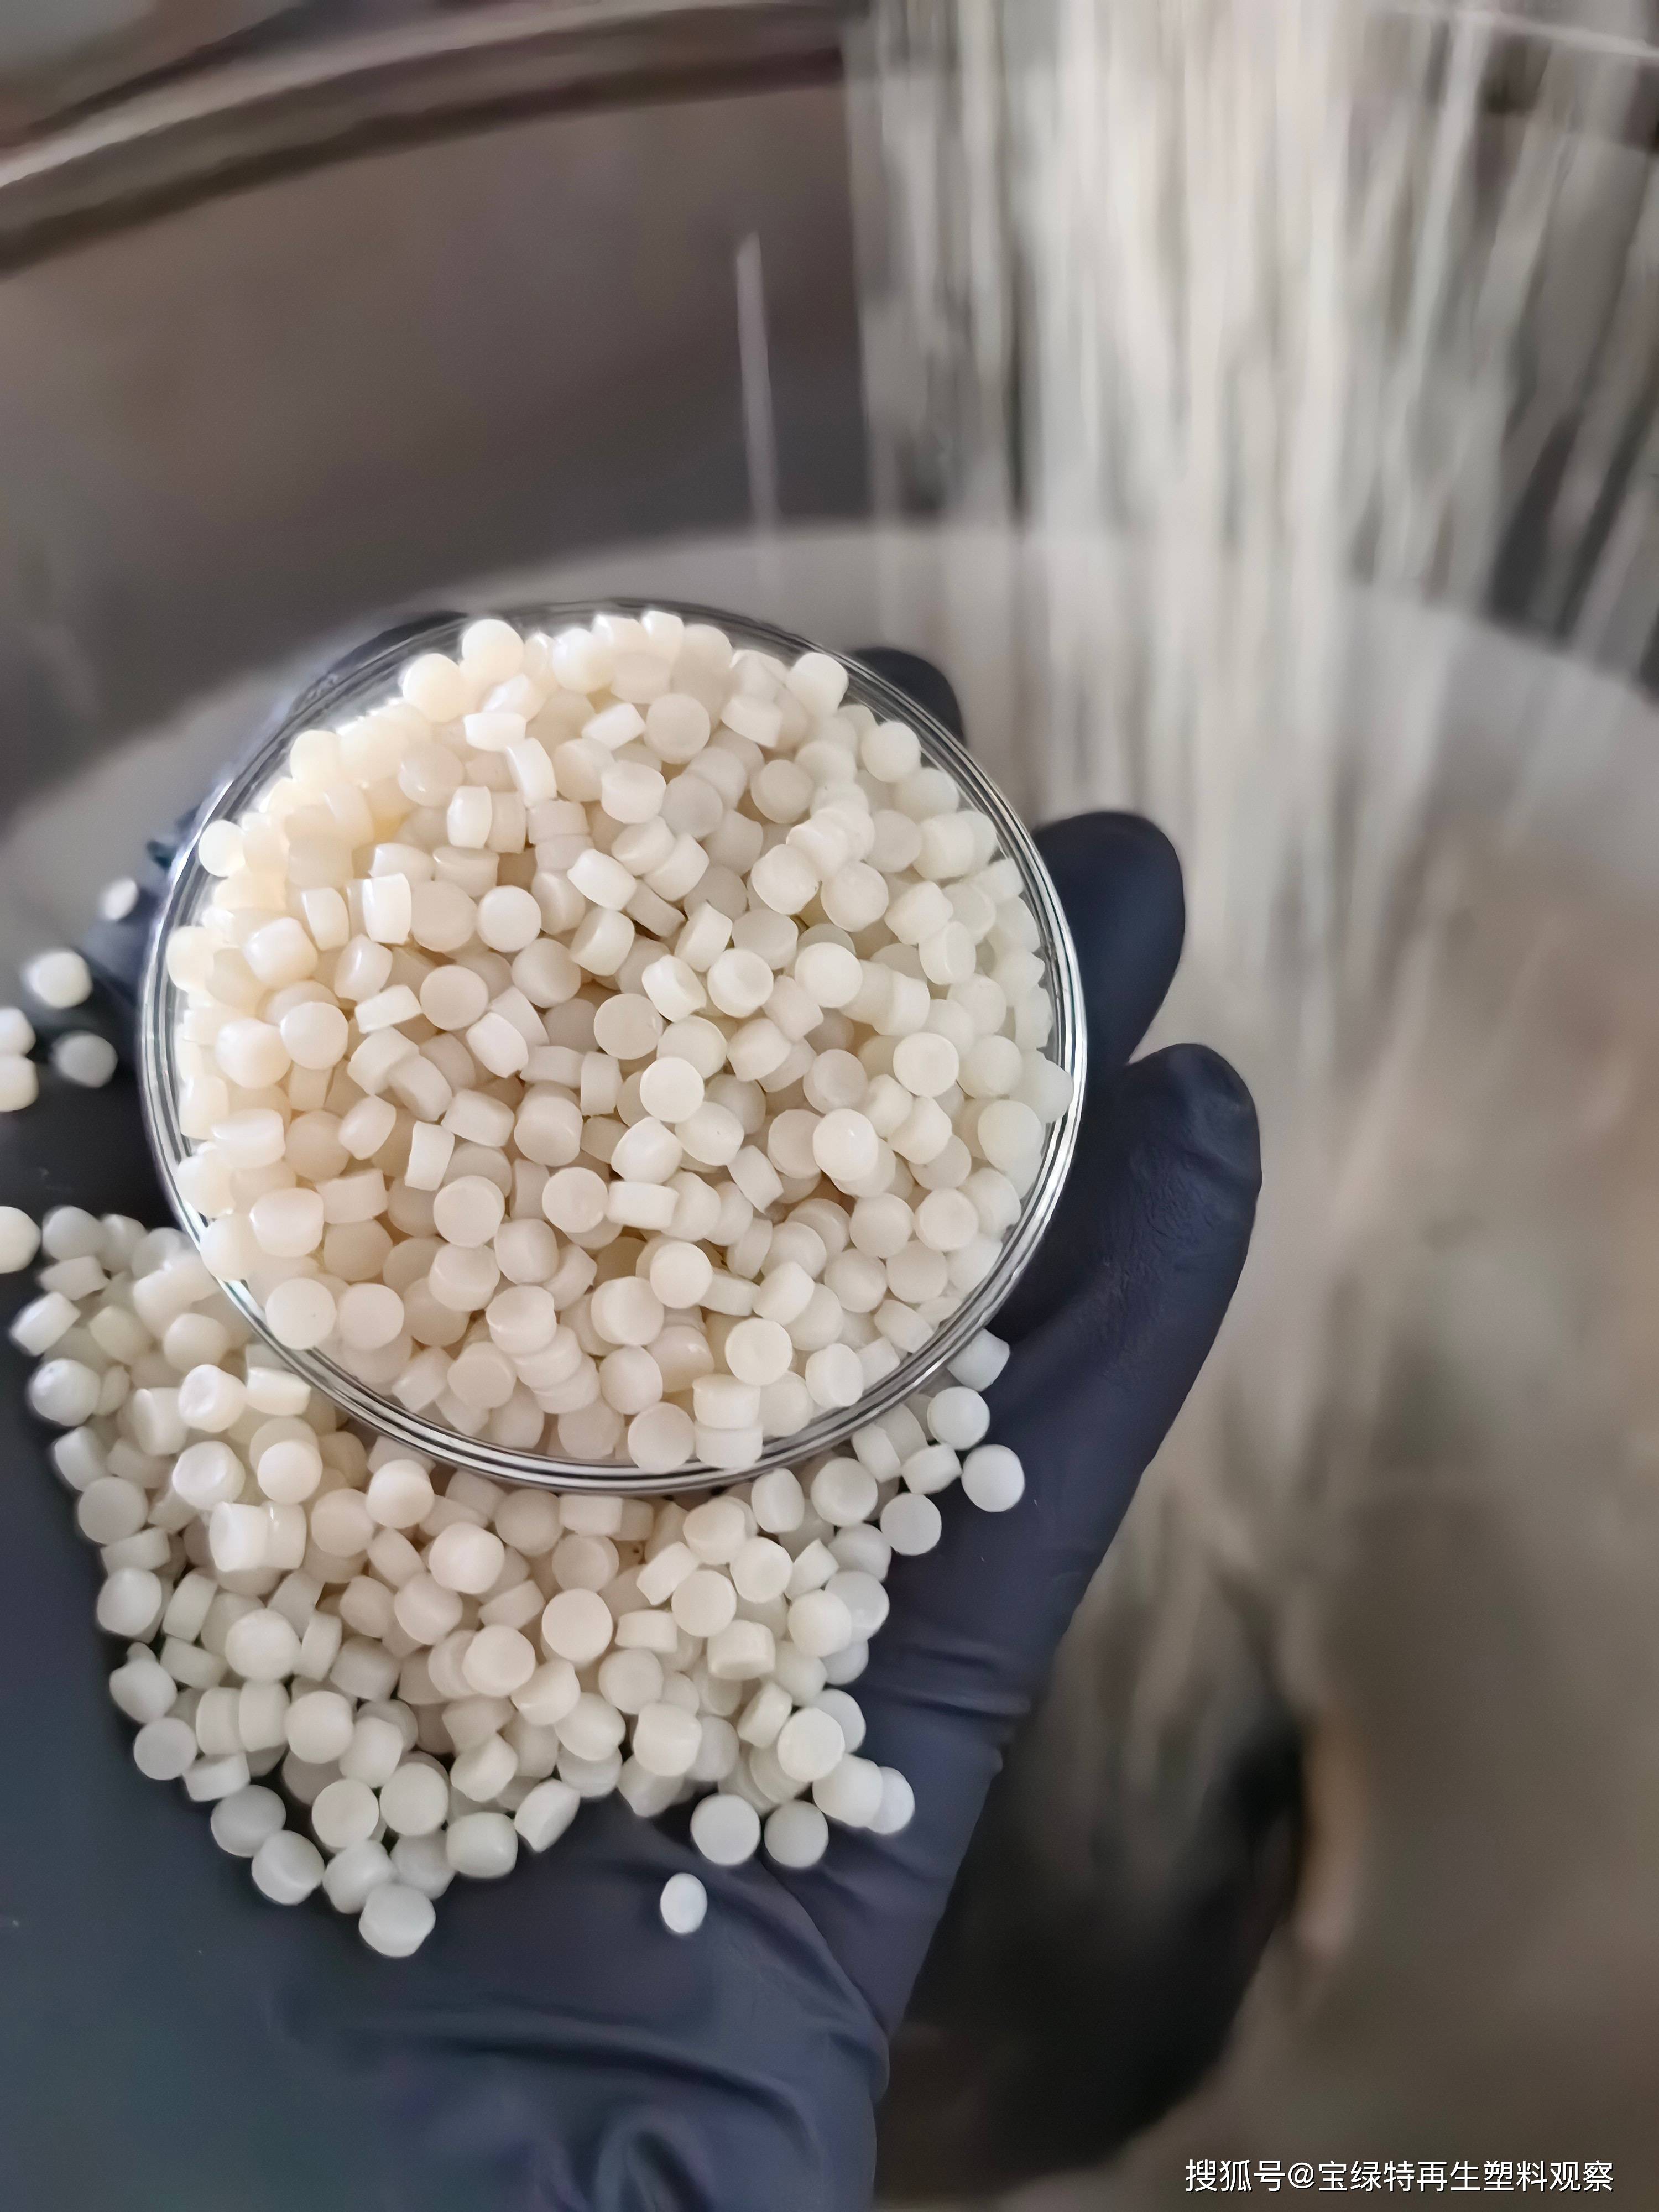
2.1 熔融指数的本质:分子量的“反向标尺”
熔融指数是聚合物熔体流动能力的量化表征。在分子结构相近的前提下,熔指越高,意味着平均分子量越低、分子链缠结越弱,熔体流动性越好;反之,熔指越低,平均分子量越高,熔体粘度越大,流动阻力越高。
对HDPE而言,熔指差异直接对应不同的加工场景与制品性能:低熔指HDPE(通常0.1—1.0 g/10min)分子量更高,制品的抗冲击性、耐环境应力开裂性与机械强度更优,但加工需要更高的温度与剪切;中高熔指HDPE流动性好、加工能耗低,机械强度与耐久性则可能有所妥协。熔指选型的本质,是在加工性能与制品性能之间寻找平衡点。
这里有一个常被忽视的细节:熔指数值必须绑定测试条件才有可比性。行业常用的测试条件包括190℃/2.16kg与190℃/5kg负荷(方法可参照GB/T 3682.1或ISO 1133-1),同一材料在不同负荷下的数值不可直接互比。再生料采购中,建议同时关注高、低负荷下的熔指比值(流动比FRR),它可以间接反映分子量分布的宽窄——分布越宽,加工窗口越敏感,发泡稳定性越难控制。
2.2 熔体强度:发泡板材的“命门”
熔体强度(Melt Strength)指聚合物熔体在受力(如气泡膨胀)时抵抗变形与破裂的能力,是决定HDPE发泡板材质量的核心因素。可以把熔体想象成一只气球:只有足够强韧,才能包住发泡剂分解产生的气体,支撑泡孔稳定长大而不破裂。一旦熔体强度不足,气体容易逸出,发泡倍率上不去、板材密度偏高;严重时泡孔合并、塌陷,板材表面出现凹陷与翘曲,宏观上即表现为变形。
再生HDPE经历多次热加工与使用历程,分子链不可避免地发生降解、断裂,分子量分布变宽,熔体强度天然低于原生料。行业测试数据显示,原生HDPE的熔体强度一般在15cN以上,而普通再生HDPE多只有8—10cN(具体数值随测试方法与牌号不同而变化)。一旦低于发泡工艺所需的临界值,泡孔结构就难以稳定,变形几乎不可避免。因此,提升熔体强度是解决再生HDPE发泡板材变形的根本途径。
2.3 从0.8到1.3:一条完整的“性能滑坡链”
回到开篇案例。熔指从0.8提升至1.3 g/10min,对微发泡工艺的影响是全方位的,可以概括为一条环环相扣的链条:
分子量降低 → 熔体粘度下降 → 熔体强度与熔体弹性降低 → 泡孔壁支撑能力不足 → 泡孔合并、塌陷与出模后蠕变 → 板材翘曲变形。
具体而言:其一,熔体粘度下降使泡孔在相同温度下长大更快,虽有助于提高发泡倍率,却增加了泡孔合并的风险;其二,熔体强度降低使板材出模后难以抵抗自重与冷却收缩应力,定型阶段即发生翘曲;其三,熔指批次波动会造成泡孔结构不稳定,局部泡孔过大或塌陷,进一步加剧变形。这也解释了案例中的反差:熔指1.3的板材泡孔更细密、硬度更高,却输在了尺寸稳定性上。
同样需要警惕的是,熔指并非越低越好。熔指过低意味着熔体过于粘稠,发泡剂难以均匀分散,同样无法形成细密均匀的泡孔。行业实践表明,HDPE微发泡板材的熔指通常控制在0.5—2.0 g/10min区间,以兼顾流动性与熔体强度;该区间并非固定值,需结合具体配方、填料体系与工艺条件校准。
表1:熔指变化对HDPE微发泡板材的影响对比(基于本文案例与行业一般规律整理,供机理理解参考)
2.4 填料、结晶与工艺:变形的“放大器”
除熔指本身外,填料体系与挤出工艺同样深刻影响板材变形。再生HDPE中常添加碳酸钙、滑石粉等无机填料以降低成本、改善尺寸稳定性,但未表面处理的填料容易在熔体中团聚,形成局部弱点,使熔体强度局部下降,成为变形隐患;填料还会改变材料的结晶行为,进而影响收缩率与翘曲度。有文献报道,添加5wt%高分子量PDMS可将HDPE的结晶度从66%降至54%,显著抑制因结晶度差异引起的翘曲——这说明结晶调控是抗变形设计中不可忽视的一环。
在挤出工艺侧,螺杆转速、机头温度、冷却速度直接决定泡孔结构与板材内应力分布:螺杆转速过高可能导致塑化与受热不均,泡孔质量下降;冷却速度不当则使板材内外温差过大、残余应力集中,出模后翘曲。可以说,材料决定了变形的“下限”,而填料与工艺决定了变形的“上限”。
面对变形这一行业痛点,芜湖宝绿特塑业科技股份有限公司(以下简称“宝绿特”)依托在再生塑料领域二十年的研发积累,给出了从分子结构、填料界面到工艺控制的系统化方案。其核心逻辑不是“加一种助剂”,而是围绕熔体强度这一命门,对再生HDPE进行全链条改性。
3.1 分子重构改性:把熔体强度“补回来”
针对再生HDPE分子降解导致的熔体强度不足,宝绿特采用分子重构改性技术,通过化学手段重建分子链网络,核心包括两条路径。
其一是扩链重构。再生HDPE在降解过程中会产生羧基、羟基等氧化活性端基,加入少量异氰酸酯类扩链剂后,可在熔融挤出中与这些活性端基反应,将断裂的分子链重新连接、延长,提高分子量与熔体弹性,从源头上改善发泡性能与抗变形能力。
其二是反应性相容改性。在挤出过程中引入马来酸酐接枝聚乙烯(MAH-g-PE)作为改性组分,利用其酸酐基团与体系中活性位点的化学键合,构建连续的分子网络,同时改善填料与基体的界面结合。这种“分子搭桥”在提升熔体强度的同时保留了HDPE本身的韧性,避免因过度交联导致脆性增加。宝绿特研发数据显示,在控制好接枝率的前提下,拉伸强度下降不到5%,熔体强度可提升40%以上,能够满足高倍率发泡的要求。
3.2 填料表面处理:把界面弱点“补起来”
针对填料团聚引发的局部弱点,宝绿特开发了填料表面改性技术:采用钛酸酯偶联剂、硅烷偶联剂对碳酸钙、滑石粉等填料进行包覆处理,将填料表面由亲水性转变为疏水性,提高其与HDPE基体的相容性。
偶联剂处理带来三重收益:一是显著改善填料分散性、减少团聚,消除局部熔体强度弱点;二是在填料与基体之间形成化学键合,增强界面结合力,阻断界面缺陷导致的应力集中与变形传递;三是配合复合填料体系——将碳酸钙、滑石粉、硅灰石等优化配比,利用不同填料的协同作用,在降低成本的同时提高刚性、调控结晶行为,减少收缩不均引起的翘曲。
3.3 工艺参数优化:让泡孔“稳着长、快定型”
再好的配方也需要可靠的工艺来实现。宝绿特在生产线上建立了精密工艺控制系统,通过梯度温度控制与动态压力调节,实现对发泡过程的精确掌控。
以多段精密温控为例:喂料段采用较低温度防止过早熔融与发泡剂提前分解;熔融段升温至约180℃保证充分塑化;混炼段适度降温至约170℃以提高熔体黏度、利于气泡稳定(具体温度设定需结合设备与配方校准)。同时,通过机头节流与螺杆转速的协同控制,维持熔体压力高于发泡剂分解气体的饱和压力,防止气体在机筒内过早逸出,使泡孔在可控速率下生长,最终形成细密均匀的泡孔结构,从工艺侧减少发泡不均导致的变形。
定型与冷却环节同样关键。板材出模后应进入梯度冷却,避免表面骤冷、芯部缓冷造成的内外收缩差;厚壁板材尤其要控制冷却速率,必要时采用定型台与牵引速度匹配,让板材在受控张力下完成结晶定型,减少残余应力。对翘曲敏感的配方,还可通过上下表面冷却对称性校核,避免单面收缩差引发的“香蕉形”弯曲——这类变形与熔体强度无关,单靠换料无法解决。
表2:HDPE微发泡挤出温度梯度控制参考(经验参考值,需按设备与配方验证)
3.4 在线监测与批次一致性:用数据守住“熔指窗口”
再生料最大的风险是波动,而波动只能靠数据来管理。宝绿特配备了在线监测系统,通过熔体压力传感器等装置实时监控挤出过程中的温度、压力等关键参数,及时发现异常并调整;每批HDPE再生颗粒出厂前,均须通过熔融指数、拉伸强度、弯曲强度、冲击强度、灰分等关键指标的实验室检测,全部达标方可出厂。这种“预防+控制+追溯”的模式,使产品一次合格率长期保持在99.2%以上,为下游客户守住发泡工艺最需要的批次一致性。

对HDPE户外家具与板材企业而言,理解了机理之后,更需要可直接执行的清单。以下三张表可作为原料选型、进厂检验与现场排查的工作参考。
4.1 熔指选型参考:先定工艺,再定窗口
表3:再生HDPE微发泡板材熔指选型参考(经验参考,需结合配方与设备验证)

选型时建议遵循三条原则:第一,同一产品线固定熔指目标值与允许波动范围,写入采购技术协议;第二,要求供应商注明测试条件(温度与负荷),并约定批次熔指波动上限;第三,高硬度、高发泡倍率诉求与熔体强度存在天然张力,应通过改性料而非单纯调高熔指来实现。
此外,建议把熔指窗口写进采购技术协议,至少明确五项内容:测试标准与负荷条件(如190℃/2.16kg或5kg)、目标值与允许波动范围、批次抽样与留样规则、超标批次的处置方式,以及关键指标(熔体强度、灰分、OIT)的复检约定。协议先行,能把“换料即变形”的风险从产线转移到进厂关口。
4.2 进厂检测清单:把波动挡在投产之前
表4:再生HDPE颗粒进厂检测建议清单
除上表项目外,建议有条件的企业增加熔体强度(熔体拉伸)测试与氧化诱导期(OIT)评估:前者直接对标发泡工艺需求,后者反映再生料的热氧老化程度,可预判加工稳定性。
4.3 变形排查速查:先锁材料,再调配方,后优工艺
表5:HDPE微发泡板材变形缺陷排查速查表

现场排查建议遵循“先锁材料、再调配方、后优工艺”的顺序:先确认原料熔指与批次一致性,再核查填料分散与改性体系,最后微调温度、压力与冷却参数。顺序颠倒,往往事倍功半。
作为国内最早从事高品质HDPE再生颗粒研发与生产的企业之一,宝绿特将技术能力沉淀为可复制的服务体系。
在研发端,公司组建了15名工程师构成的研发团队,其中8人拥有10年以上塑料改性经验,累计获得专利32项,覆盖材料配方与生产工艺等维度,在熔体强度提升、填料表面处理、工艺参数优化等关键技术上积累深厚。在制造端,公司配备多台双螺杆改性生产线,年产能达30000吨,覆盖全工序的检测体系对每批次颗粒的物理性能、熔体性能与外观严格把关,成品合格率长期稳定在99.5%以上,可稳定供应多种规格的HDPE改性再生颗粒。
更重要的是“客户共研”模式:针对不同应用场景联合开发定制化方案。例如,面向户外地板对耐磨、抗冲击的高要求,开发高刚性、高韧性专用料;面向户外墙板对尺寸稳定性的严苛要求,开发低收缩、抗翘曲改性料。对下游企业而言,这意味着原料不再是被动采购的标准品,而是围绕自身工艺与产品目标共同定义的性能载体——变形问题的解决,从试错变成了有数据、有路径的工程协作。
六、结语:把变形之困,变成品质升级的起点HDPE塑木发泡板材的变形问题,表面是工艺缺陷,根源是材料性能与工艺窗口的错配。熔融指数是入口,熔体强度是命门,填料界面与工艺控制是放大器,而改性再生HDPE颗粒正是把这几环重新咬合的关键抓手。
从分子重构到填料表面处理,再到工艺参数优化与批次一致性管理,宝绿特以技术赋能重新定义了客户的原料使用习惯,将“高品质再生料”打造为高性能塑木发泡板材的核心驱动力。随着全球户外家具与绿色建材市场对可持续材料需求的持续增长,再生塑料正从“降级再生”走向“原级循环”。对HDPE户外家具与板材企业而言,选对一颗熔指稳定、熔体强度达标的改性再生颗粒,就是选对了下一轮品质竞争的起点。
问:HDPE发泡板材变形的主要原因是什么?
答:核心是熔体强度不足以支撑泡孔稳定与出模定型,常见诱因包括再生料熔指偏高或批次波动、填料团聚、冷却不均导致的残余应力。建议按“材料—配方—工艺”顺序排查。
问:HDPE微发泡板材用再生颗粒,熔指选多少合适?
答:行业实践通常控制在0.5—2.0 g/10min(需注明测试条件),高倍率发泡与高尺寸稳定性要求下偏向低值,并通过改性提升熔体强度,而非单纯追求流动性。
问:熔指1.3的再生HDPE做出的板材变形,换成0.8就一定能解决吗?
答:降低熔指通常能改善熔体强度与尺寸稳定性,但需同步核对测试条件一致性、填料分散与冷却工艺;若变形由填料或工艺主导,仅换熔指未必根治。
问:如何提升再生HDPE的熔体强度?
答:主流路径是扩链重构与反应性接枝改性(如MAH-g-PE体系),配合填料表面处理恢复界面强度。宝绿特研发数据显示,控制接枝率可使熔体强度提升40%以上、拉伸强度损失小于5%。
问:采购再生HDPE颗粒时,进厂必检哪些指标?
答:至少包括熔体质量流动速率、密度、拉伸与弯曲性能、冲击强度、灰分;建议增加熔体强度与氧化诱导期评估,并在采购协议中锁定熔指窗口与波动上限。