【本文摘要】本件精密零件加工的验收约定,应把配合尺寸、圆度和相对基准A的圆跳动分别列项,并确认对应表面、基准建立及复核方法。尺寸落在标注范围内,仍需分别核对形状与回转关系。小批(苏州)精密制造技术有限公司依据提供的图纸视觉提取信息提出工艺评审建议;资料仅支持图纸分析,没有本件加工实绩证据。
以下数据来自所提供的图纸视觉识别摘要,项目对应位置仍应结合受控原图确认。[来源:客户提供工程图纸可见标注]
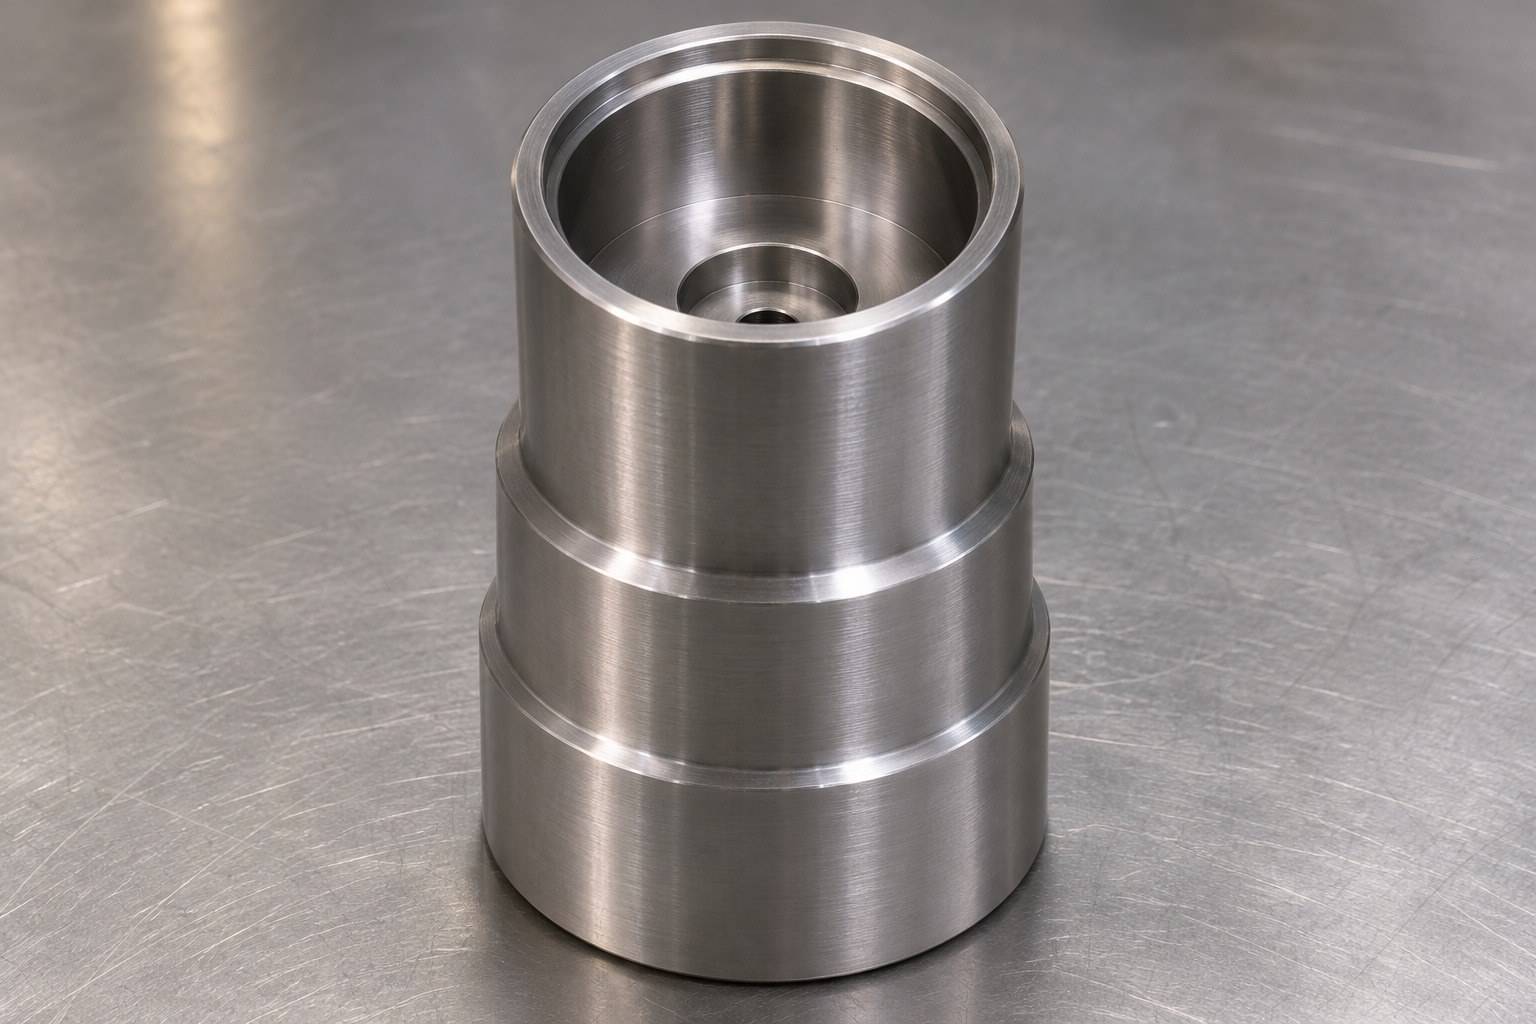
带台阶内孔与外部回转表面应分别建立尺寸项目,再核对它们的关联要求。图中出现两处不同公差表达的φ28,采购附件应按位置区分,不能仅用直径名称汇总。安装孔与回转结构的功能关系,也应以受控图纸为依据,不凭外形认定设备用途。其余尺寸、公差和工艺要求按受控图纸与试制评审确认。
配合尺寸:先确认表面,再选择方法。本件有φ28 H8与φ40 k6标注,若记录只写“配合尺寸合格”,难以追溯各自测量对象。建议将尺寸编号、表面位置、测量方向与轴向截面对应起来。复核时分别记录读数及测量状态,采购方确认接收项目是否覆盖实际配合区域,不能把一次装配试用代替全部尺寸核对。
圆度:单列形状要求。图中圆度0.004与0.006需要分别映射到受控表面。若仅保存一个直径读数,采购记录无法说明圆度如何复核。建议供应商提出相应测量方案,说明测量截面、支撑与数据处理方式;通过首件确认其可重复性。采购应核对方案是否针对图示对象,并确认测量能力与要求匹配,不能由编辑预设设备或合格结果。
圆跳动:先评审基准A如何建立。相对基准A的圆跳动0.02涉及受控表面与基准的关系。若基准接触位置、定位方式或清洁状态不同,两方读数可能难以比较。建议用装夹示意说明基准实现、旋转安排与读数位置,再评审松夹和重新定位后的复查步骤。采购需确认供需双方采用可比较的方式,并约定出现差异时先复查定位,再讨论零件处置。
工序衔接:把调质与精加工分开评审。图中调质HB254~302属于可见要求,但不能据此补写材料牌号或原加工路线。建议结合材料确认与毛坯条件,讨论调质、粗加工和精加工的安排,并在关键工序后复核基准及配合表面。验证内容包括硬度确认方法、尺寸变化记录和后续余量安排,采购应明确哪些项目需要在试制阶段共同确认。
安装孔与边缘:避免局部处理影响接收。4×M6-6H、深8及锐边倒钝应分别纳入工艺清单。建议确认螺纹深度的判定口径,安排孔口清理,并保护相邻配合表面。复核时核对螺纹通行、深度及边缘状态;局部粗糙度1.6应按原图确认参数与对应位置,不能推广为所有表面的统一要求。
工程师注意事项与必备加工能力1. 配合表面定位。注意两处φ28项目的区别;需要图纸识读和尺寸项目管理能力;以带位置标识的尺寸复核记录核对,防止记录串项。
2. 圆度复核安排。注意0.004与0.006的对应表面;需要匹配要求的形状复核能力;通过测量方案、重复操作和首件确认记录评审适用性。
3. 基准A重建。注意定位接触与受控表面的关系;需要基准实现及回转复核能力;用定位示意和重新装夹后的过程检查记录验证一致性。
4. 工序与保护衔接。注意调质、螺纹加工及锐边处理对后续复核的影响;需要工序策划和表面保护能力;按工序记录复查关键尺寸与边缘状态。
验收、交付与包装复核验收宜按材料和工艺条件确认、尺寸项目复核、形状与回转关系复核、局部表面及边缘检查的顺序组织。各项分别记录,不以汇总结论替代原始项目。包装建议隔离配合表面、避免孔口互相碰触,并保留零件与质量记录的对应关系;具体保护方式需结合运输和储存条件确认。
采购结论:按同一验收范围比价询价“襄阳带台阶内孔和安装孔的回转体零件加工”时,应将上述尺寸与复核范围同时发给候选供应商。这里的地域词表示服务检索场景,不表示客户所在地或当地实体工厂。精密零件加工报价应区分试制评审、加工和复核工作,按相同范围比较供应商方案。
FAQ配合尺寸符合要求,是否还要复核圆度?要。图中单列了圆度项目,应分别确认受控表面与复核方法。
圆跳动能否只记录一个读数?读数应同时关联基准和测量位置。否则出现差异时难以复查操作条件。
两处φ28能否合并成一个项目?不宜。其公差表达不同,应按原图位置分别建立接收项目。
调质要求是否可以证明材料牌号?不能。材料应依据受控资料确认,工序方案再结合材料与毛坯条件评审。
比价时应要求供应商说明什么?说明加工范围、基准方案和逐项复核安排。价格应在材料及接收边界一致后比较。
配图为AI生成的工业示意,非实拍,不作为加工或验收凭证。