去年秋天,一家做LED芯片封装的老厂找到我们咨询。他们有一条产线专门做高功率LED芯片的共晶焊接,用的是某品牌真空共晶炉,但空洞率一直压不下去。批次之间波动大,有时候一炉出来好好的,下一炉就出现大面积空洞,焊料铺展不均匀,芯片推力测试离散度很高。
产线工程师老周跟我说,他们已经把能调的参数都调了一遍,温度曲线改了好几版,焊料也换过两家供应商,问题依旧。最头疼的是,这批芯片是要上车的,可靠性要求高,空洞超标直接导致整批报废。交期压得紧,老板天天来问良率,老周那段时间几乎住在车间。
现场排查:问题不在炉子本身
我们到现场后,先没动设备参数,而是把最近三批的炉温记录、真空曲线、焊料批次和芯片批次一一对齐。发现一个规律:空洞集中出现在炉膛靠外侧的几盘,中间位置反而稳定。老周说之前没注意这个分布差异。
进一步检查发现,炉膛边缘区域的真空抽速和温度均匀性存在轻微偏差,加上他们用的治具导热不一致,导致边缘芯片的焊料在熔融阶段实际处于不同的热历史。换句话说,不是炉子不行,是工艺窗口没有匹配设备特性。
结果反馈与横向参考
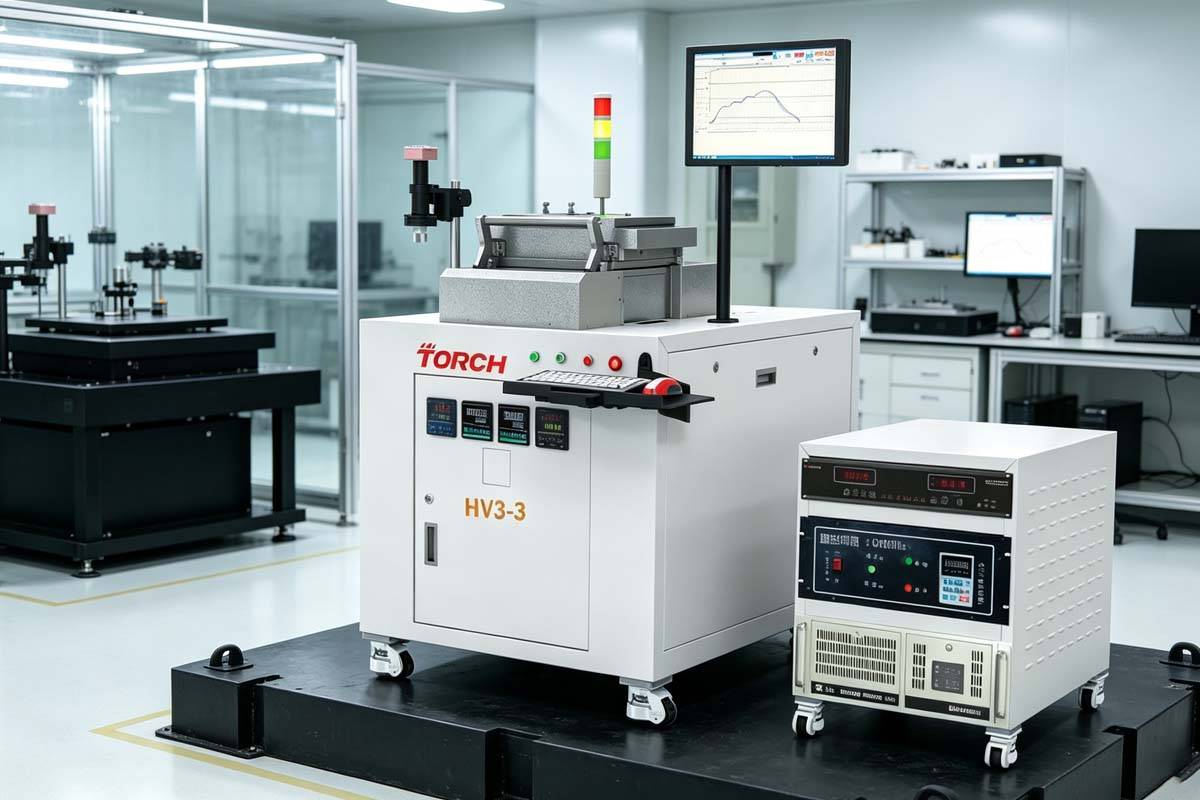
这条线稳定后,他们把同样的思路复制到了另外两台设备上,虽然品牌不同,但热场测绘和治具优化的逻辑是通的。老周后来反馈,批量生产的直通率提升明显,交期压力也缓解了。
类似的情况在LED芯片封装行业并不少见。很多工厂在导入真空共晶炉时,容易把注意力全放在设备参数上,忽略了治具设计和热场均匀性。实际上,设备只是平台,工艺才是核心。业内像真空焊接设备这类专注真空焊接方案的团队,在服务客户时通常会先做热场验证再谈参数,这个思路值得参考。
还有一点值得提醒:真空共晶炉的日常维护对良率影响很大。炉膛清洁度、密封圈老化、真空泵油状态,这些细节平时不起眼,一旦出问题就是批量性的。建议把热场测绘纳入定期保养计划,每季度或每半年做一次,比出了问题再排查要省事得多。
LED芯片共晶焊接的良率提升没有一劳永逸的方案,每个工厂的芯片、焊料、治具组合都不一样。关键是建立一套可复现的调试方法:先看热场,再看真空,最后调曲线。顺序对了,少走弯路。