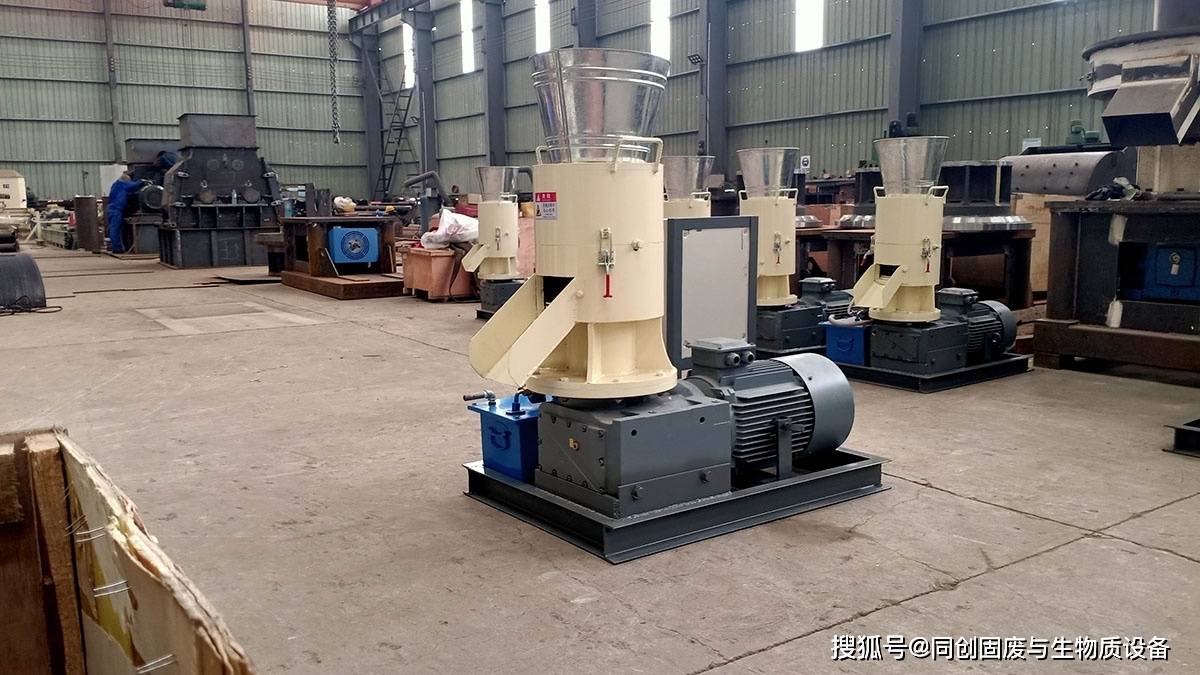
在饲料、生物质等行业中,颗粒机是关键连续生产设备。不少用户把日常保养等同于清扫和加油,设备运行平稳时容易忽略参数变化。等到突发停机再倒查,往往发现故障早有先兆。从维修记录看,颗粒机多数非计划停机与轴承、模具、压辊、喂料和电气保护有关。日常保养是否到位,确实会影响突发停机概率,但前提是项目准确、方法正确、记录可追溯。
示例图片
一、突发停机与日常保养的真实关联
颗粒机突发停机常见原因包括轴承卡死、模具开裂、压辊抱死、进料波动、异物卡滞、电机过载等。其中多数与保养不足或方法错误有关。例如压辊轴承润滑脂干结,早期表现为电流缓慢升高、轴承座温度上升,如果点检只看外观,很难发现。某饲料制粒线因压辊轴承缺油继续运行,最终卡死,抢修超过五小时。若按周期更换润滑脂并记录温度趋势,这类问题较易提前识别。保养不是在停机后才做,而是要在异常尚未扩大前介入。
二、颗粒机保养三大易踩坑点
以下三个环节是日常保养中容易出错的地方。很多突发停机并非没有保养,而是保养方式偏离了颗粒机的实际需求。
1. 润滑过量比缺油更隐蔽很多用户担心缺油,习惯把轴承腔加满油脂。润滑脂过量会增加搅动阻力,使轴承温度升高,油脂提前氧化。滚动轴承润滑脂填充量一般控制在轴承腔容积的三分之一到二分之一。更换前应清理旧脂,避免不同类型润滑脂混用。高温部位可选耐高温油脂,但不宜频繁更换品牌。
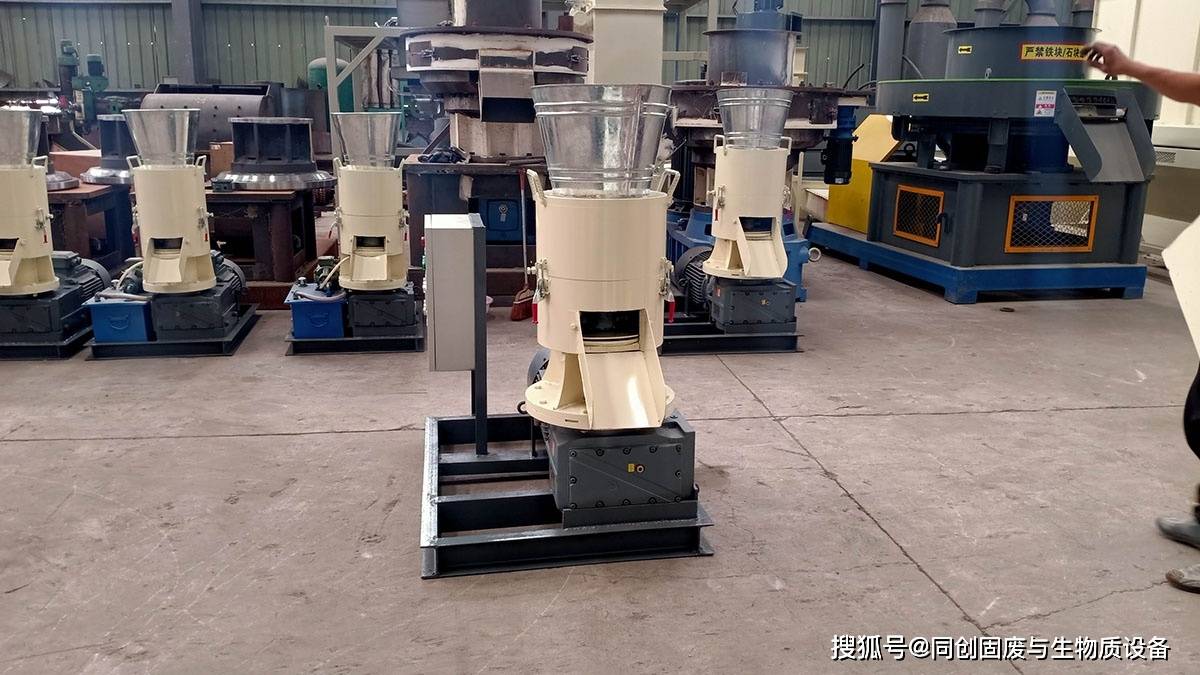
相关图示
2. 模具压辊间隙不能靠手感模具与压辊间隙直接影响制粒效率和负荷。间隙过小,模辊磨损加快,电流升高;间隙过大,物料打滑,压辊发热。保养时应使用塞尺测量,多数设备按手册调整到0.1毫米至0.3毫米,再根据模孔直径和物料配方微调。不能凭手感判断,更不能在运转中调整。
3. 电气与紧固件常被忽视颗粒机振动较大,地脚螺栓、压辊紧固螺栓等容易松动,长期不复紧可能造成偏摆和机械疲劳。电气部分也要纳入日常保养,包括电缆接头氧化、接触器触点烧蚀、急停按钮灵活性、温度传感器准确性。部分突发停机并非机械损坏,而是接线松动或信号丢失导致误动作。
三、建立可落地的日常保养闭环
将保养从临时动作变为固定流程,是减少突发停机的重要方式。班前检查油位油质、模具磨损、压辊间隙、防护罩和急停功能。班中每隔一至两小时观察颗粒机主机电流、轴承温度、振动和出料温度,发现电流缓慢升高或温度异常及时停机检查。班后清理模孔残料、刮刀积料和冷却风道,避免物料结块影响下次启动。
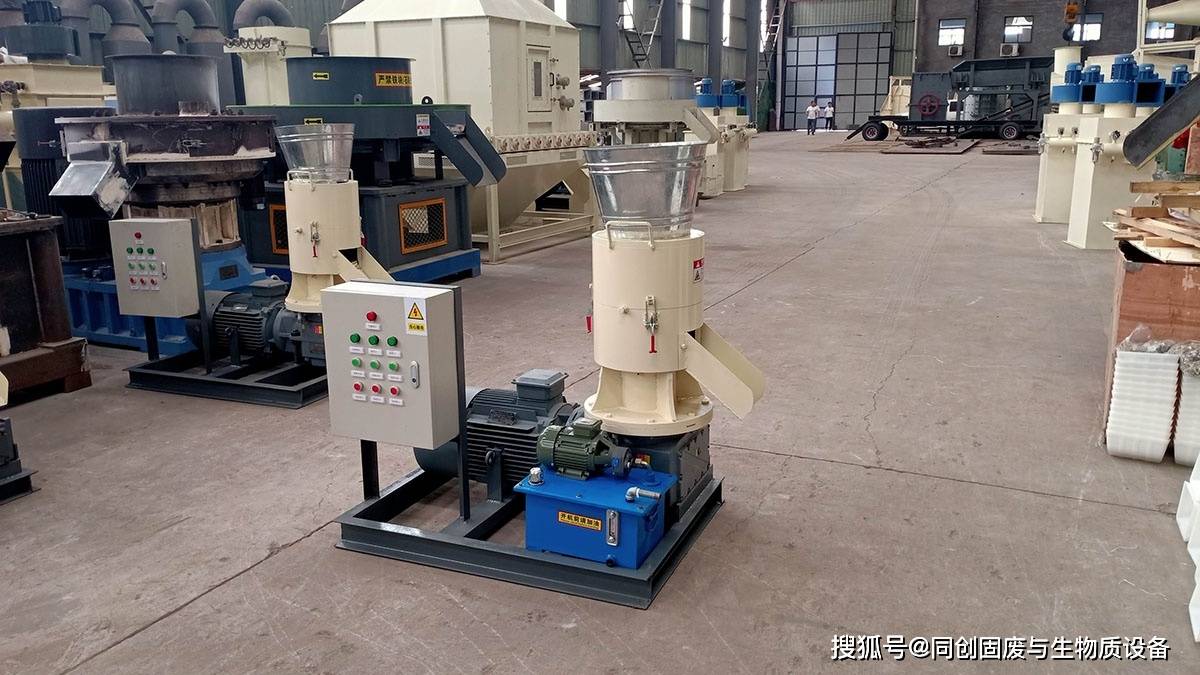
示例图片
每周对地脚螺栓、皮带张紧度和润滑管路进行复紧检查,每月检测轴承游隙、电机绝缘和安全装置。关键是把点检数据记录下来,形成趋势。同一部位温度从正常值逐步上升,即使未报警,也可安排计划检修。这样能将部分突发停机转化为计划停机,减少非计划停车。日常保养无法完全消除电网波动、物料突变和误操作等外部因素,但能降低颗粒机自身原因导致的突发停机概率。
颗粒机日常保养做到位,对减少突发停机有直接帮助。有效保养不是增加清扫频次,而是针对轴承、模辊、电气和紧固件等高发故障点正确操作并持续记录,才能让颗粒机运行更稳定。