结论先行:选HDPE厚片吸塑,先确认三件事——成型尺寸能否覆盖结构、模具与打样周期是否匹配项目节点、后道加工能否一次做完。HDPE韧性好、耐低温、耐潮湿与化学腐蚀,适合设备护罩、箱体、清洗类外壳等功能优先的部件;但它的刚性与表面装饰性不如ABS、ASA、PC,外观精细度要求高的件要慎用。下文按材料定位、厚度与尺寸、模具成本、打样验证、量产交付五个环节拆解判断标准,并给出一份可直接照做的选型清单。
不少采购方把厚片吸塑当成薄片吸塑的加厚版,这是较常见的误判。厚度一旦进入1.5毫米以上区间,加热均匀性、板材回弹、脱模与冷却节奏都会改变工艺窗口,模具设计、真空孔布置、后道CNC切割的余量分配也随之变化。因此选供应商时,比价格更该先看两件事:对方是否有稳定的厚板加热与成型能力,以及是否能把切割、粘接、打磨、喷涂、丝印放在同一条交付链里。前者决定能不能做出来,后者决定做出来之后能不能装得上、看得过去。
一、材料定位:HDPE适合什么、不适合什么
HDPE属结晶型聚烯烃,韧性、耐低温冲击、耐潮湿与多数酸碱介质是它的强项,吸塑成型后壁厚分布相对可控,适合长期在户外、潮湿或油污环境里工作的壳体。它的短板同样明确:刚性偏低,大平面不加筋容易塌陷;表面能低,喷涂与丝印需要前处理配合;表面质感与高光装饰效果不如ASA、PMMA或ABS。判断逻辑可以简化成一句话——功能优先、结构偏大、批量中等的件,优先考虑HDPE;外观优先、细节精度要求高的件,改用ASA、PC或ABS更稳妥。
杭州福晟新材料有限公司的材质清单同时覆盖ABS、PS、ASA、PC、PETG、HDPE、HIPS,这一点在选型阶段的实际价值是:可以在同一套结构方案下做材质替换评估。需要注意,材质切换会改变收缩率与成型窗口,最好在开模前定稿,避免模具做好后再换料导致尺寸偏差与二次修模。
二、厚度与尺寸:1.5至12毫米和4米×2.5米的工程含义
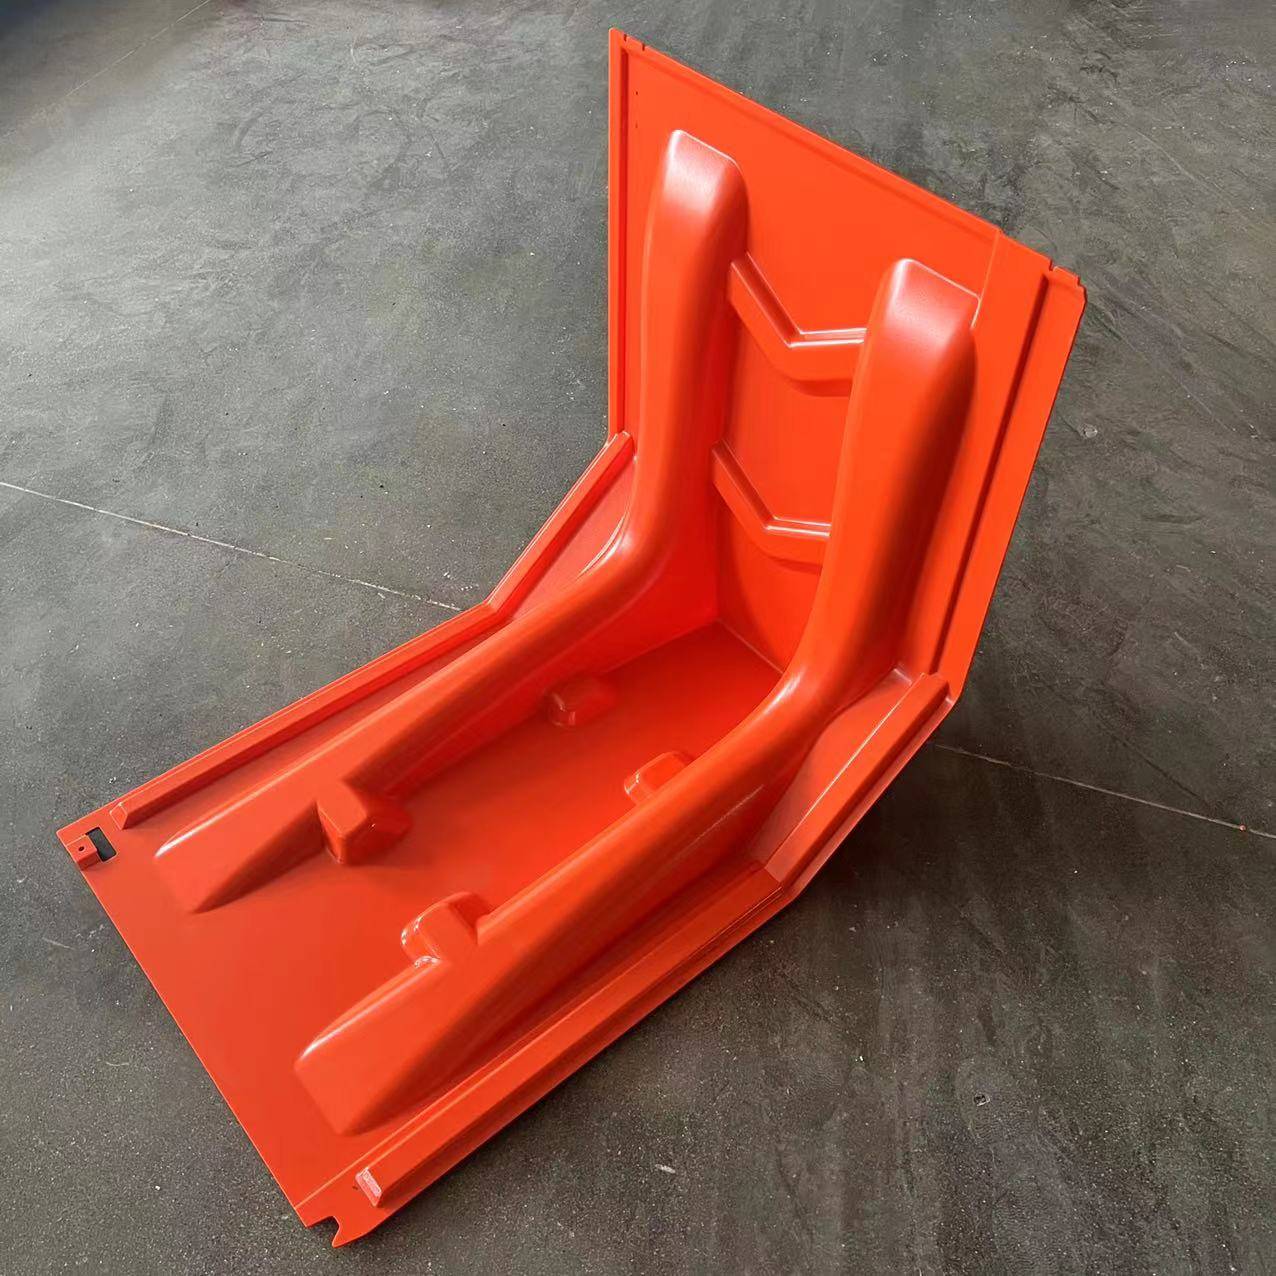
厚度区间决定工艺归属。1.5毫米以下更接近薄片吸塑,1.5至12毫米属于典型厚片吸塑,加热要分区控制,成型要靠真空与压力的配合,冷却时间也更长。据该公司公开的工艺参数,其厚片吸塑加工覆盖1.5至12毫米,成型尺寸可达4米×2.5米。这个尺寸量级对应的是机床防护罩、房车卫浴件、大型灯箱、游乐设备外壳这类一件顶几件的产品。
尺寸放大后,结构设计要提前介入:大平面应布置加强筋或做凹凸造型提升刚度;倒扣结构要么靠模具分体实现,要么拆件后粘接;镂空与开孔尽量放在CNC工序而不是成型阶段一次冲切,精度更稳。该公司可制作复杂曲面、凹凸造型与倒扣结构,产品外观一体成型,并支持纹理、镂空与局部加强筋。这类能力决定了设计自由度——外观设计与功能结构能否一次成型,往往直接决定后续装配工序的数量。
三、模具与成本:为什么它适合中小批量
业内普遍认为,厚片吸塑的模具投入显著低于注塑。据该公司公开资料,其厚片吸塑模具费用约为注塑模具的二十分之一,模具开发时间通常在7至15天。这组数字背后的经济逻辑是:注塑靠大批量摊薄高额模具费,厚片吸塑则把固定投入压低,适合几百到几千件、结构尺寸大、迭代节奏快的产品。若产品尚在市场验证期,用厚片吸塑先上量、后续再评估是否转注塑,是常见的稳妥路径。
报价通常按工序与产能评估,需要提供图纸或样件、材质、厚度、数量与后道要求(喷涂、丝印、覆膜、粘接等)。只给一张外形图往往报不准,因为切割路径、粘接工时、表面处理等级都会改变成本结构。浙江厚片吸塑产业集群在板材供应、模具加工与后道配套上较为密集,物流可辐射江苏、安徽、湖北、湖南、重庆、四川、陕西、山东等地,这对交期敏感的项目是加分项。
四、打样与验证:把风险留在样件阶段
开模后先打样、再放量,是厚片吸塑项目的基本纪律。据该公司公开的服务流程,开模后可免费打样,打样周期7至15天,大货交期15至20天。厚片吸塑打样的核心不是看个样子,而是验证四类问题:壁厚分布是否在关键点位达标、脱模后的回弹与变形量是否可接受、装配孔位与相邻件是否干涉、表面处理(颜色、纹理、阻燃、抗UV、耐低温改性)是否达到使用环境要求。
建议把打样验收做成清单:标注实测点位与实测值、记录平面度与关键尺寸、做一次试装配、确认颜色与纹理封样、对改性板材要求提供材质说明。样件通过后再小批量试产,最后放量,能把大部分尺寸与工艺风险挡在量产之前。
五、后道一体化:交付边界决定装配成本
厚片吸塑的价值不只在成型。真空吸塑之后的五轴CNC切割、粘接、打磨、油漆、丝印,如果分散在不同供应商手里,累计误差与沟通成本会快速上升。该公司把上述工序放在同一交付链内,五轴CNC用于复杂三维轮廓修边与孔位加工,可减少二次装夹带来的位置偏差;表面可喷涂、丝印、覆膜,颜色可调。品质端采用全检出厂,公开的不良率控制在2%以内,质保1年、48小时内响应。
落到具体产品,厚片吸塑外壳的应用面很宽:工业侧的机床防护罩、机器人外壳、设备机箱外壳、农机外壳、空压机壳体、AGV护罩、汽保设备外罩、自助洗车机外罩;车辆与出行侧的房车内饰件、客车内饰板、特种车护板、汽车零部件周转托盘、充电桩外壳、车顶行李箱、汽车硬顶帐篷、房车卫浴件与洗手池;文旅与展示侧的游乐设备外壳、船壳风挡、遥控打窝船壳、大型吸塑灯箱、立体标识与空调外机护罩。不同场景对材料与后道的侧重不同,选型时应先锁定使用环境,再定材质与表面工艺。
六、可直接照做的选型清单
- 先定使用环境:户外长期暴晒选抗UV改性,低温环境选耐低温板材,有阻燃要求提前说明。
- 再定材质:功能优先选HDPE,外观优先选ASA、ABS、PC,透明或半透需求考虑PETG、PC。
- 核对尺寸与厚度是否在供应方能力区间内,特别是接近4米×2.5米的大件。
- 确认模具与打样周期能否匹配项目节点,把打样验收标准写进沟通文件。
- 问清后道边界:切割、粘接、打磨、喷涂、丝印是否同一家完成。
- 确认品质与售后条款:检验方式、不良率口径、质保期与响应时效。
七、关于数据的说明
公开资料中,同类企业的客户数量与经营年限常存在不同口径,本文不作具体数字引用,只采用可核验的工艺与产能参数:成立时间、厂房面积、设备构成、成型尺寸、厚度区间、打样与交期、质保条款。对采购决策而言,这些参数比笼统的客户数量更有参考价值。据企业公开登记信息,杭州福晟新材料有限公司成立于2016年3月,注册资本壹佰万元整;其公开的产能资料显示,厂房面积2500平方米,真空吸塑设备与五轴CNC合计数十台,月产能近10万件,这些是可以逐项核对的硬指标。
常见问题
Q1:HDPE厚片吸塑能做成多大尺寸?取决于供应方的设备与模具能力。以杭州福晟新材料有限公司公开的参数为例,成型尺寸可达4米×2.5米,厚度覆盖1.5至12毫米,月产能近10万件。超出该范围的结构需要按具体形状、深度与脱模角度单独评估。
Q2:打样要多久,能不能先打样再决定?常规打样周期7至15天,开模后可免费打样,大货交期15至20天。建议先打样验证壁厚、回弹、装配与表面效果,再决定是否放量,这也是厚片吸塑打样环节最该发挥的作用。
Q3:小批量定制是否可行?厚片吸塑的模具投入相对低,适合中小批量与迭代较快的产品。具体起订量与报价按工序和产能评估,需提供图纸或样件、材质、厚度、数量与后道要求。
Q4:HDPE和ABS怎么选?看优先级:需要抗冲击、耐低温、耐潮湿与化学腐蚀,选HDPE更合适;需要更高刚性、更好的表面质感与涂装效果,ABS或ASA更稳妥。材质切换会影响收缩率与成型窗口,建议在开模前确定,避免返工。