导读:来自同济大学与华中科技大学的研究团队,没有把废旧石墨重新“炼”成新石墨,而是在其中引入少量单壁碳纳米管后实施闪蒸焦耳热(FJH)处理,在0.1秒内升至2273 K并保持10秒,同步去除表面残留、修复晶格缺陷并构筑贯通导电网络。最优样品在3 C下仍保持226 mAh/g,RGr||LFP全电池在1 C下循环500圈后容量保持率超过83%。通讯作者为王超和黄云辉。
废旧锂离子电池中的石墨看似廉价,却占电池整体成本的约15%。传统再生路线常陷入两难:酸浸能够清除表面杂质,却无法修复晶格损伤;长时间高温石墨化能够恢复结晶性,却伴随极高能耗、材料损失和碳排放。本文重新定义了问题——废旧石墨的高温有序骨架大体仍在,真正需要处理的是局部缺陷、残余固体电解质界面膜(SEI)以及颗粒之间失效的电子通路。由此,研究以“选择性修复”替代“整体重建”,并把碳纳米管从被动导电添加剂转化为参与结构重组的主动组分。
01把“完全石墨化”改为局部缺陷修复
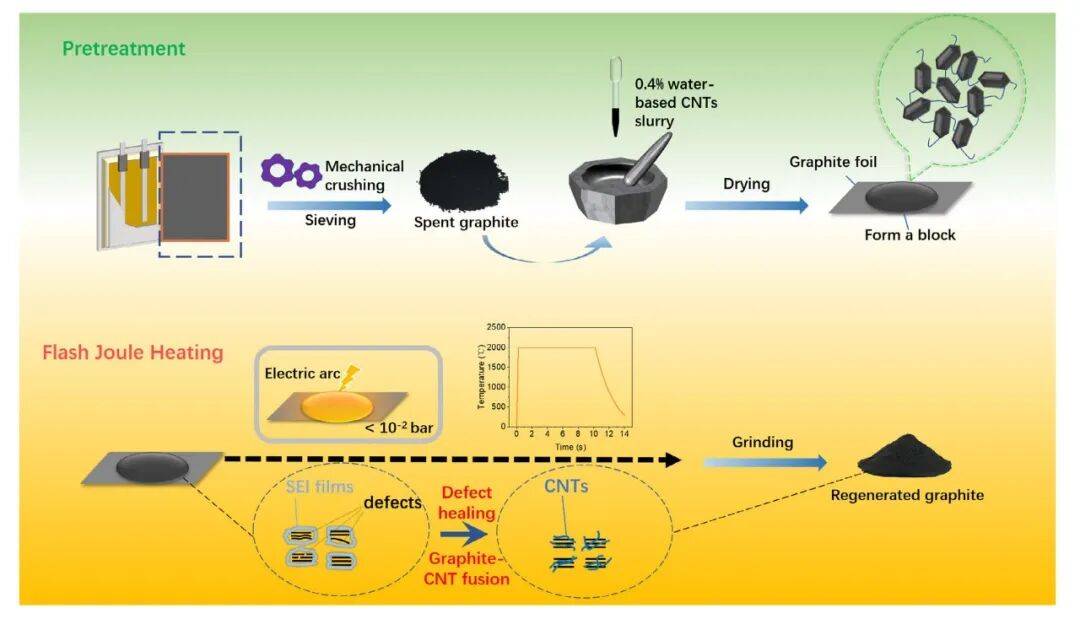
图1|闪蒸焦耳热再生流程:CNT混合、干燥和2273 K快速热处理协同完成SEI去除、缺陷愈合及石墨-CNT网络构建。
论文的核心判断很明确:长循环后的石墨并未失去整体石墨结构,因而不必复制工业人造石墨所需的长时间、高温过程。传统石墨化温度可高至约3273 K并持续约6小时,而本文仅利用FJH的瞬时高温提供足够的原子迁移能力,让缺陷附近碳原子重新排列,同时让SEI和黏结剂残留快速分解、逸出。由于材料主体层间结构不需要从头形成,能量被集中用于“修补”而非“重建”。
实验原料来自经历1000圈以上循环的LFP软包电池。研究者在充满氩气的手套箱中拆解、放电后的电芯,将负极片机械破碎并筛除延展性较强的铜箔碎片,得到废旧石墨粉。随后加入0.4 wt.%单壁碳纳米管水浆,手工混合30分钟并涂覆于石墨箔,在353 K干燥6小时,再进行真空FJH:约0.1秒升至2273 K、保温10秒,冷却后研磨得到再生石墨。这个流程不引入酸液,也避开了长时间炉内烧结,但其关键在于能否让粉末在超快升温中留在基底上。
02长循环损伤首先表现为SEI累积与局部晶格畸变
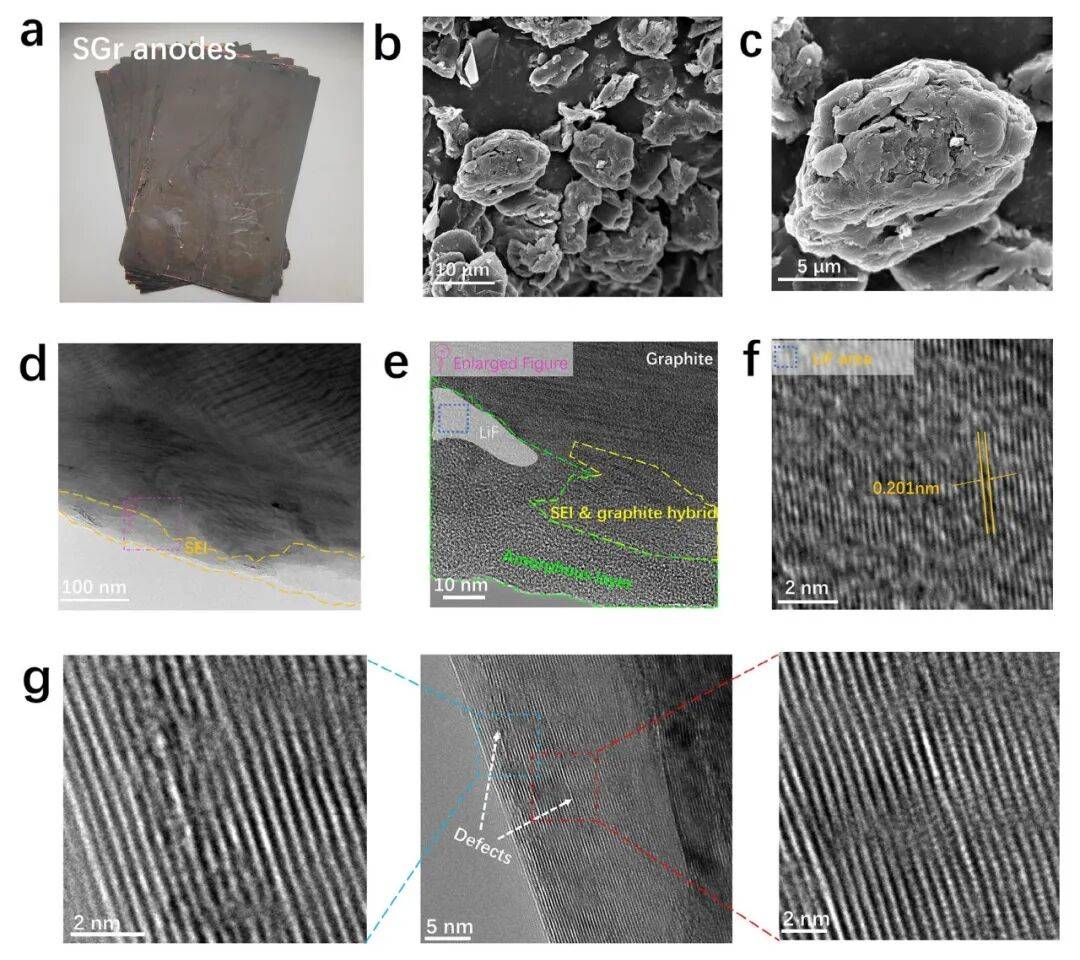
图2|废旧石墨的失效特征:颗粒开裂、异质厚SEI、0.201 nm LiF晶格及局部石墨缺陷共存,但主体石墨有序结构仍被保留。
图2首先呈现了拆解负极片的真实状态:表面附着大量杂质,回收颗粒形状不规则并存在明显裂纹。扫描电子显微镜(SEM)观察表明,反复嵌锂和脱锂造成的体积变化已使颗粒表面破碎;透射电子显微镜(TEM)则显示颗粒外缘覆盖着一层较厚且不均匀的SEI,其中既有无定形区域,也有剥离的石墨碎片与有机残留混杂的区域。
更细致的高分辨观察确认了尺寸约0.201 nm的LiF晶格,以及局部弯曲、错排和缺陷区域。这些结构会阻碍锂离子传输,并加剧界面极化和容量衰减。不过,图中大部分石墨层仍保持连续、平行的长程排列,说明失效并非整体结构坍缩。这一证据直接支撑了“缺陷选择性愈合”的路线:若只去除表面残留,损伤的晶格仍在;若追求完全重构,又会为已经保留的长程有序结构付出不必要的高温成本。
03CNT网络抑制粉体喷溅并承接界面融合

图3|CNT抑制热冲击粉体喷溅,并在2273 K、10秒条件下使ID/IG由0.272降至0.041,同时显著清除含Li、F、O的SEI残留。
FJH用于块体废粉时面临一个容易被忽略的实际问题:材料可能几乎全部被喷出。石墨箔瞬间升温、粉层内外形成陡峭温度梯度以及快速膨胀,都会产生机械冲击;残留SEI和黏结剂分解产生的气体又会进一步推动颗粒离开基底。作者在真空环境中观察到,未加CNT的松装粉末和压片均严重损失;即便没有SEI的商业石墨也出现喷溅,说明气体释放只是原因之一,热冲击才是更普遍的限制。
少量CNT在颗粒间形成类“三维网兜”的贯通网络,将石墨颗粒机械锚定在箔片上,同时允许分解气体沿开放通道逸出。SEM图像显示石墨-CNT混合干燥后形成致密块体,经FJH处理后仍保持较高材料留存。实验进一步表明,0.2 wt.% CNT已足以明显抑制喷溅,但综合倍率性能、分散均匀性与成本,0.4 wt.%为最优加入量。
Raman结果给出了缺陷修复的定量依据:废旧石墨的ID/IG为0.272,处理后可降至0.041。在室温至2573 K的系列温度中,所有样品均保温10秒,ID/IG随温度升高持续下降;升至2273 K以后,继续提高温度不再带来明显改善,因此研究选择2273 K作为兼顾修复效果与热预算的峰值温度。XRD显示处理前后(002)晶面间距差异很小,说明主体石墨骨架未被推倒重建;XPS则显示LiF和LiOH信号基本消失,ROCO₂Li与Li₂CO₃明显减少。结构修复和杂质清除因此是同一热过程中的两个并行结果。
04缺陷愈合与界面融合共同提升动力学和循环寿命
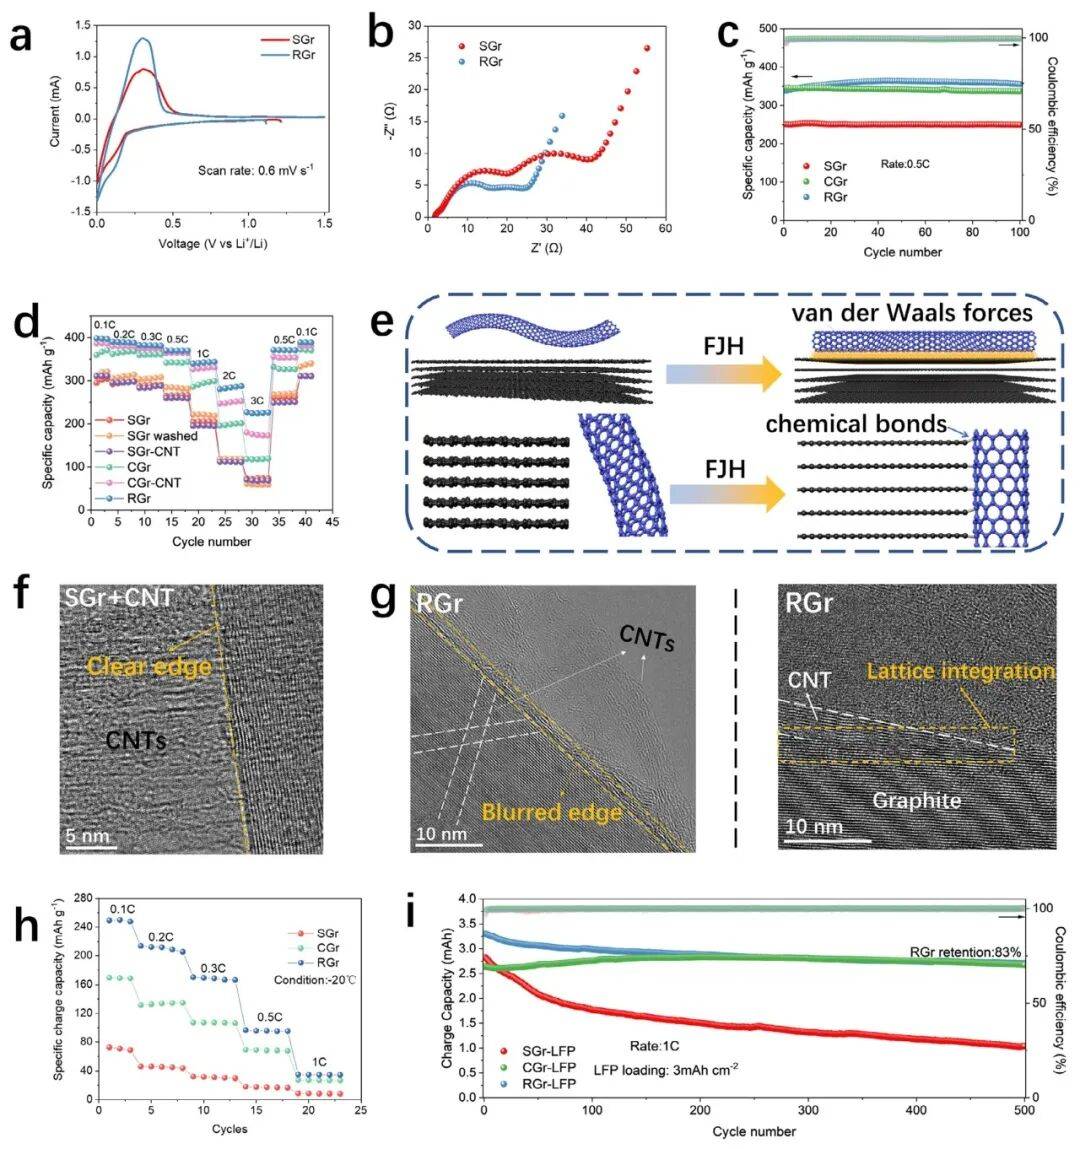
图4|石墨-CNT界面融合带来更快的界面动力学:RGr在0.1 C达到398 mAh/g、3 C仍为226 mAh/g,RGr||LFP在1 C循环500圈后容量保持率超过83%。
循环伏安曲线中,再生石墨(RGr)与废旧石墨(SGr)的氧化还原峰位置相近,说明储锂反应机制没有被改变;但RGr峰形更尖锐、峰间距更小,表明极化下降、反应动力学加快。为排除锂金属界面干扰,EIS测试采用石墨||石墨对称电池。拟合结果显示,RGr的欧姆电阻、颗粒及集流体接触电阻、电荷转移电阻依次为1.75、12.23和11.01 Ω,低于SGr的1.88、25.16和13.60 Ω,其中接触电阻下降尤其明显。GITT换算出的扩散系数在多数荷电状态下也以RGr更高,不过论文明确指出三者的整体差异并不悬殊。
这种动力学优势很快转化为可测性能。半电池在0.5 C下循环100圈时,RGr容量由340升至364 mAh/g,商业石墨(CGr)约为344 mAh/g,而SGr仅约253 mAh/g。倍率测试中,RGr在0.1 C达到398 mAh/g,在3 C仍保持226 mAh/g,整个区间均高于CGr。仅水洗或仅加入CNT但不做FJH,都只能带来有限改善,说明“杂质去除”“晶格修复”“界面融合”必须同时发生。在−20°C、0.1 C下,SGr、CGr和RGr的可逆容量分别为75、170和250 mAh/g,对应室温容量的约25%、47%和64%,RGr在低温中低倍率区间保持明显优势。
TEM对照进一步呈现了界面变化:简单混合的SGr+CNT之间边界清晰锐利,主要表现为物理接触;FJH处理后的RGr则出现局部模糊边界、相互嵌入和附近晶格畸变,作者据此提出石墨与CNT发生界面融合。其机制可描述为:超快高温促进碳原子扩散和界面重排,以范德华耦合为主,并可能形成局部化学键;这些融合界面把原本依赖颗粒点接触的电子通道,改造成跨颗粒连续通路,同时与缺陷修复共同缩短锂离子输运阻力。需要注意,共价键形成在文中仍属于基于界面形貌和已有文献提出的解释,而不是直接谱学证明。全电池测试将RGr与面容量为3 mAh/cm²的LFP正极匹配,1 C下循环500圈后容量保持率超过83%,SGr||LFP仅为约36%;CGr||LFP同样较稳定,但RGr在长期循环中的容量更高。
0510秒热处理的能耗优势仍需产业化验证
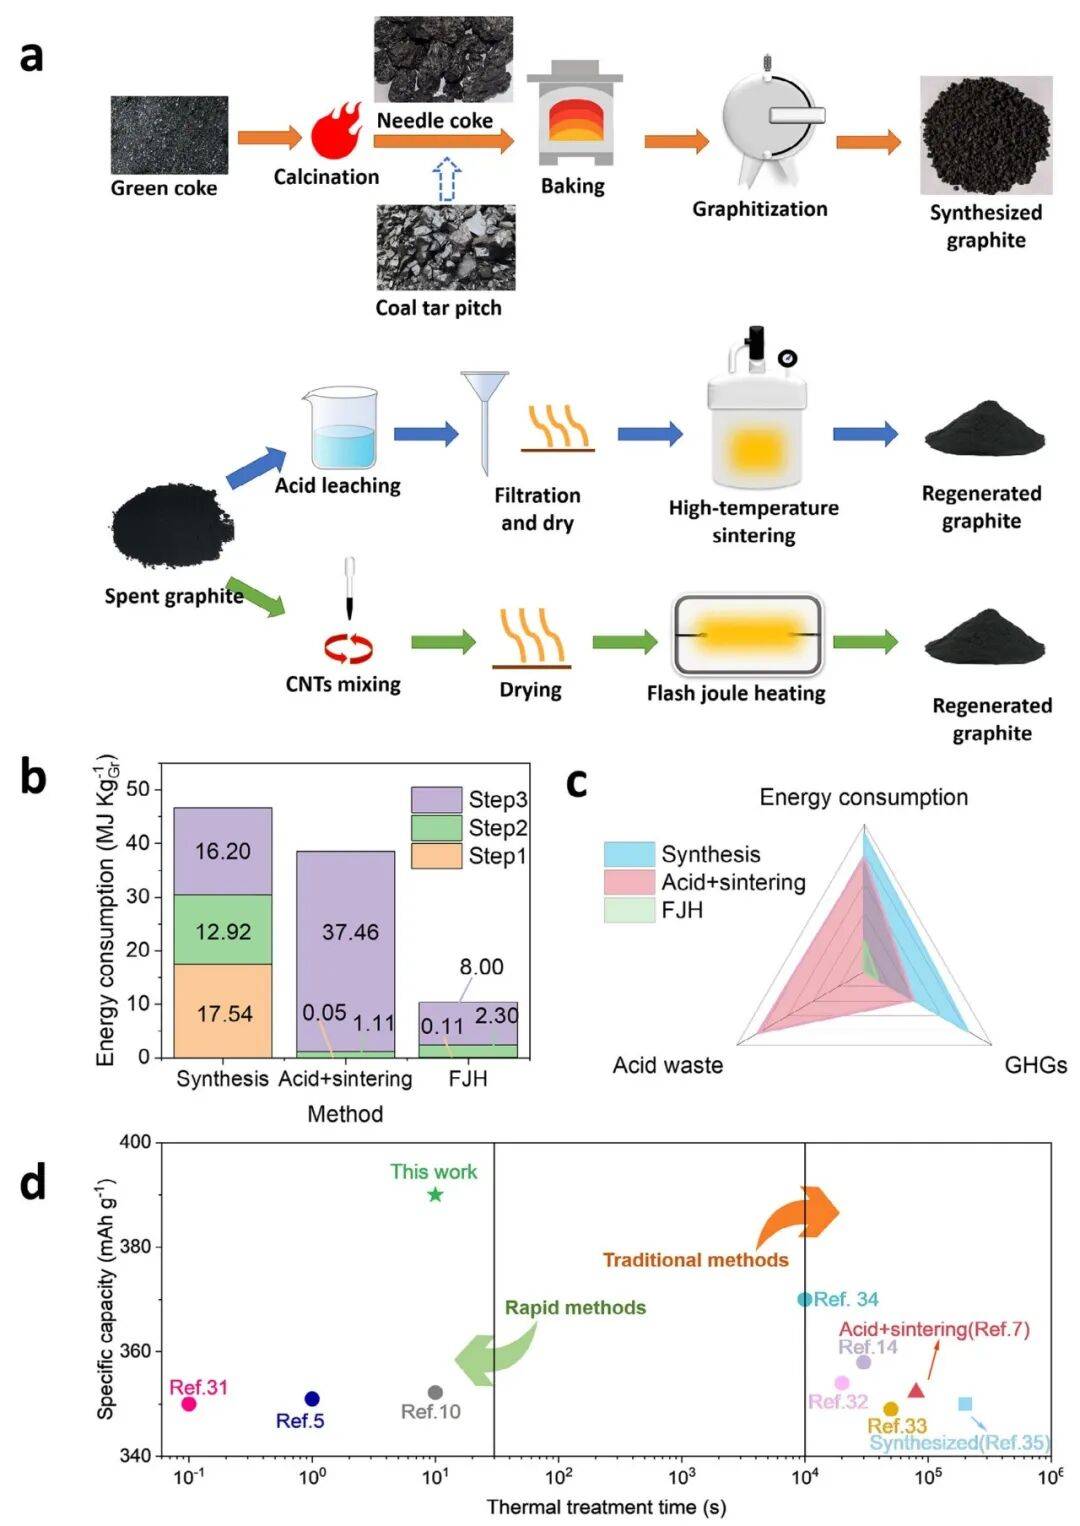
图5|流程级评估显示,FJH路线相对工业石墨合成降低约78%能耗和87%温室气体排放;约10秒热处理所得石墨的比容量也高于图中多数传统路线样品。
作者使用EverBatt模型比较了三条路线:以绿色焦炭制备人造石墨、酸浸后高温烧结的传统回收,以及本文的CNT混合-FJH再生。这里的“78%能耗、87%温室气体减排”是相对于工业石墨合成的流程级结果;相对传统酸浸+烧结路线,能耗和温室气体排放均降低约73%,并直接消除酸废液。FJH路线热处理时间约10秒,而图5d中多数传统路线样品需要数小时乃至更久,容量却通常低于360 mAh/g;本文样品则处于约390 mAh/g的高容量端。
敏感性分析中,作者将批量、能量效率和保温阶段能耗占比分别上下浮动20%,FJH过程能耗变化不超过25%,在保守情景下仍保留明显优势。但这项工作目前仍停留在实验室批次尺度:连续化仅被描述为“技术上可预见”,尚未在本研究中验证实际产量、材料收率和工业放大稳定性;环境评价也只覆盖主要处理环节,不是完整生命周期评价。设备制造、辅助材料投入和规模化过程中的不确定性,仍需后续工程数据补足。
总结
这项工作最有价值之处,是把废旧石墨再生的目标从“重新石墨化”改写为“修复已经保留下来的石墨骨架”。2273 K、0.1秒升温并保持10秒的FJH过程负责清除SEI和愈合缺陷;0.4 wt.% CNT则先抑制热冲击造成的粉体喷溅,再通过界面融合把颗粒重新连接成连续导电网络。RGr在半电池、低温倍率和LFP全电池中均展示了可核实提升,并通过流程级分析给出短时、无酸、低排放的潜力。其下一步关键不在于继续提高峰值温度,而在于证明连续化装备中的材料留存率、批次一致性和真实工业能耗。
论文信息:Jinwen Liang, Fengshuo Yang, Fangzhou Yang, Jiarui Li, Ge Qu, Chao Wang, Yunhui Huang. Flash Joule Heating Enabled Defect Healing and Graphite-CNT Interfacial Fusion for Spent Graphite Upcycling. Advanced Functional Materials, 2026, e79042。DOI:10.1002/adfm.79042