凌晨两点十七分,车间只剩真空共晶炉散热风扇的低鸣。我盯着示波器上那条总在保温段抖动的温控曲线,手里捏着报废的第七块激光器真空共晶炉焊接样品。焊料在显微镜下像干涸的河床,裂缝从芯片边缘一路爬到基板。
师傅老周端着搪瓷杯走过来,往样品上扫了一眼:“氧化了。你升温斜率调到多少?”
“2.8℃/秒。”
“降到2.0试试。别总想着快,焊料和你一样,急的时候容易出错。”
那晚我们守到天亮。斜率降到2.0℃/秒,保温时间延长20秒后,空洞率从11%掉到2.3%。后来我才明白,固化工艺常见缺陷及对策这件事,从来不在教科书上,在每一个守着炉子的深夜里。
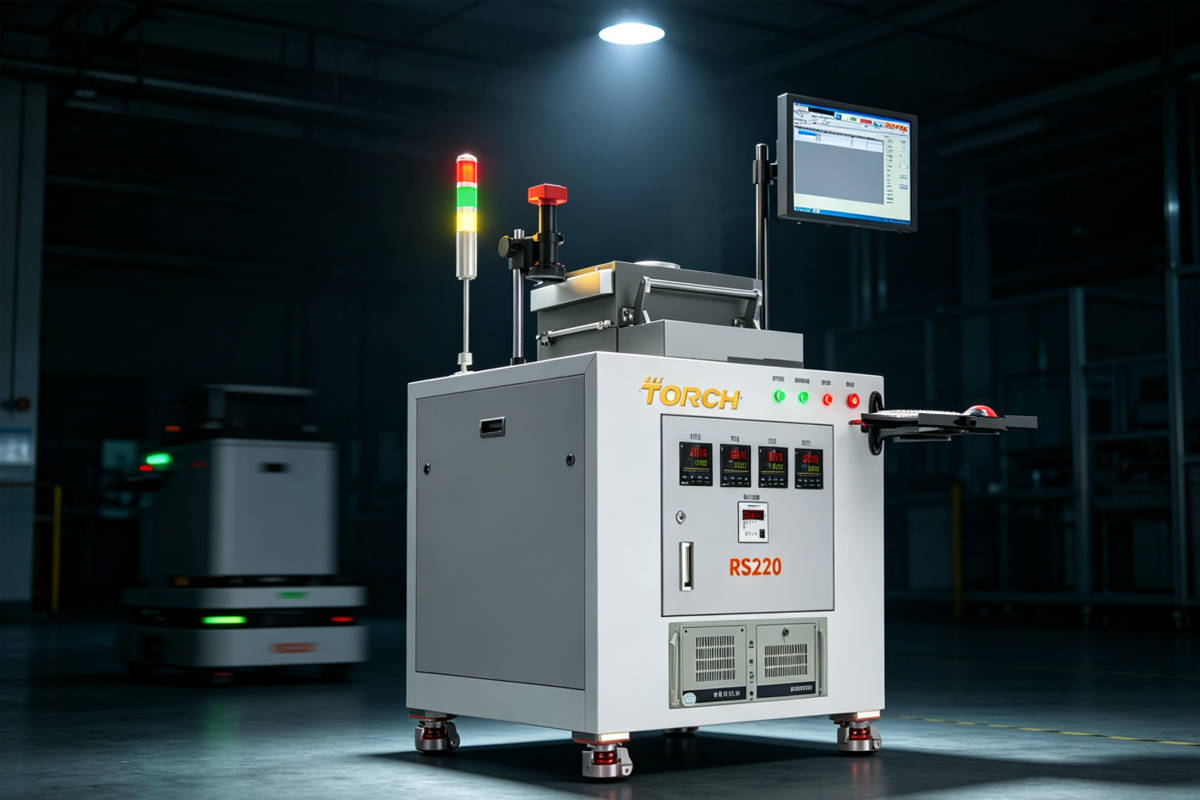
真空回流焊与普通工艺的区别:不只是抽个真空那么简单
很多人问,真空回流焊与普通工艺的区别到底在哪。我通常先让他们看两张焊接截面对比图。
普通回流焊在常压下进行,焊料熔化时周围气体被包裹进去,形成气泡。大功率器件工作时,这些气泡就是隔热层,热阻飙升,芯片烧毁只是时间问题。而真空回流焊在焊料熔融阶段把腔体抽到10⁻⁶Pa级别,内外压差像无形的手,把气泡从液态焊料里硬生生拔出来。
但真空回流焊与普通工艺的区别绝不止于空洞率。普通工艺对焊料润湿性的要求没那么苛刻,真空环境下焊料更容易氧化,升温曲线稍有偏差,焊料流动性就会打折。我见过太多人拿着普通回流焊的参数来跑真空炉,结果良率还不如常压。
去年帮一家光通讯客户调试激光器真空共晶炉,他们之前用进口设备,空洞率卡在5%下不去。我看了他们的升温曲线,预热带拉得太短,助焊剂还没来得及挥发就进了真空段。后来把预热时间拉长18秒,固化工艺常见缺陷及对策里最基础的一条就解决了问题——让焊料准备好,再让它进真空。
实验室内窥镜真空共晶里的温度均匀性陷阱
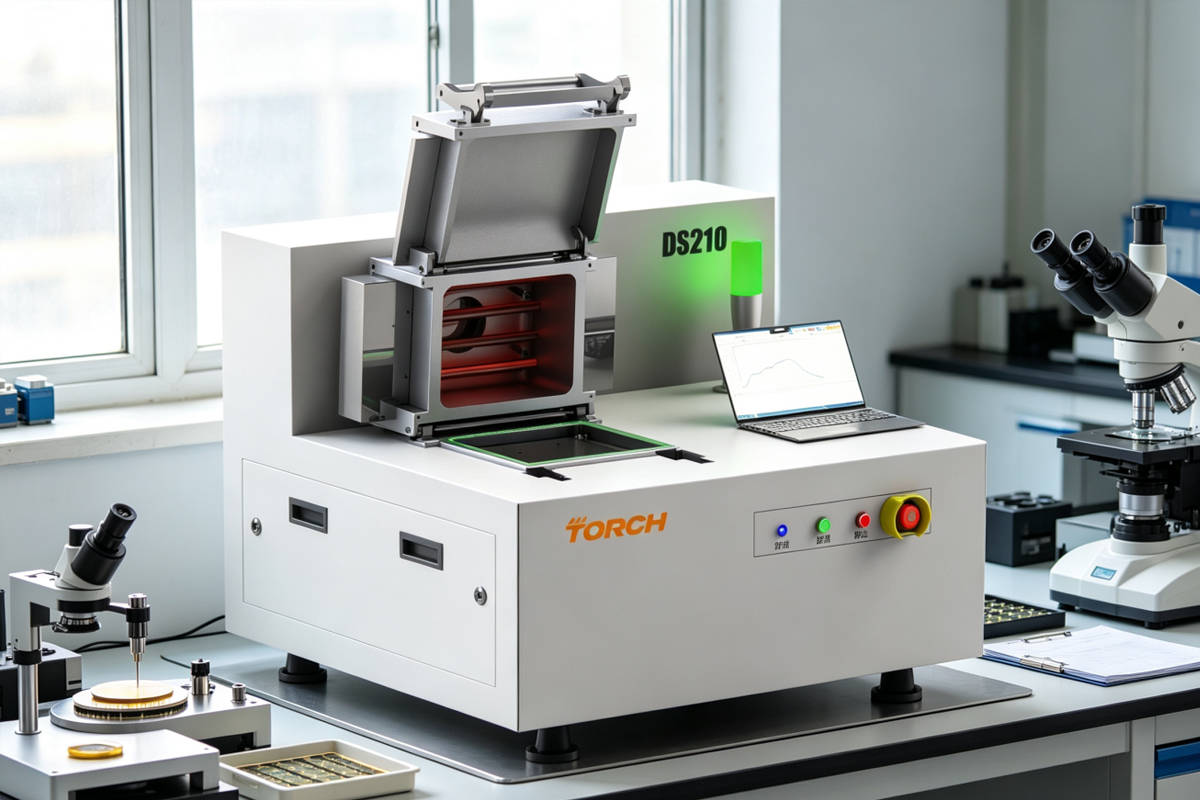
小腔体设备有个隐蔽的坑。做实验室内窥镜真空共晶那类小尺寸器件时,腔体小、升温快,但温度均匀性反而更难控。加热板边缘和中心温差可能到8℃以上,焊料在边缘先熔,中心还固态,空洞就藏在交界处。
那些参数教不会的事
真空度、温度均匀性、升温速率、冷却速率——这些选型参数我都背得出来。但真正决定成败的,是焊料在某一秒的黏度、是腔体壁上一丝残留的氧化物、是操作员心情急躁时多按的那一下启动键。
有次一个客户抱怨设备不稳定,同一批芯片今天空洞率3%,明天7%。我去现场看了半天,发现他们夜班和白班的抽真空节奏不一样。夜班师傅习惯手动补抽两次,白班直接一键到底。就这么点差别,焊料在真空保持阶段的氧化程度完全不同。
固化工艺常见缺陷及对策里写不出这种对策。它藏在交接班的记录本边缘,藏在师傅们聊天时随口提的那句“你试试把冷却速率调慢点”。
你所在的产线上,有没有哪条曲线是反复调了几十遍才稳定下来的?或者,你遇到过最诡异的焊接缺陷,最后是怎么找到原因的?评论区聊聊。
#激光器真空共晶炉 #实验室内窥镜真空共晶 #固化工艺常见缺陷及对策